

- Наявність: У наявності
- Код товару: 920372000002727605
- Вага брутто: 98.20

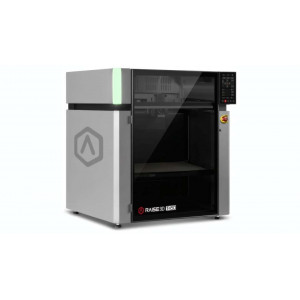
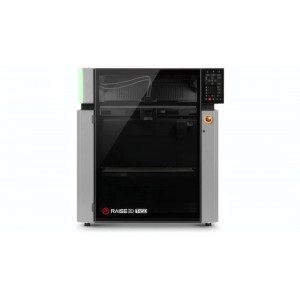
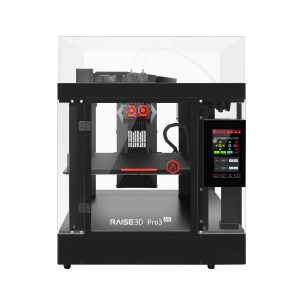
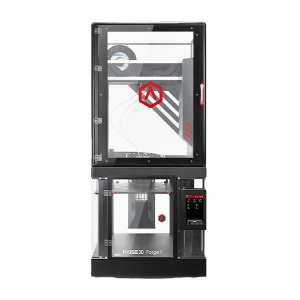
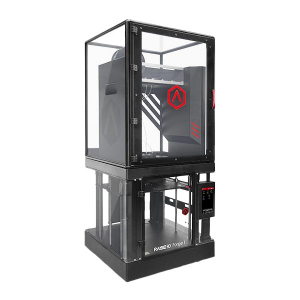
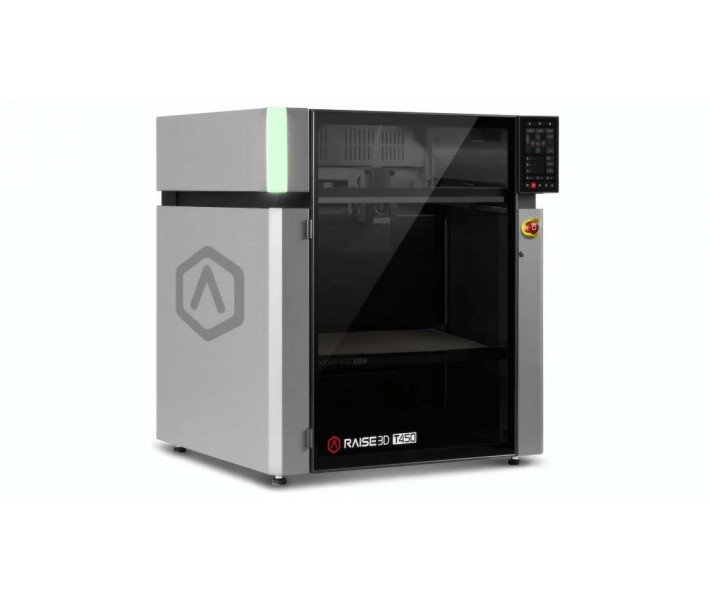
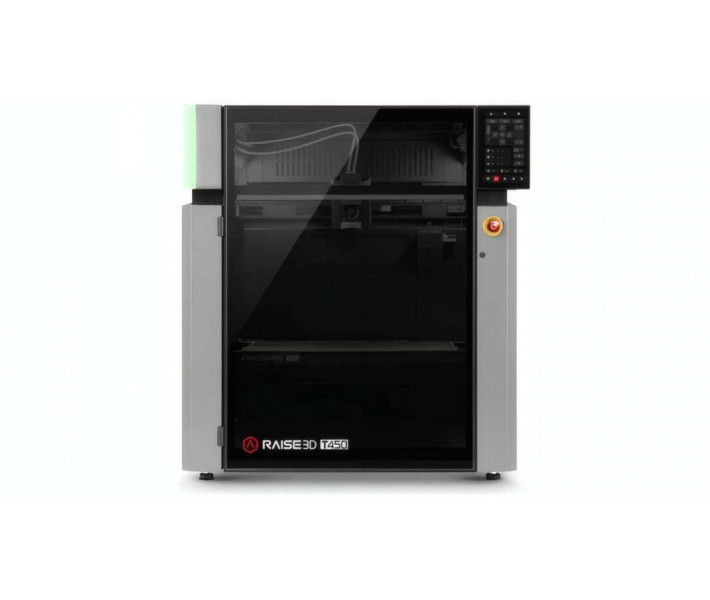
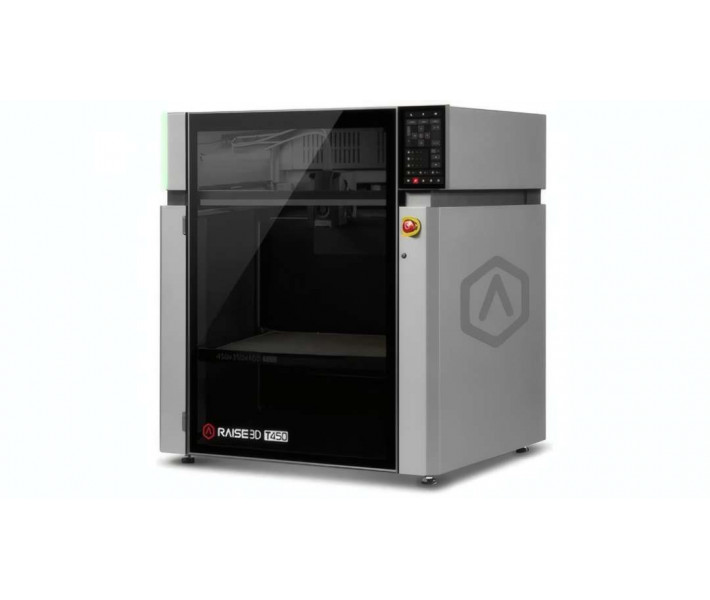
Raise3D T450 — FFF-принтер для друку ливарних моделей і оснащення великого розміру. Оснастка чи форма друкується цілою, без поділу на секції та склеювання швів. Два незалежні шляхи філаменту живлять одне сопло, і подача розплаву зростає. Закрита камера з активним нагрівом тримає температуру під час довгих завдань.
Ключові характеристики та переваги
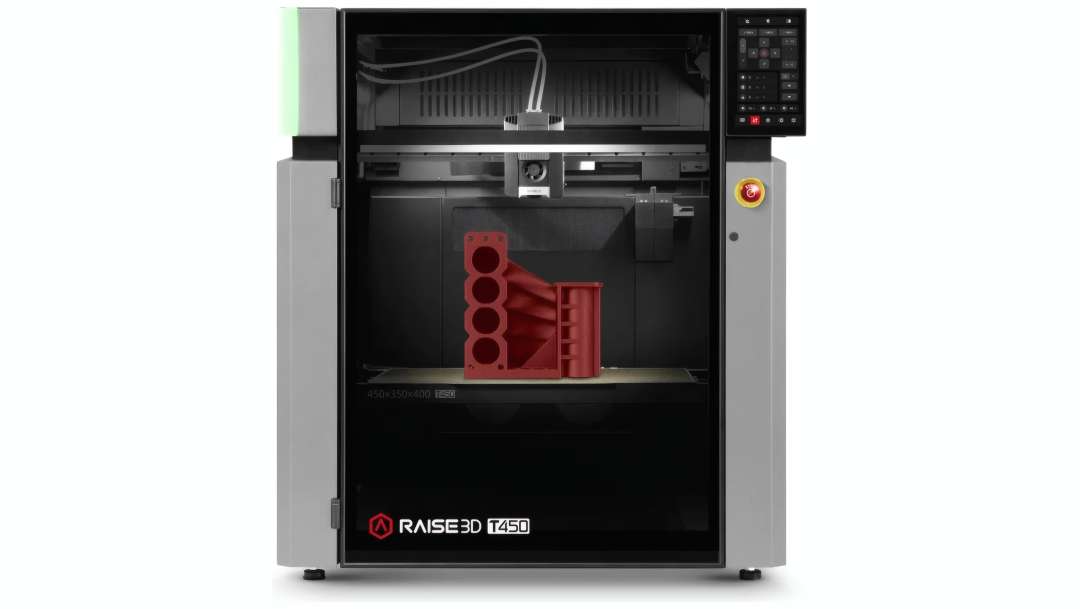
- Область друку: 450 × 350 × 400 мм — Придатна деталь такого габариту друкується цілою, тож шви між секціями не треба вирівнювати й склеювати.
- Макс. витрата TwinFlow™: 80 мм³/с — Значення тестове: його отримано на Hyper Speed ABS V2 при 250 °C, а реальна витрата залежить від матеріалу й профілю друку.
- Макс. температура сопла: 420 °C — Сопло з основою CuCrZr і наконечником SiC працює із сумісними інженерними та армованими волокном матеріалами.
- Одна деталь замість секцій: цілісний друк усуває клейові з'єднання, які можуть слабшати під навантаженням, і прибирає обробку швів.
- Режим високої витрати: два філаменти одного матеріалу йдуть в одне сопло, а збільшена подача розплаву може скоротити час друку на ділянках, обмежених витратою.
- Автономність довгих завдань: дві котушки по 2,5 кг дають до 5 кг матеріалу, а датчики сповіщають про закінчення філаменту чи збій типу «спагеті».
Raise3D T450 друкує великі деталі одним цілим
Велику деталь часто доводиться ділити під розмір робочої області. Raise3D T450 має область друку 450 × 350 × 400 мм, тож придатні деталі виготовляються цілими. Одноцільний друк прибирає клейові з'єднання, які можуть слабшати під навантаженням. Шви не потрібно вирівнювати.
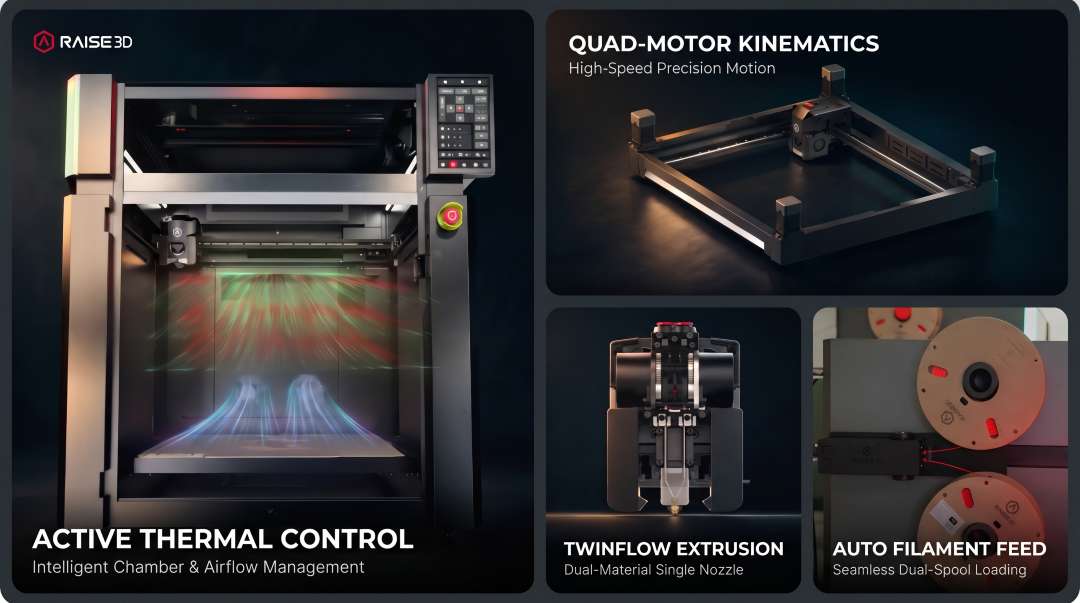
Для функціональних прототипів і випробувань такий підхід підходить без застережень. Як кінцеві деталі вироби застосовують після перевірки матеріалу, конструкції та процесу. Більша область друку відкриває повнорозмірні вироби. Приклади — ливарні моделі та спінальні ортези. Також скульптури й дрони. Чи вміститься деталь цілою, залежить від розмірів, орієнтації та матеріалу. Для ширших, глибших або вищих деталей варто розглянути Raise3D T700.
TwinFlow™: два шляхи філаменту, одне сопло
Швидша головка ще не гарантує швидшого завершення деталі. На час друку впливають довжина траєкторій і охолодження. Важлива й здатність хотенда плавити та подавати матеріал. Вузьке місце — подача розплаву. TwinFlow™ покликаний підвищити ефективність подачі, що підтримує швидший друк. Максимальна швидкість друку Raise3D T450 становить 600 мм/с.
Принцип роботи
Два незалежні шляхи філаменту сходяться в Y-подібному колекторі й виходять через одне сопло. Для TwinFlow™ передбачено два режими: високої витрати та подвійного матеріалу. Використовуються два філаменти діаметром 1,75 мм. Сумарна площа їхнього перерізу теоретично дорівнює площі одного круглого філаменту діаметром близько 2,47 мм. Це лише порівняння площ. Філаменту 2,47 мм система не використовує.
Режим високої витрати
Два філаменти одного матеріалу подаються одночасно через спільне сопло. Збільшена подача розплаву може скоротити час друку на ділянках, обмежених витратою. Результат залежить від матеріалу та профілю друку, а також від геометрії деталі.
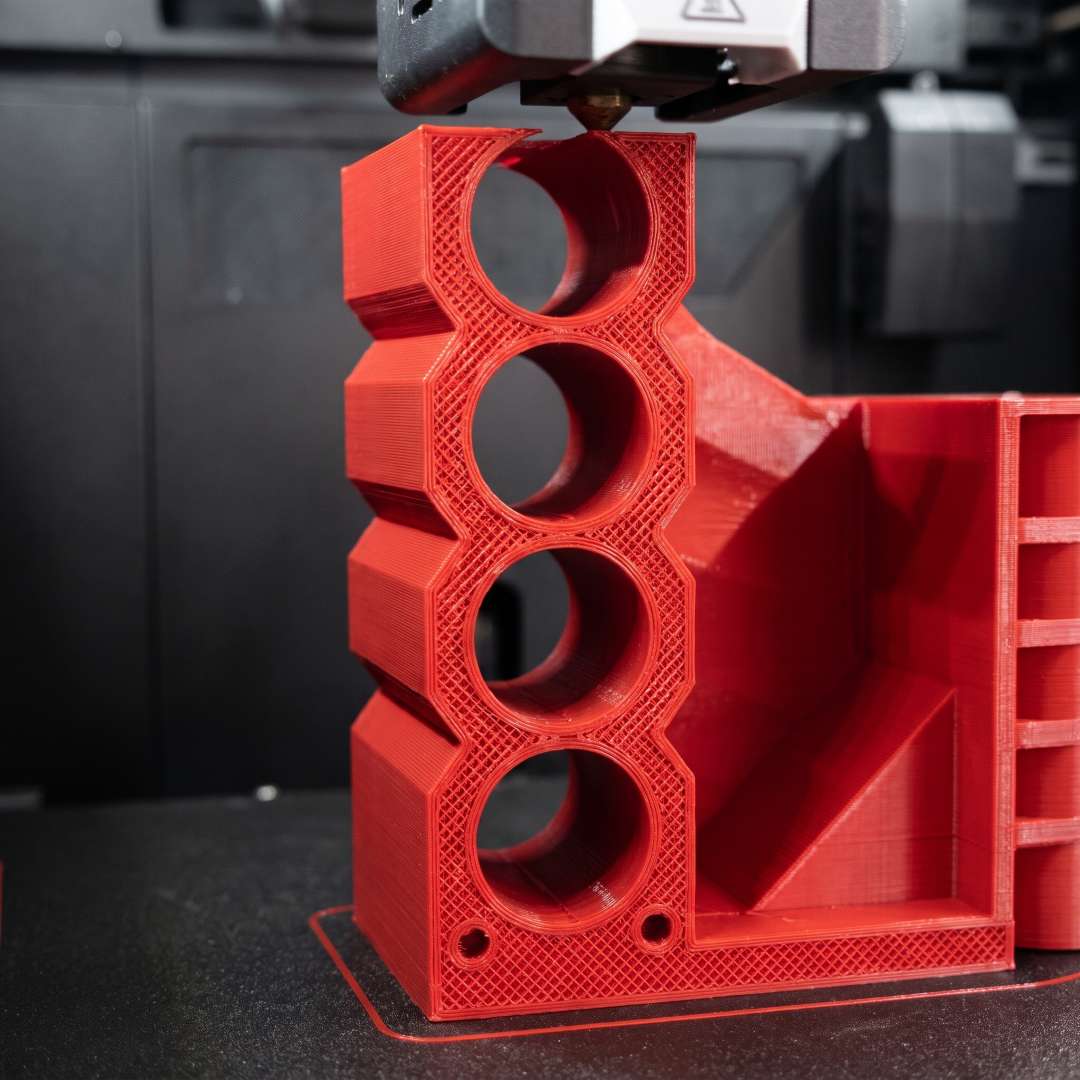
Максимум 80 мм³/с зафіксовано з Hyper Speed ABS V2 при 250 °C і соплі 0,4 мм. Тестова структура гладка, з однією зовнішньою стінкою. Це не стале значення. Воно не є ні безперервною, ні універсальною витратою для інших матеріалів.
Режим подвійного матеріалу
У цьому режимі два шляхи по черзі подають різні матеріали через одне сопло. За перевірених пар матеріалів і налаштувань це дає друк у двох матеріалах, у двох кольорах або з сумісним матеріалом підтримок. Спільне сопло усуває калібрування XY-зміщення між окремими головками. Кожен процес потребує перевірки. Сумісність матеріалів, температурні вікна, продувка, поведінка при перемиканні та додаткова витрата матеріалу залежать від конкретного завдання.
Ливарна модель RBP Metallurgy
Для ливарної моделі RBP Metallurgy розрахунковий час друку скоротився з 53,9 год. на Pro3 HS до 17,7 год. на T450. На Pro3 HS модель друкувалася в чотирьох частинах. Це на 67,16 % менше, до складання. Кількість нанесеного матеріалу нижча на 37,88 %, а середня швидкість екструзії вища на 96,09 %. Складання відпадає разом із вирівнюванням, склеюванням і обробкою швів.
Конструкція для довгих завдань
Великоформатний друк триває годинами й вимагає стабільної роботи всіх систем. Серія T, до якої належить Raise3D T450, спроєктована під такі завдання: від руху й подачі матеріалу до контролю. Ці системи працюють разом.
Чотири мотори
Привід CoreXY із чотирма моторами (4MD) покликаний підвищити стабільність на великих ділянках руху. Він зменшує здуття на кутах і нерівномірну екструзію. Привід має чотири мотори. Максимальне прискорення головки становить 30 000 мм/с². Результат залежить від матеріалу, моделі та налаштувань процесу.
Запас матеріалу
Дві котушки по 2,5 кг забезпечують до 5 кг загального запасу матеріалу для довгого завдання. Рахуйте запас заздалегідь. До витрати входять сама деталь, підтримки, продувка та інші потреби. Більший підготовлений запас зменшує кількість ручних замін котушок і простоїв, залежно від завдання та конфігурації подачі.
Моніторинг друку
Датчики та камери показують оператору хід друку, запас філаменту й стан машини. Залежно від моделі та підтримуваних функцій система виявляє окремі збої, як-от «спагеті» чи закінчення філаменту. Вона сповіщає оператора або ставить друк на паузу. У специфікації також зазначено відновлення друку після втрати живлення та виявлення налипання на сопло.
Підготовка файлів і підключення
Перед друком модель потрібно підготувати й передати на принтер. Для Raise3D T450 нарізання виконує слайсер ideaMaker, а машинний код має формат GCODE. ПЗ підтримує Windows, macOS і Linux. Принтер приймає файли STL, OBJ, 3MF та STEP, а повний перелік форматів наведено в специфікації.
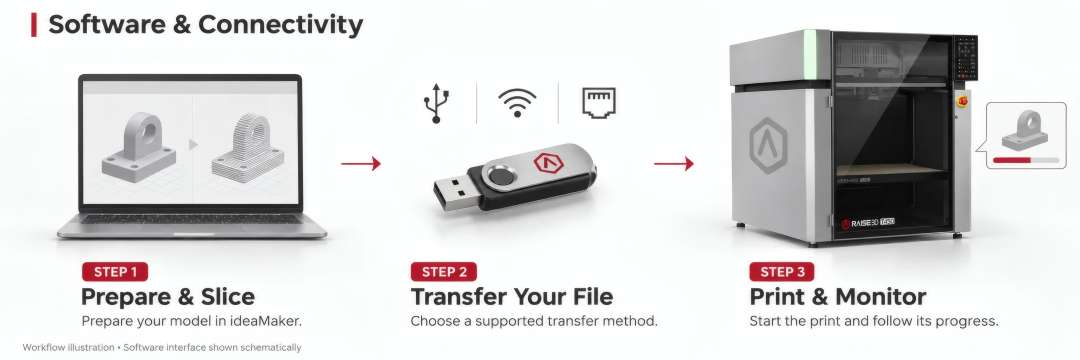
Файл передається через USB, Wi-Fi або Ethernet. Wi-Fi працює із протоколами WPA, WPA2 і WPA3-PSK. Принтер має один порт USB 3.0 і один порт Ethernet. Керування виконується з 7-дюймового сенсорного екрана роздільністю 1024 × 600. Екран — сенсорний.
Температурний режим для різних матеріалів
Різним матеріалам потрібні різні теплові умови. Серія T поєднує керування повітрям у камері з високотемпературним хотендом. Це охоплює і великі прототипи з PLA, і деталі з інженерних матеріалів. Камера налаштовується під матеріал.
Охолодження камери
Електричне верхнє накриття та повітряне охолодження відводять надлишок тепла під час друку PLA. Це допомагає підтримувати придатні умови в камері, особливо під час довгих завдань. Накриття має електропривід. У конструкції також передбачено HEPA-фільтр з активованим вугіллям.
Нагрів камери
Активний нагрів камери до 70 °C допомагає стабілізувати температуру під час друку великих деталей з ABS. Менша різниця температур під час остигання знижує ризик деформації та розшарування. Результат залежить від матеріалу, геометрії деталі й налаштувань процесу.
Робоча пластина
Гнучка двостороння PEI-пластина нагрівається до 120 °C за допомогою силіконового нагрівального мата. Принтер вирівнює пластину за сіткою з визначенням площинності. Так нерівність поверхні враховується ще до початку друку великої деталі.
Високотемпературний хотенд
Сопло має основу з високотеплопровідного сплаву CuCrZr і суцільний зносостійкий наконечник із SiC. Така конструкція сприяє теплопередачі, стійка до зношування та підтримує сумісні інженерні й армовані волокном матеріали. Температура сопла сягає 420 °C. Raise3D T450 постачається із соплом 0,4 мм.
Температура сопла — лише один із чинників сумісності. Сама вона не визначає, чи придатний високотемпературний матеріал. Друк PEEK на серії T обмежений окремими оцінками та експериментами. Великоформатний друк PEEK не підтримується.
Сфери застосування
Raise3D T450 найкраще підходить для оснастки та пристосувань, ортезів, форм і ливарних завдань. Чи друкується деталь цілою, залежить від її розмірів, орієнтації та матеріалу.
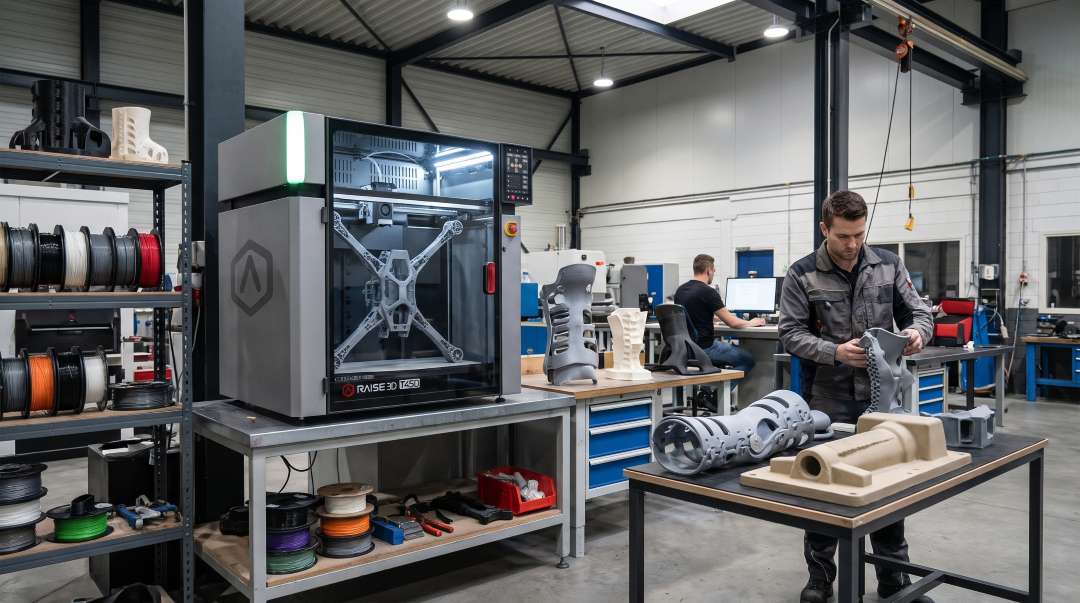
- Оснастка та пристосування: друк цілих фіксаторів і шаблонів в області 450 × 350 × 400 мм прибирає склеювання секцій, а матеріал обирається з переліку сумісних філаментів Raise3D.
- Ортези та моделі для приміряння: великі форми друкуються на штатному соплі 0,4 мм з висотою шару 0,2 мм без поділу на частини. Тож посадку й розміри оцінюють на повнорозмірній моделі.
- Ливарні моделі: RBP Metallurgy, розрахунковий час друку цілою деталлю: 17,7 год. На Pro3 HS у чотирьох частинах: 53,9 год., до складання.
- Ливарні стрижні: RBP Metallurgy на принтерах Raise3D Pro2 скоротила виготовлення стрижнів приблизно з трьох тижнів до приблизно трьох діб, за повідомленням компанії.
- Транспортувальні піддони: у прикладі CATL піддон мав масу до 8 кг, а друкований — 2 кг; виробничий цикл тривав до 40 діб проти 10 діб.
- Прототипи дронів і великих виробів: скульптури та деталі для дронів друкуються з меншою кількістю сегментів, а режим подвійного матеріалу дозволяє використати сумісний матеріал підтримок.
Сумісні матеріали та сопла
- Hyper Speed: PLA, PLA Pro, ABS, PETG CF, PET CF.
- Industrial: PPA CF, PET Support, PPS CF.
- Premium: PLA, ABS, ASA, PETG, TPU-95A.
- Незабаром: Industrial — PPA GF, PET CF, PET GF, PETG ESD, PPA Support; Premium — PVA+.
- Сопла: 0,4 мм встановлено за замовчуванням, 0,6 мм доступне як опція.
Технічні характеристики
Загальні відомості
| Параметр | Значення |
| Блок живлення | T450 (220 В): 200–240 VAC, 50/60 Гц, 230 В@10 А, T450 (110 В): 100–120 VAC, 50/60 Гц, 110 В@15 А |
| Сумісність з матеріалами Raise3D | Hyper Speed: PLA, PLA Pro, ABS, PETG CF, PET CF; Industrial: PPA CF, PET Support, PPS CF; Premium: PLA, ABS, ASA, PETG, TPU-95A; Незабаром (Industrial): PPA GF, PET CF, PET GF, PETG ESD, PPA Support; Незабаром (Premium): PVA+ |
Корпус
| Параметр | Значення |
| Область друку (Ш × Г × В) | 450 × 350 × 400 мм |
| Розміри принтера (Ш × Г × В) | 710 × 635 × 785 мм |
| Максимальні габарити зовнішньої упаковки (Ш × Г × В) | 880 × 772 × 1 076 мм |
| Вага | нетто 75,9 кг, брутто (лише картонна коробка) 80 кг, брутто (картонна коробка з палетою) 98,2 кг |
| Матеріал рами | Алюмінієвий сплав авіаційного класу |
Екструзія
| Параметр | Значення |
| Технологія друку | Пошарове наплавлення філаменту (FFF) |
| Система друкувальної головки | TwinFlow™ (подвійна екструзія з одним соплом і Y-подібним колектором) |
| Режим друку | Одинарна екструзія, подвійна екструзія, подвійна екструзія з високою витратою |
| Діаметр сопла | 0,4 мм (за замовчуванням), 0,6 мм (доступне) |
| Тип сопла | Сопло з основою зі сплаву CuCrZr з високою теплопровідністю та суцільним зносостійким наконечником із SiC |
| Макс. температура сопла | 420 °C |
| Діаметр філаменту | 1,75 мм |
| Висота шару | 0,2 мм (сопло 0,4 мм) |
| Точність друку | Клас IT11 (тестовий філамент: Raise3D Premium PLA) |
Швидкість
| Параметр | Значення |
| Макс. швидкість друку | 600 мм/с |
| Макс. швидкість руху головки | 1 500 мм/с (досягається при макс. прискоренні головки 10 000 мм/с²) |
| Макс. прискорення головки | 30 000 мм/с² |
| Макс. витрата для хотенда TwinFlow™ (подвійна екструзія) | 80 мм³/с (параметри тесту: Raise3D Hyper Speed ABS V2, 250 °C, сопло 0,4 мм, гладка структура з однією зовнішньою стінкою) |
Робоча пластина та нагрівальний стіл
| Параметр | Значення |
| Робоча пластина | Гнучка двостороння PEI-пластина |
| Вирівнювання робочої пластини | Вирівнювання за сіткою з визначенням площинності |
| Матеріал нагрівального столу | Силіконовий нагрівальний мат |
| Макс. температура робочої пластини | 120 °C |
Контроль температури в камері
| Параметр | Значення |
| Активний нагрів камери | Є |
| Макс. температура нагріву камери | 70 °C |
| Електричне верхнє накриття | Є |
| Допоміжний модуль тепловідведення | Є |
Середовище друку
| Параметр | Значення |
| Фільтр | HEPA-фільтр з активованим вугіллям |
| Робоча температура навколишнього середовища | 15–30 °C, відносна вологість 10–90 %, без конденсації |
| Температура зберігання | від -25 °C до +55 °C, відносна вологість 10–90 %, без конденсації |
ПЗ
| Параметр | Значення |
| ПЗ для нарізання моделей (слайсер) | ideaMaker |
| Підтримувані типи файлів | STL, OBJ, 3MF, OLTP, STEP, STP, IGES, IGS |
| Підтримувані ОС | Windows, macOS, Linux |
| Тип машинного коду | GCODE |
Датчики та камера
| Параметр | Значення |
| Роздільна здатність живої камери | 1920 × 1080 |
| Роздільна здатність камери сопла | 2592 × 1944 |
| Датчик закінчення філаменту | Є |
| Відновлення друку після втрати живлення | Є |
| Виявлення витрати матеріалу | Є |
| Виявлення «спагеті» | Є |
| Виявлення налипання на сопло | Є |
Підключення та мережа
| Параметр | Значення |
| Підключення | Wi-Fi, LAN, порт USB, жива камера |
| Порти | USB 3.0 × 1, Ethernet × 1 |
| Мережа | Wi-Fi, Ethernet |
| Протокол Wi-Fi | WPA / WPA2 / WPA3-PSK |
Контролер принтера
| Параметр | Значення |
| Інтерфейс користувача | 7-дюймовий сенсорний екран |
| Роздільна здатність екрана | 1024 × 600 |
| Контролер руху | STM ARM Cortex-M7 550 МГц DP-FPU |
| Логічний контролер | RK ARM Cortex-A55 Quad 2 ГГц |
| Пам'ять | 2 ГБ |
| Вбудована флеш-пам'ять | 32 ГБ |
| ОС | Debian |
| Електричний замок дверцят | Є |
| Нейронний процесор (NPU) | Обчислювальна потужність до 1 TOPS (INT8), підтримка обчислень зі змішаною точністю INT8 / INT16 / FP16 / BFP16 |
Чому варто купити Raise3D T450 в EXPERT3D?
EXPERT3D постачає професійне 3D-обладнання з 2012 року. Перед покупкою ми консультуємо щодо вибору та конфігурації Raise3D T450. Як офіційний представник Raise3D, ми гарантуємо 100 % автентичність і справедливу ціну. Також забезпечуємо авторизований сервіс і офіційну гарантію виробника. Після продажу надаємо сервісний супровід. Замовляйте запчастини й витратні матеріали на сайті, щоб принтер не простоював. Доставляємо по всій Іспанії та країнах ЄС.