

- Disponibilidad: En stock
- Código del producto:
- Peso bruto: 6.50kg
- SKU: PD-FS-TP9G-01

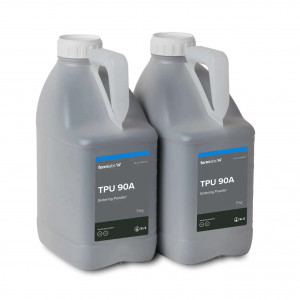
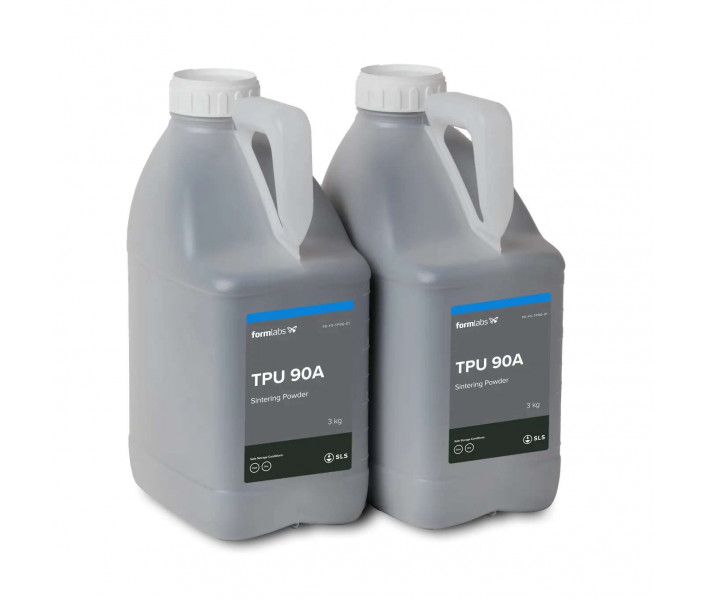
Formlabs TPU 90A Powder es un elastómero de poliuretano termoplástico para impresión SLS en impresoras de la serie Fuse, que produce piezas flexibles, resistentes y seguras para el contacto con la piel, con una dureza Shore de 90A y una elongación en la rotura del 310 % (X/Y). Certificado según ISO 10993-1:2018 en citotoxicidad, irritación y sensibilización, elimina la barrera del utillaje de moldeo para dispositivos médicos personalizados y wearables en contacto con la piel. Se suministra en un cartucho de 6 kg, SKU FLTP9G01, con una tasa de refresco recomendada del 20 % que permite reutilizar el 80 % del polvo por ciclo de impresión.
| Especificación | Por qué es importante |
|---|---|
| Elongación en la rotura (X/Y): 310 % | Las piezas se estiran, doblan y recuperan su forma durante miles de ciclos sin agrietarse ni partirse. |
| Resistencia al desgarro (X/Y): 66 kN/m | Los sellos y correas resisten la rotura en los concentradores de tensión bajo cargas de trabajo sostenidas. |
| Dureza Shore: 90A | La rigidez propia del caucho firme mantiene la geometría impresa bajo carga sin perder su capacidad de doblarse repetidamente. |
| Tasa de refresco recomendada: 20 % | El ochenta por ciento del polvo no fundido se recicla por ciclo, reduciendo el coste de material por pieza. |
TPU 90A Powder cubre el hueco entre los polvos de nailon rígidos y el caucho moldeado por inyección. Como único elastómero en el portfolio SLS de Formlabs, se aplica en aquellos casos en los que ningún grado de nailon puede rendir adecuadamente. La deformación permanente por compresión a 23 °C es de solo el 20,5 %, por lo que las piezas recuperan gran parte de su forma original tras una carga sostenida — una propiedad que hace viables los sellos funcionales, los amortiguadores y los dispositivos wearables directamente desde la impresora. La tasa de refresco del 20 % es la más baja de todos los polvos SLS de Formlabs, pero el compromiso está justificado siempre que los materiales rígidos no puedan sustituirlo.
Formlabs TPU 90A — Rendimiento elastomérico
Los polvos estándar de fusión en lecho de polvo no pueden producir una junta que selle, una correa que se doble o una ortesis que se adapte a la piel. TPU 90A aborda esto directamente. Su dureza Shore 90A lo sitúa en la categoría del caucho firme — suficientemente rígido para mantener la geometría bajo carga, pero lo bastante flexible para doblarse repetidamente sin agrietarse. La elongación en la rotura alcanza el 310 % en el plano X/Y, mientras que la resistencia al desgarro de 66 kN/m (X/Y) impide la rotura en los concentradores de tensión que destruyen las piezas rígidas.
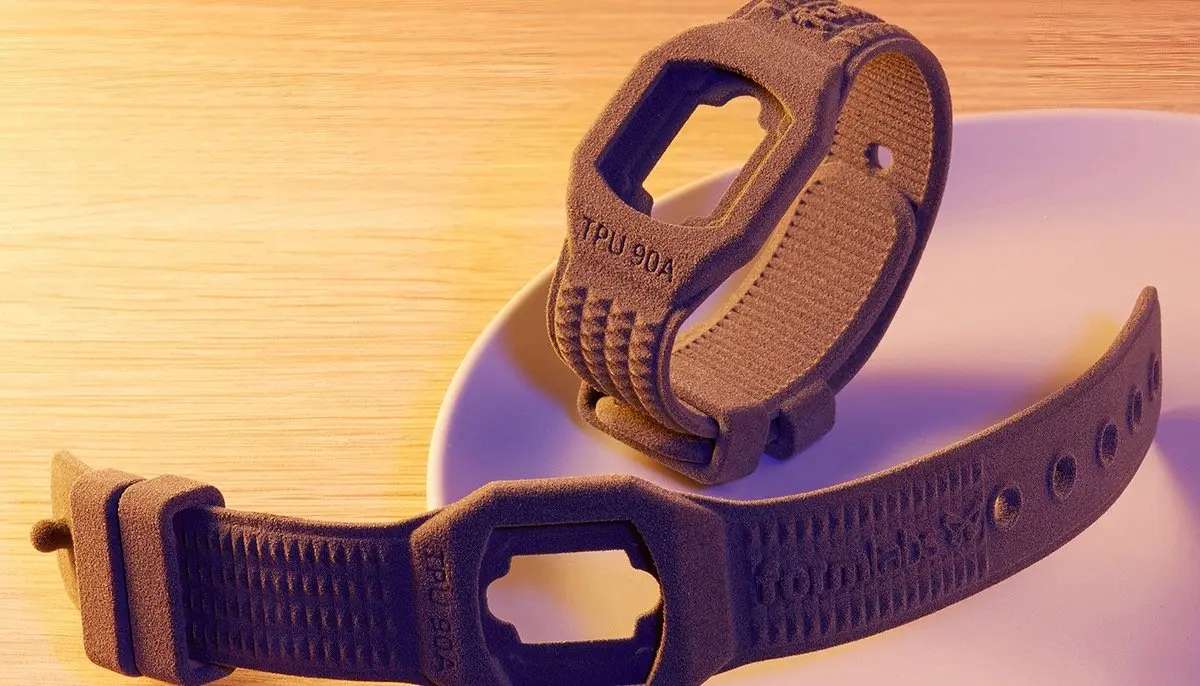
Las piezas pueden doblarse, retorcerse y comprimirse durante miles de ciclos. La deformación permanente por compresión a 23 °C es del 20,5 %, lo que significa que las piezas recuperan gran parte de su forma tras una compresión sostenida — la propiedad que hace viables los sellos funcionales, los amortiguadores y los dispositivos wearables desde una impresora Fuse.
Certificación de seguridad para el contacto con la piel
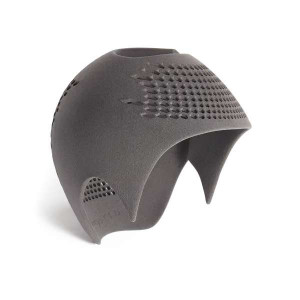
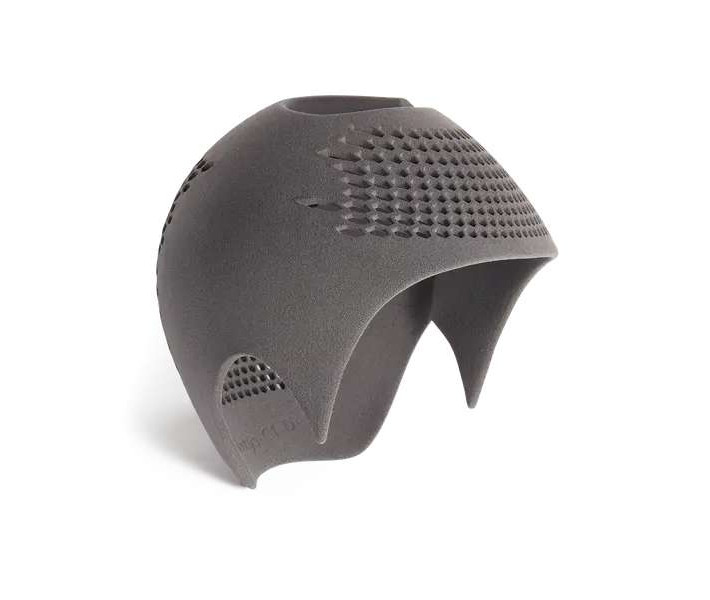
Las piezas impresas en TPU 90A han sido evaluadas conforme a ISO 10993-1:2018 y han superado los requisitos de citotoxicidad (ISO 10993-5:2009), irritación (ISO 10993-23:2021) y sensibilización (ISO 10993-10:2021). Esto abre una vía directa hacia dispositivos médicos personalizados — cascos craneales, ortesis de pulgar, liners protésicos y férulas — diseñados a partir de datos de escaneado del paciente e impresos bajo demanda sin utillaje de moldeo.
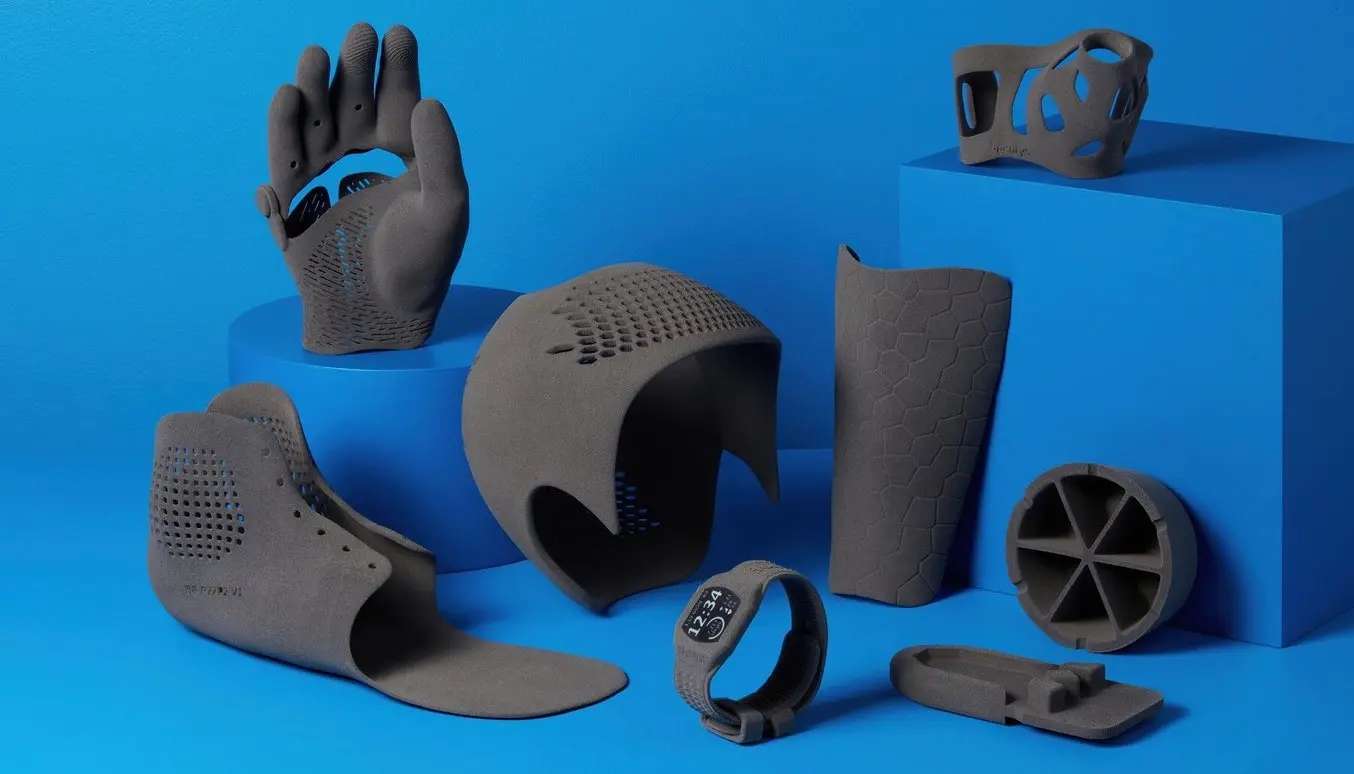
Más allá del ámbito sanitario, la certificación de biocompatibilidad convierte este material en una opción práctica para protecciones deportivas, correas de pulseras de actividad, guantes protectores y ortesis personalizadas producidas en volúmenes de una sola unidad.
Requisitos de tamizado
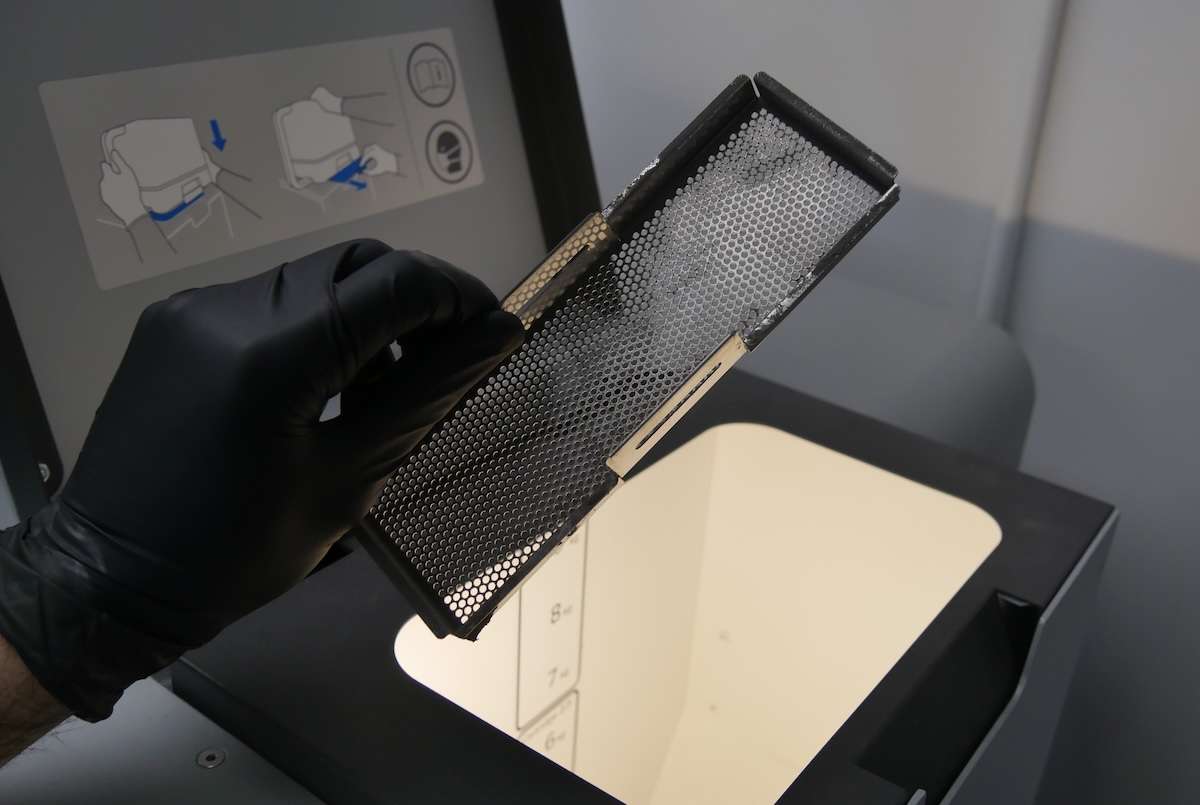
TPU 90A se comporta de forma diferente a los polvos de nailon en el Fuse Sift. El material requiere la malla tamizadora estándar de 150 µm y debe procesarse mientras el bloque de polvo está aún caliente — idealmente entre 35 y 40 °C. A temperatura ambiente, el polvo de TPU se apelmaza sobre las piezas y ofrece resistencia al pasar por la malla; los tiempos de tamizado son notablemente más largos que con los polvos de nailon.
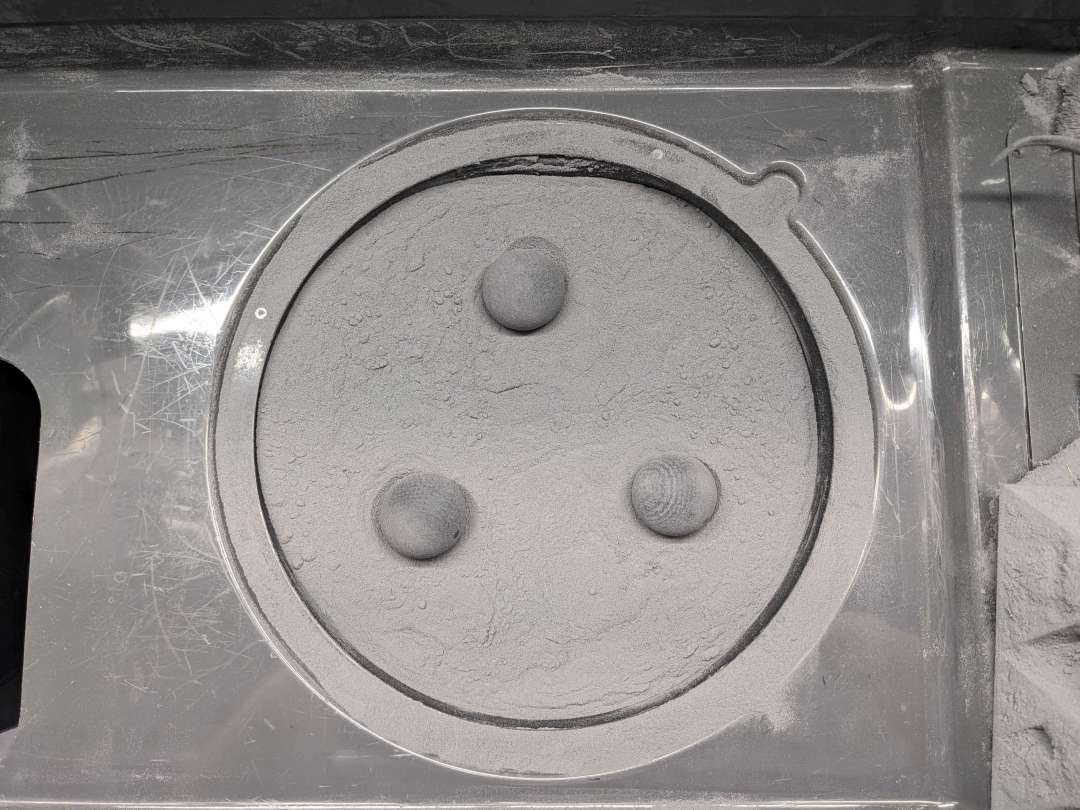
Formlabs recomienda imprimir tres bolas de limpieza de malla en TPU 90A y colocarlas sobre el tamiz. Estas bolas agitan el polvo durante el tamizado y reducen significativamente los atascos de la malla.
Preparación y mantenimiento de la impresora
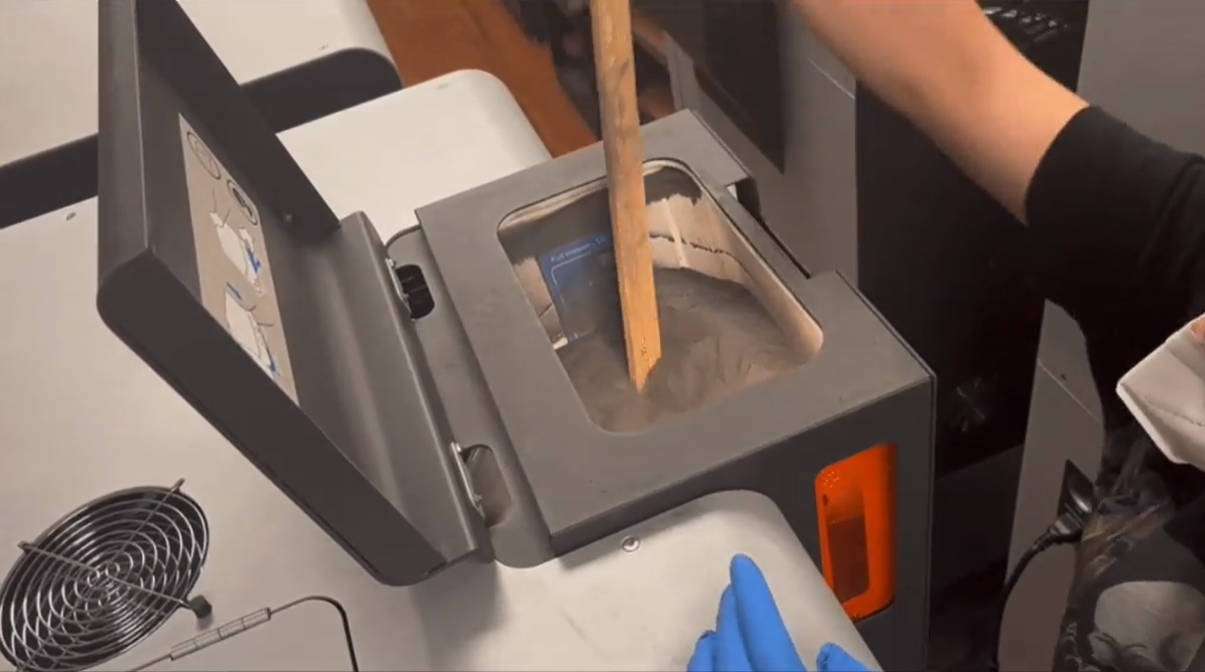
TPU 90A se asienta y apelmaza con mayor facilidad que el nailon — entre cada trabajo de impresión son obligatorios pasos de preparación y limpieza. En la Fuse 1, retire siempre el recogedor de residuos de la tolva antes de imprimir; si se deja en su lugar, el material se apelmaza y provoca fallos por subdosificación. Remueva el polvo en la tolva con una varilla de madera antes de cada impresión. Si la impresora ha estado inactiva más de tres días, vacíe la tolva completamente mediante Configuración > Calibración > Vaciar tolva, tamice el polvo recuperado y recargue material fresco.
Compruebe que el polvo está nivelado y fluye libremente antes de iniciar una tirada de impresión.
El polvo se acumula en la parte superior del recinto de impresión, especialmente en los canales entre las bandejas de polvo y la cámara de construcción. Este exceso puede fundirse y arrastrarse hacia la siguiente impresión — aspire el área a fondo después de cada impresión.
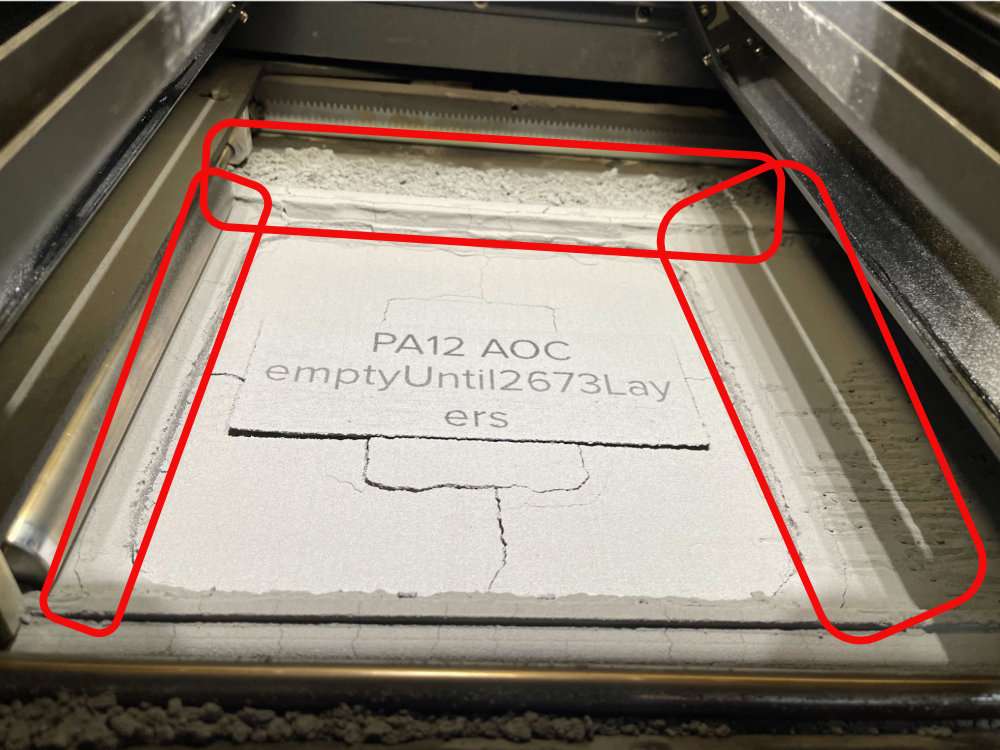
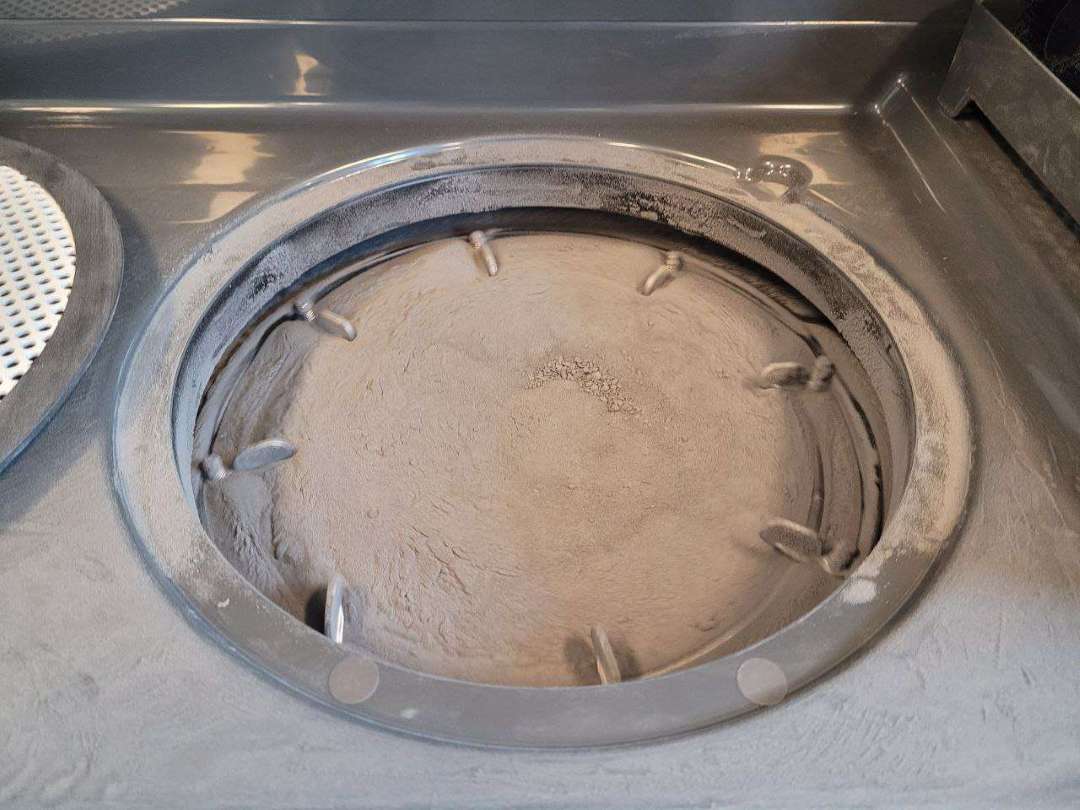
TPU 90A se acumula en las bandejas de la impresora con mayor intensidad que el nailon. Aspire ambas bandejas completamente, utilizando los movimientos del motor de la paleta mediante la pantalla táctil para desprender el polvo compactado en zonas de difícil acceso antes de aspirar.
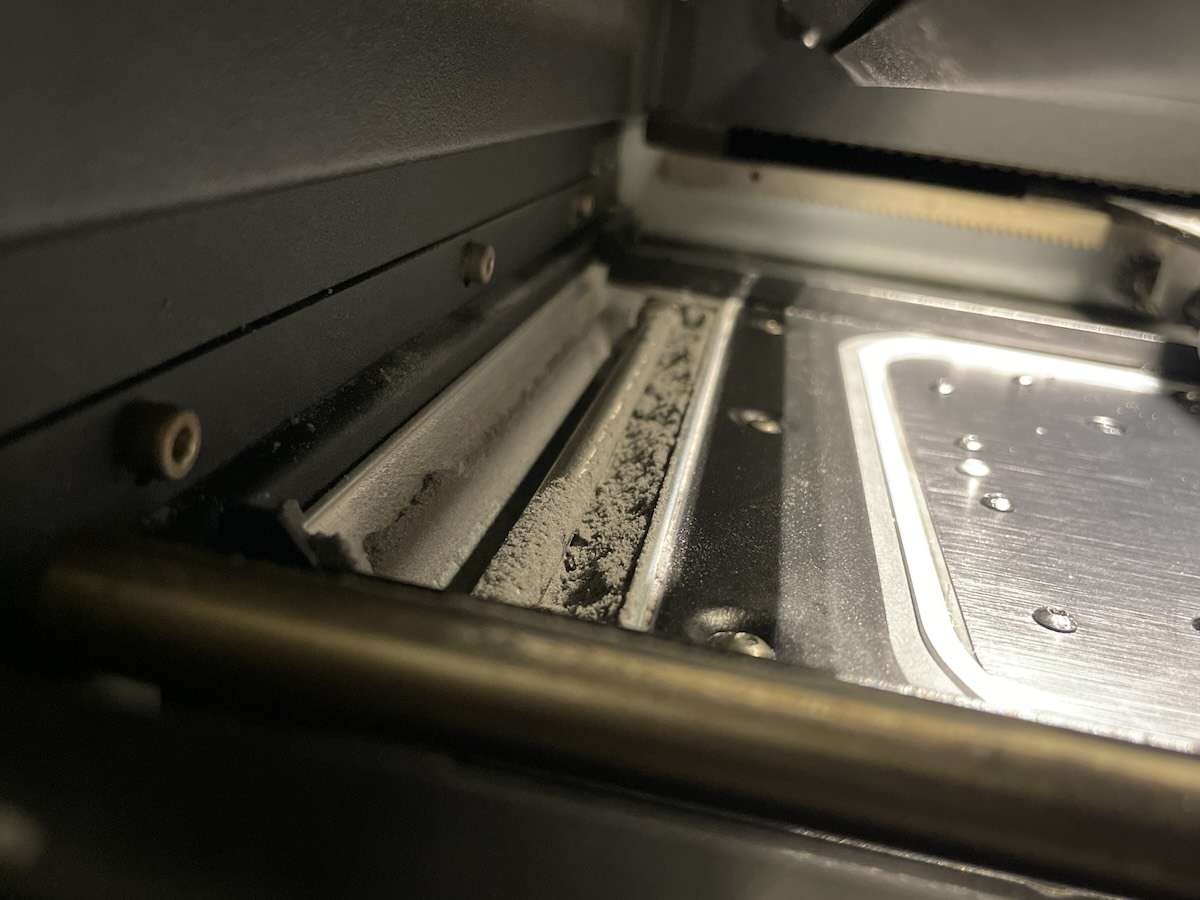
Aspire la bandeja izquierda completamente, prestando especial atención a las paredes interiores y los rincones.
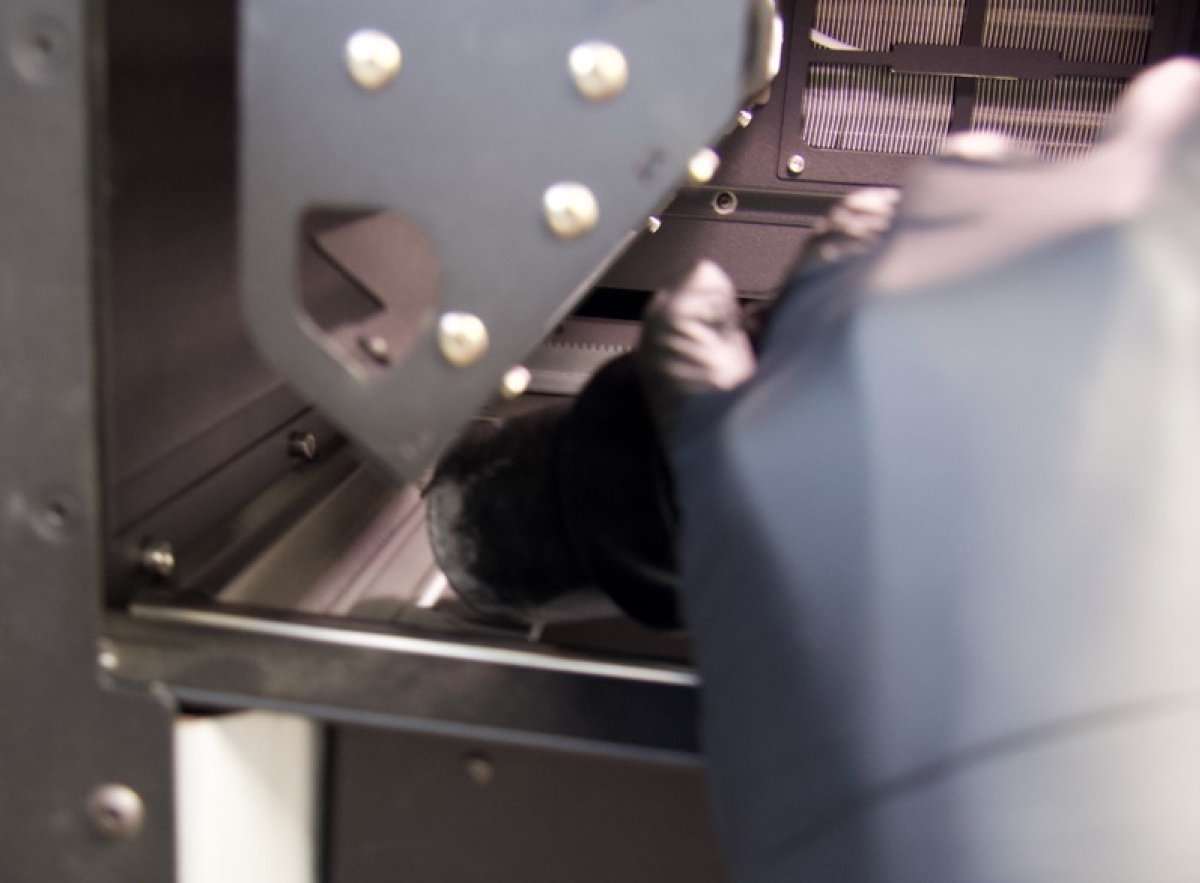
Repita la operación en la bandeja derecha, asegurándose de que el accesorio de manguera flexible alcanza todos los rincones y la zona del recorrido del revestidor.
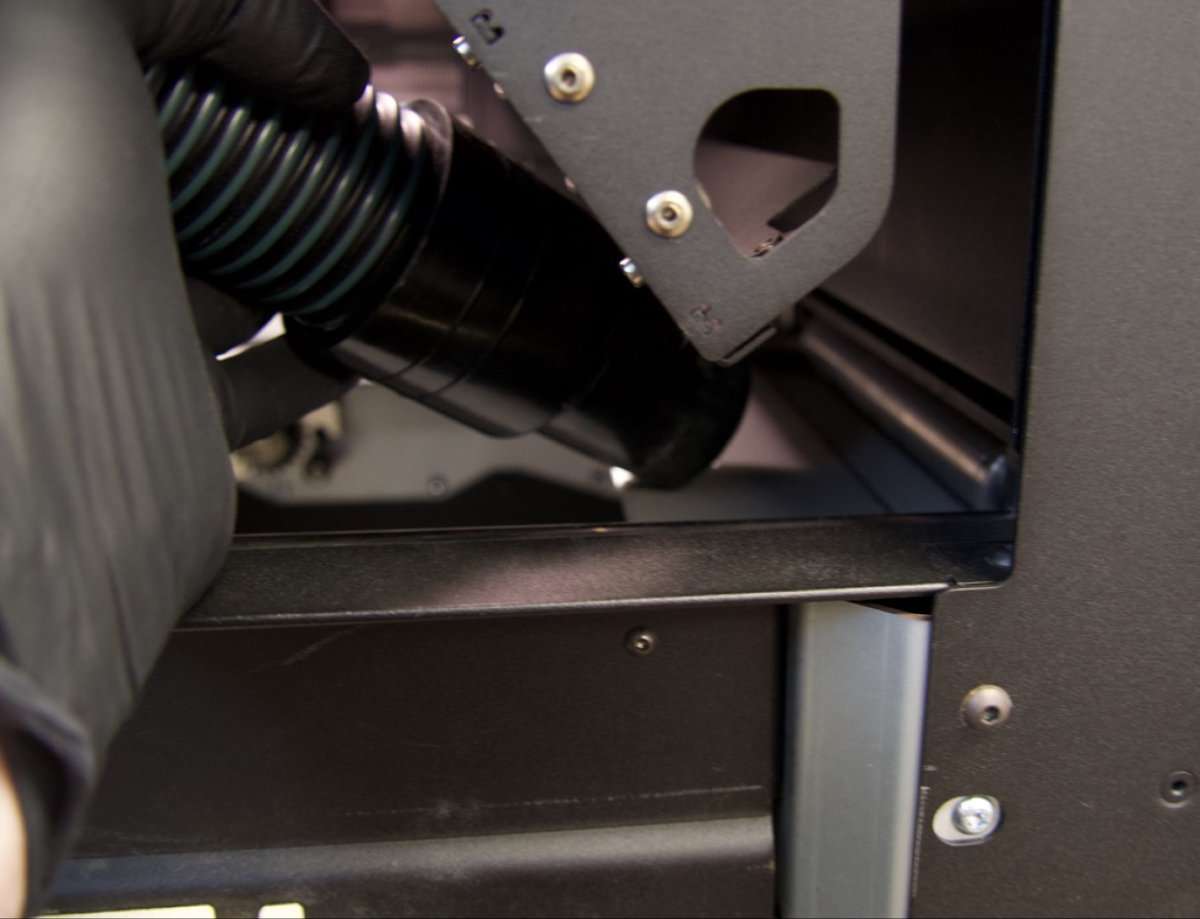
El borde interior de cada bandeja es donde TPU 90A se compacta con mayor frecuencia y puede provocar arrastre del revestidor si no se elimina.
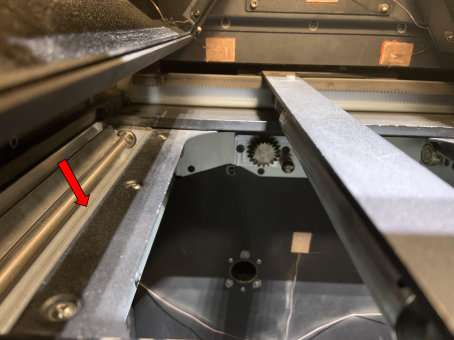
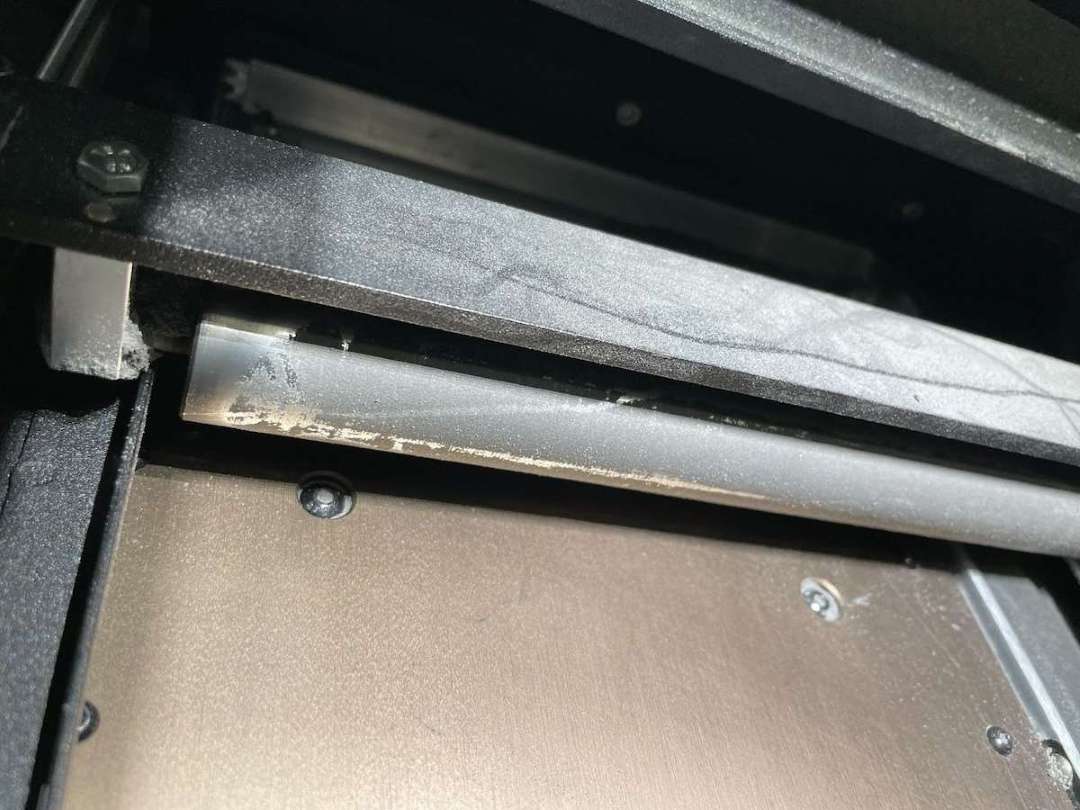
Por último, mueva el revestidor a una posición accesible e inspecciónelo en busca de depósitos semisinterizados. Si está recubierto, limpie con un paño de microfibra sin pelusa humedecido con etanol. Al cambiar a TPU 90A o desde este material, limpie todos los componentes con más minuciosidad que en un cambio de nailon a nailon — el TPU se funde a una temperatura más baja y la contaminación cruzada provoca fallos de impresión inmediatos.
Precisión dimensional y ajuste fino
Con TPU 90A se esperan desviaciones dimensionales de hasta el 5 %. Para obtener la mejor precisión en el eje Z con los parámetros de impresión V2.1 — que también ofrecen tiempos de impresión hasta un 25 % más rápidos — coloque las piezas cerca de la parte inferior de la cámara de construcción y alejadas de las paredes. Si aparecen bandas térmicas, superficies onduladas o regiones oscuras sinterizadas, reduzca la temperatura objetivo del lecho en incrementos de 1–1,5 °C y vuelva a intentarlo.
El siguiente vídeo aborda los polvos SLS del ecosistema de la serie Fuse, situando el TPU 90A en el contexto del portfolio completo de materiales.
Aplicaciones
- Ortesis y prótesis médicas: Cascos craneales, ortesis de pulgar, liners protésicos y férulas diseñados a partir de datos de escaneado del paciente e impresos bajo demanda — la certificación ISO 10993-1:2018 elimina la barrera regulatoria del contacto con la piel sin inversión en utillaje de moldeo.
- Sellado y manejo de fluidos: Juntas, sellos, fuelles y tuberías flexibles que deben deformarse bajo presión y recuperar su forma — una deformación permanente por compresión del 20,5 % a 23 °C garantiza un sellado fiable durante ciclos repetidos.
- Amortiguación de vibraciones e impactos: Empuñaduras blandas, amortiguadores, aislantes de vibración y cojines que absorben cargas de choque que el nailon rígido no puede soportar.
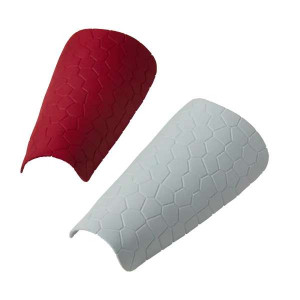
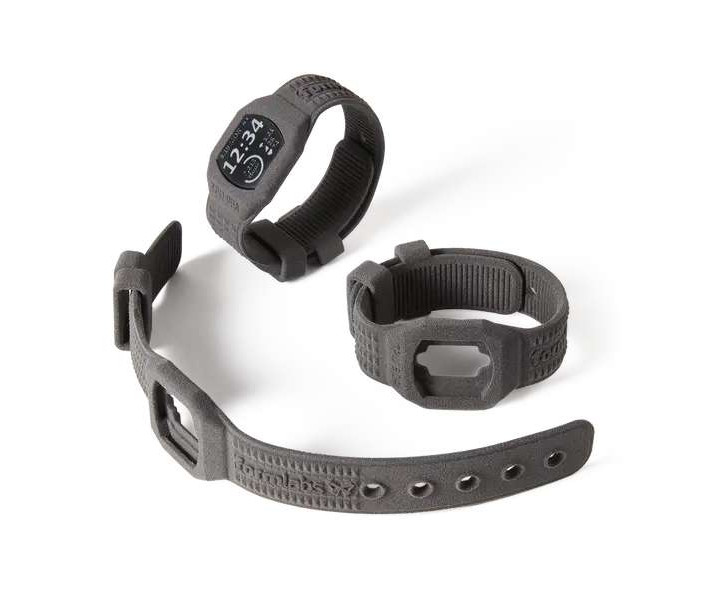
- Dispositivos wearables: Carcasas de dispositivos, correas y protecciones deportivas certificadas para el contacto con la piel — bandas de pulseras de actividad, guantes protectores y ortesis personalizadas en volúmenes de una sola unidad.
- Componentes flexibles de automoción: Conductos de admisión de aire corrugados, mangueras y conectores flexibles con fuelles integrados y elementos de montaje imposibles de conseguir en nailon rígido.
- Utillaje y conformado: Moldes blandos y matrices de conformado de chapa metálica que requieren una flexibilidad controlada en lugar de soporte rígido.
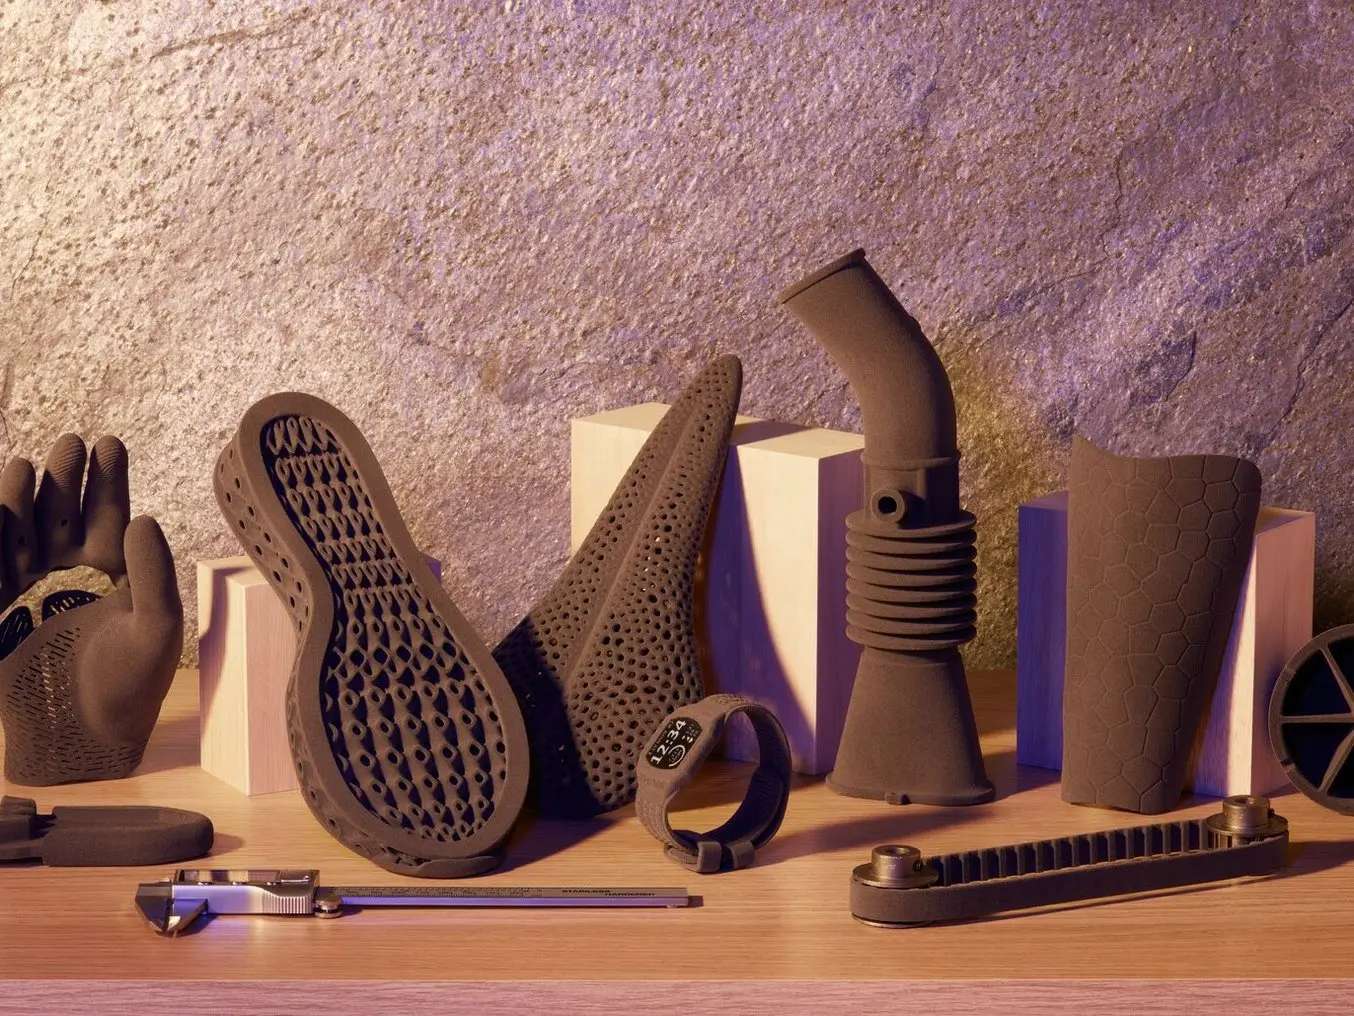
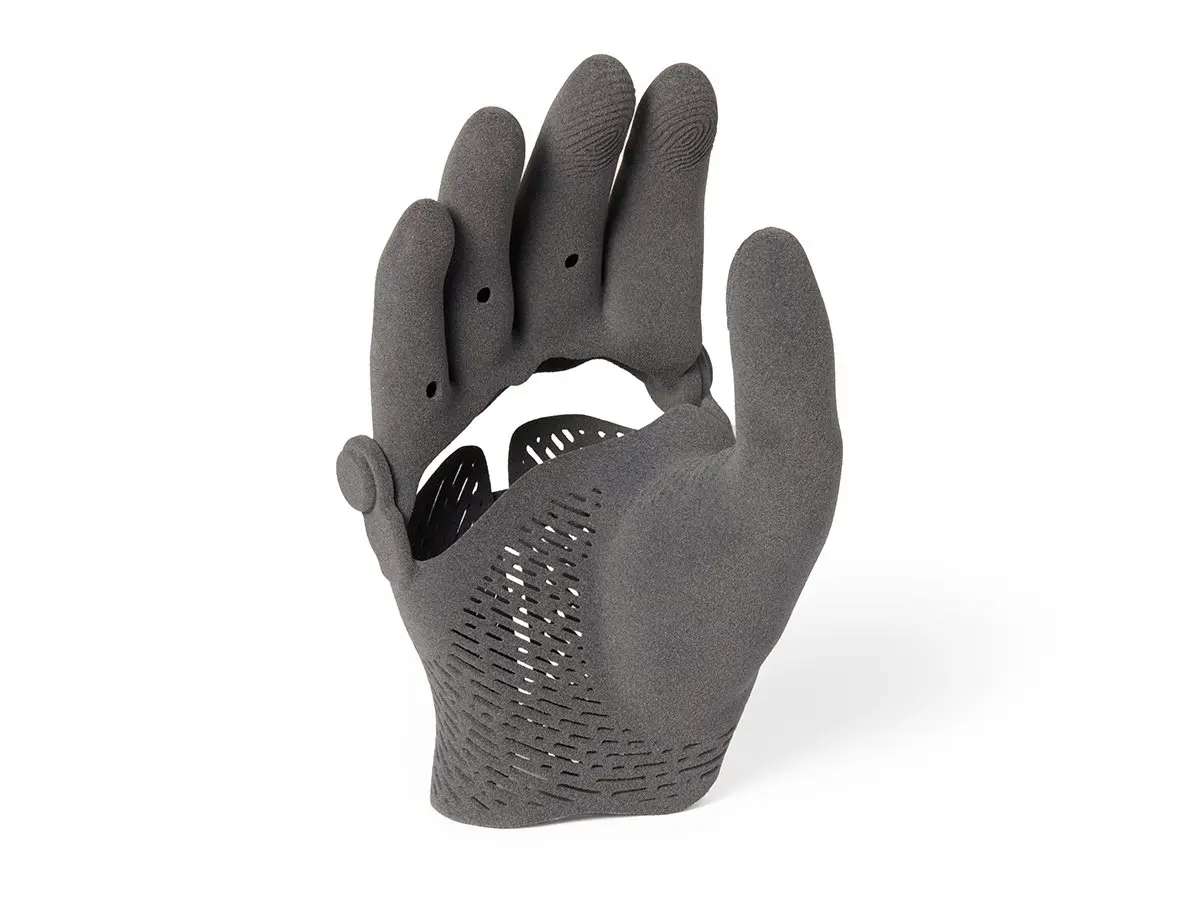
Las geometrías funcionales complejas — suelas de zapato con estructura de celosía, mangueras corrugadas, manos protésicas, conjuntos de muñequeras — son alcanzables con la impresión SLS de elastómeros en volúmenes de producción.
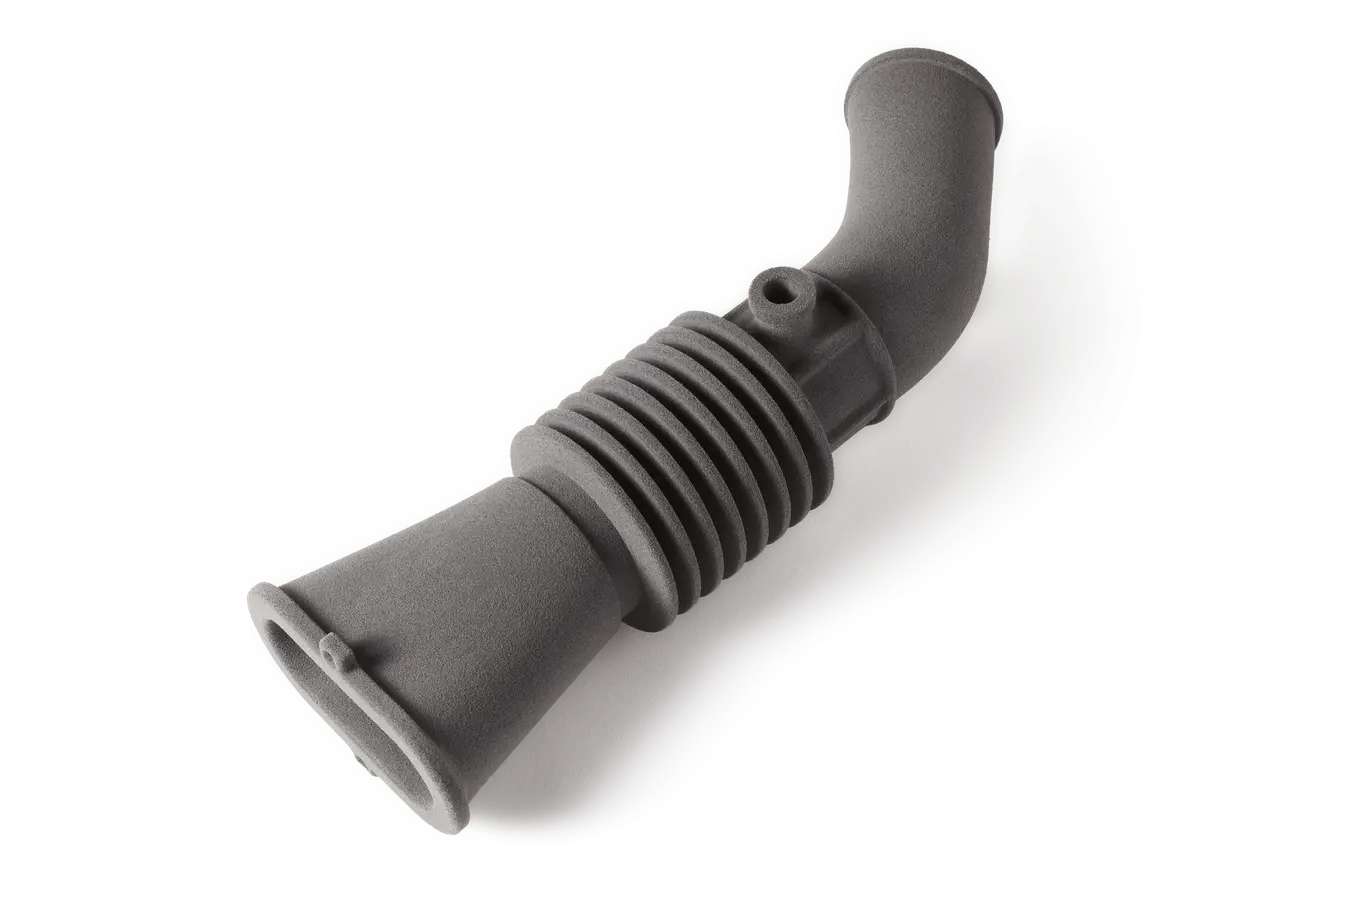
Una manguera de admisión de aire de automoción corrugada ilustra la capacidad del material para reproducir geometrías flexibles con fuelles integrados — geometría que el nailon rígido no puede replicar.
Compatibilidad y accesorios
- Impresoras compatibles: Fuse 1, Fuse 1+ 30W (serie Fuse)
- Estación de tamizado: Fuse Sift con malla tamizadora de 150 µm (equipamiento estándar)
- Entorno de impresión: Aire — no se requiere atmósfera inerte
Contenido de la caja
- Cartucho de Formlabs TPU 90A Powder — 6 kg de peso neto, SKU FLTP9G01
Especificaciones técnicas
Propiedades mecánicas
| Parámetro | Valor |
| Resistencia máxima a la tracción (X/Y) | 8,7 MPa (1.260 psi) — ASTM D412-16, Method A |
| Resistencia máxima a la tracción (Z) | 7,2 MPa (1.050 psi) — ASTM D412-16, Method A |
| Elongación en la rotura (X/Y) | 310 % — ASTM D412-16, Method A |
| Elongación en la rotura (Z) | 110 % — ASTM D412-16, Method A |
| Tensión al 50 % de elongación (X/Y) | 6,1 MPa (889 psi) — ASTM D412-16, Method A |
| Tensión al 50 % de elongación (Z) | 5,9 MPa (860 psi) — ASTM D412-16, Method A |
| Tensión al 100 % de elongación (X/Y) | 7,2 MPa (1.050 psi) — ASTM D412-16, Method A |
| Tensión al 100 % de elongación (Z) | 7,0 MPa (1.020 psi) — ASTM D412-16, Method A |
| Resistencia al desgarro (X/Y) | 66 kN/m (378 lb/in) — ASTM D624-00 (2020) |
| Resistencia al desgarro (Z) | 39 kN/m (247 lb/in) — ASTM D624-00 (2020) |
| Deformación permanente por compresión (23 °C) | 20,5 % — ASTM D395-18, Method B |
| Deformación permanente por compresión (70 °C) | 59,9 % — ASTM D395-18, Method B |
| Dureza Shore | 90A — ASTM D2240-15 (2021) |
| Abrasión Taber | 122 mm³ — ISO 4649 (40 rpm, carga de 10 N) |
Propiedades térmicas y del material
| Parámetro | Valor |
| Temperatura de reblandecimiento Vicat | 94,3 °C (201,7 °F) — ASTM D1525 |
| Contenido de humedad (polvo) | 0,19 % — ISO 15512 Method D |
| Absorción de agua (pieza impresa) | 0,89 % — ASTM D570 |
| Densidad aparente (sinterizado) | 1,14 g/cm³ (71,2 lb/ft³) |
| Tasa de refresco recomendada | 20 % |
| Impresoras compatibles | Fuse 1, Fuse 1+ 30W (serie Fuse) |
| Entorno de impresión | Aire (no se requiere atmósfera inerte) |
| Requisito de malla tamizadora | 150 µm (malla estándar del Fuse Sift) |
| SKU / Número de referencia | FLTP9G01 |
| Peso neto | 6 kg |
Biocompatibilidad (ISO 10993-1:2018)
| Parámetro | Valor |
| ISO 10993-5:2009 | No citotóxico |
| ISO 10993-23:2021 | No irritante |
| ISO 10993-10:2021 | No sensibilizante |
Compatibilidad con disolventes (ganancia de peso % en 24 h)
| Parámetro | Valor |
| Ácido acético al 5 % | 1,3 % |
| Acetona | 28,6 % |
| Alcohol isopropílico | 4,8 % |
| Lejía ~5 % NaOCl | 0,8 % |
| Acetato de butilo | 16,5 % |
| Gasóleo | 2,0 % |
| Éter monometílico de dietilenglicol | 14,4 % |
| Aceite hidráulico | 2,8 % |
| Skydrol 5 | 6,5 % |
| Peróxido de hidrógeno (3 %) | 1,0 % |
| Isooctano (gasolina) | 0,7 % |
| Aceite mineral (ligero) | 2,3 % |
| Aceite mineral (pesado) | 2,1 % |
| Agua salada (3,5 % NaCl) | 0,9 % |
| Hidróxido de sodio (0,025 % pH 10) | 0,9 % |
| Agua | 0,9 % |
| Xileno | 20,8 % |
| Ácido fuerte (HCl conc.) | −5,2 % |
| Éter monometílico de tripropilenglicol | 9,9 % |
Cómo imprimir con TPU 90A Powder
Guía paso a paso para configurar una impresora de la serie Fuse para TPU 90A Powder, desde la preparación de la tolva hasta el tamizado y la limpieza.
Paso 1: Prepare la tolva
En la Fuse 1, retire el recogedor de residuos de la tolva. Llénela con un poco más de polvo del que indica PreForm — no la llene en exceso, ya que el peso adicional acelera el apelmazamiento. En la Fuse 1+ 30W, llénela hasta el borde para trabajos de volumen completo.
Paso 2: Remueva el polvo
Use una varilla de madera para remover el polvo antes de cada impresión. Si la impresora ha estado inactiva más de tres días, vacíe la tolva mediante Configuración > Calibración > Vaciar tolva, tamice el polvo recuperado a través del Fuse Sift y recargue material fresco.
Paso 3: Lance el trabajo de impresión
En PreForm, seleccione TPU 90A como material y elija los parámetros de impresión V2.1 para obtener mayor precisión dimensional y tiempos de impresión hasta un 25 % más rápidos. Coloque las piezas cerca de la parte inferior de la cámara de construcción y alejadas de las paredes para obtener la mejor precisión en el eje Z y, a continuación, envíe el trabajo a la impresora.
Paso 4: Tamice en caliente
Tras la impresión, espere a que el bloque de polvo alcance entre 35 y 40 °C y, a continuación, transfiéralo al Fuse Sift. Use la malla de 150 µm y trabaje el polvo con la mano enguantada. Coloque tres bolas de limpieza de malla de TPU 90A sobre el tamiz para reducir los atascos.
Paso 5: Limpie la impresora
Aspire la parte superior del recinto de impresión, ambas bandejas de polvo (utilizando los movimientos del motor de la paleta para desprender el polvo compactado) y la cuchilla del revestidor. Limpie el revestidor con un paño de microfibra sin pelusa y etanol si hay depósitos semisinterizados. Esta secuencia de limpieza es obligatoria entre cada trabajo de impresión con TPU 90A.
¿Por qué especificar Formlabs TPU 90A Powder?
TPU 90A Powder es el único elastómero en el portfolio SLS de Formlabs — el único material que proporciona una flexibilidad y recuperación verdaderamente similares al caucho directamente desde una impresora de la serie Fuse. Su certificación ISO 10993-1:2018 elimina la barrera regulatoria para dispositivos médicos y wearables en contacto con la piel, habilitando la producción bajo demanda sin utillaje de moldeo. La elongación en la rotura del 310 % y la resistencia al desgarro de 66 kN/m confirman un rendimiento de grado productivo: se trata de componentes de producción que sobreviven a doblados, compresiones y contacto con la piel de forma repetida. Para laboratorios de ortesis, equipos de desarrollo de productos wearables y talleres industriales que fabrican sellos y amortiguadores, TPU 90A es el elastómero SLS más accesible disponible para la fabricación sin moldes.