

- Disponibilidad: En stock
- Código del producto:
- Peso bruto: 6.50kg
- SKU: PD-FS-P12B-01

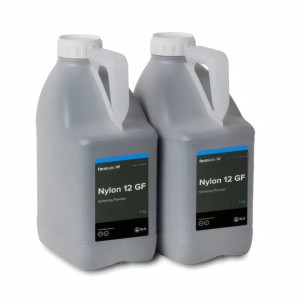
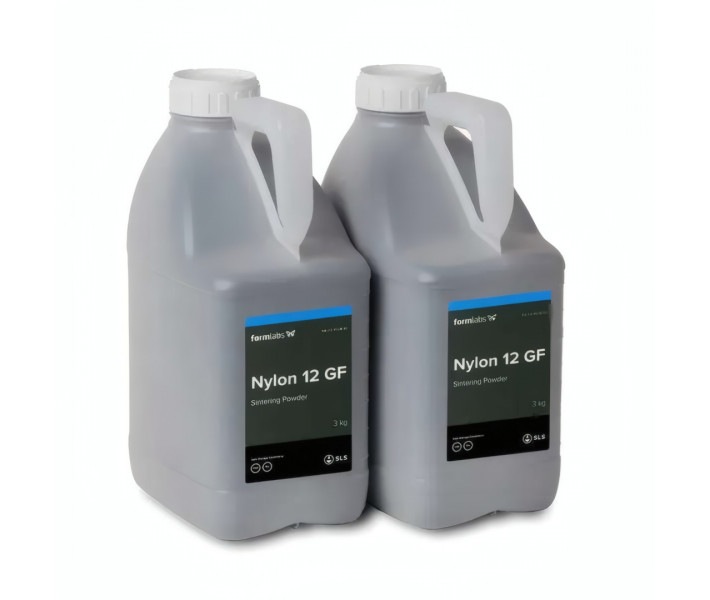
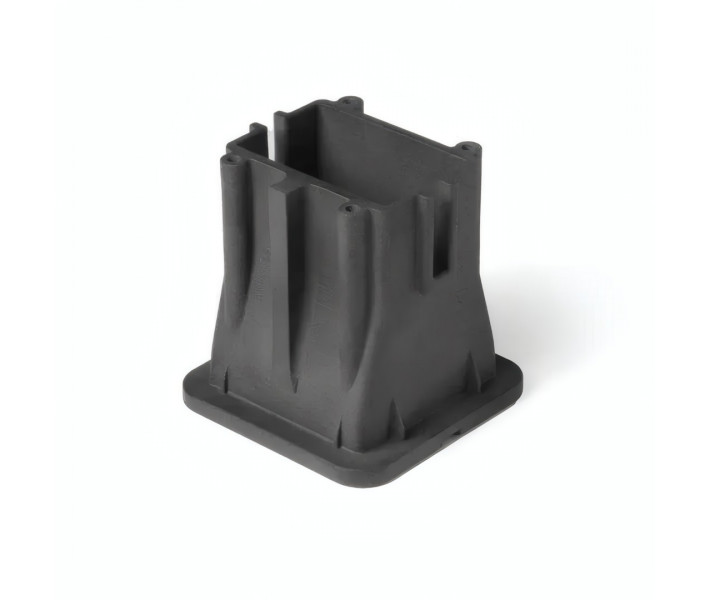
Formlabs Nylon 12 GF Powder es un polvo SLS cargado con fibra de vidrio diseñado para la producción interna de piezas que exigen alta rigidez, precisión dimensional y estabilidad térmica. Con un módulo de tracción de 2800 MPa y una temperatura de flexión bajo carga de 113 °C a 1,8 MPa, este material a base de PA12 salva la distancia de rendimiento entre el nylon estándar y los composites de ingeniería — compatible exclusivamente con la serie Fuse de impresoras SLS. Disponible en un cartucho de 6 kg con una tasa de renovación recomendada del 50 % para una reutilización máxima del polvo.
| Módulo de tracción | 2800 MPa |
| Temp. de flexión bajo carga a 1,8 MPa | 113 °C |
| Módulo de flexión | 2400 MPa |
| Tasa de renovación recomendada | 50 % |
Por qué el nylon cargado con fibra de vidrio marca la diferencia
El Nylon 12 estándar destaca por su resistencia al impacto y su alargamiento. Si se le añade carga de vidrio, el material cambia completamente su perfil de rendimiento: la rigidez aumenta drásticamente, la resistencia térmica se eleva y la estabilidad dimensional bajo carga prolongada mejora sustancialmente. El Nylon 12 GF Powder alcanza un módulo de tracción de 2800 MPa —un 51 % más alto que los 1850 MPa del Nylon 12—, mientras que su temperatura de reblandecimiento Vicat de 175 °C mantiene las piezas geométricamente estables en carcasas sometidas a tensión térmica y en entornos de la industria automotriz.
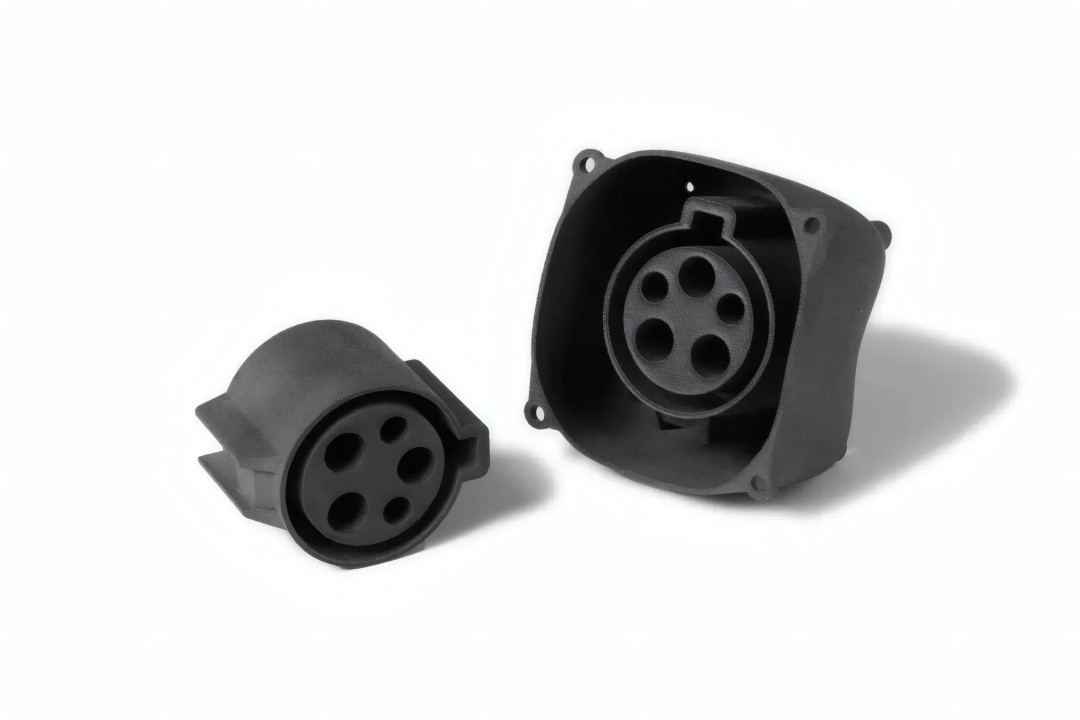
Esta concesión es intencionada. El alargamiento a la rotura se reduce al 4 % (X/Y) en comparación con el 11 % del Nylon 12, lo que significa que los elementos finos y delicados requieren un diseño minucioso. La ventaja: un material capaz de sustituir utillajes mecanizados, producir carcasas de conectores para vehículos eléctricos y servir como sustituto funcional de composites en flujos de trabajo de validación.
Aplicaciones de alto rendimiento
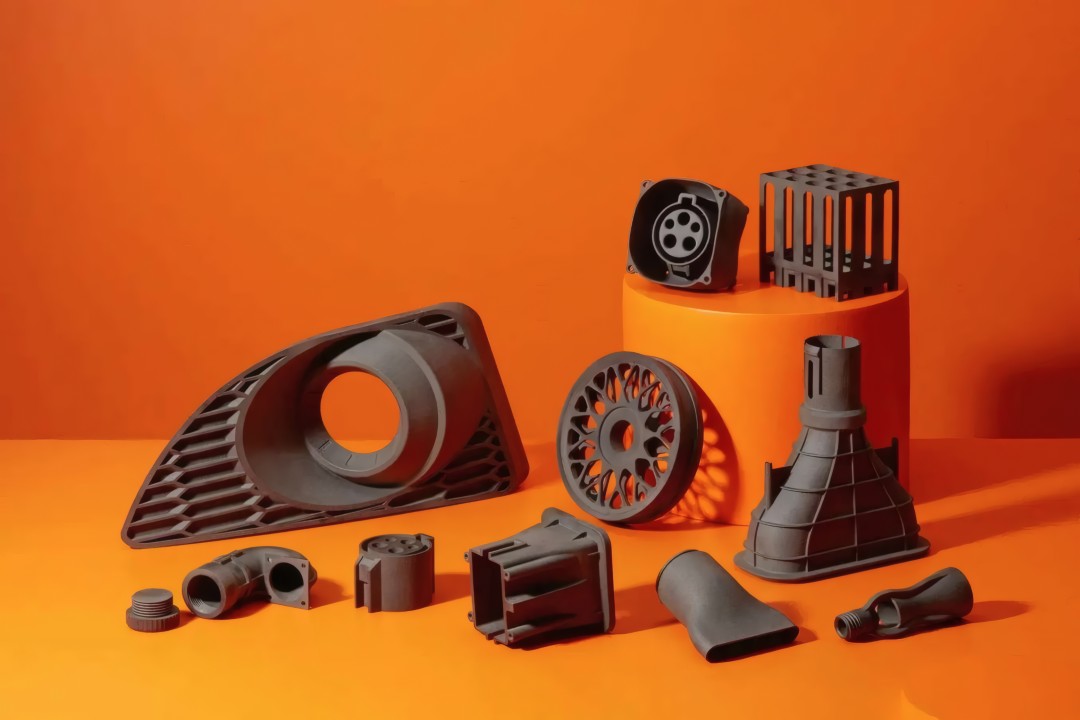
La combinación de un elevado módulo y estabilidad térmica hace que el Nylon 12 GF sea especialmente adecuado para entornos en los que el nylon estándar sufriría fluencia o se deformaría bajo carga:
- Jigs y utillajes estáticos de alta rigidez sometidos a cargas continuadas
- Carcasas y envolturas sometidas a tensión térmica (compartimentos del motor, componentes de vehículos eléctricos)
- Prototipos de validación funcional para productos de composite
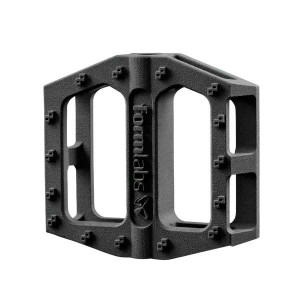
- Piezas industriales de uso final en pequeñas series
- Piezas de repuesto que requieren una alta repetibilidad dimensional
Biocompatibilidad y resistencia química
Las piezas impresas en Nylon 12 GF Powder se han evaluado según la norma ISO 10993-1:2018 y han superado los requisitos de citotoxicidad, irritación y sensibilización, lo que supone una importante ventaja para el prototipado de dispositivos médicos y el utillaje en entornos regulados. La resistencia química es igualmente notable: las pruebas de inmersión en 20 disolventes muestran un aumento de peso inferior al 1,3 % en todos los casos, incluidos aceites hidráulicos, lejía y combustible diésel. La gasolina (isoctano) registra un aumento de peso del 0,0 %.
Surface Armor y posprocesamiento
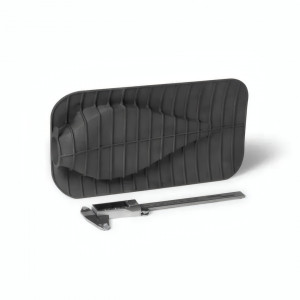
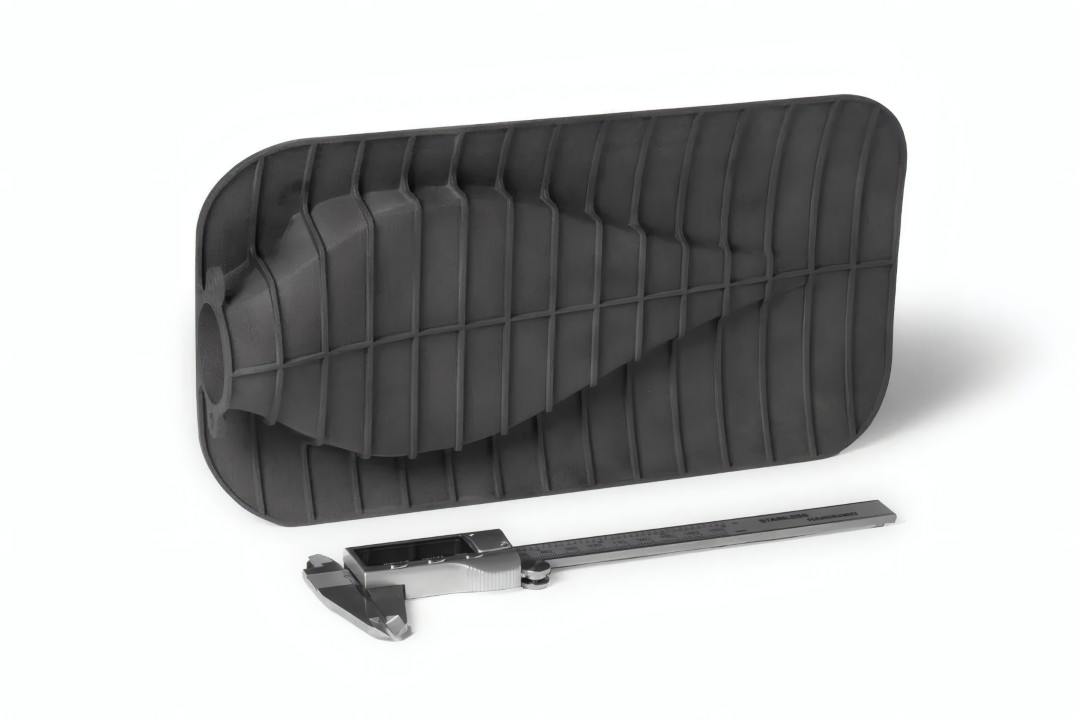
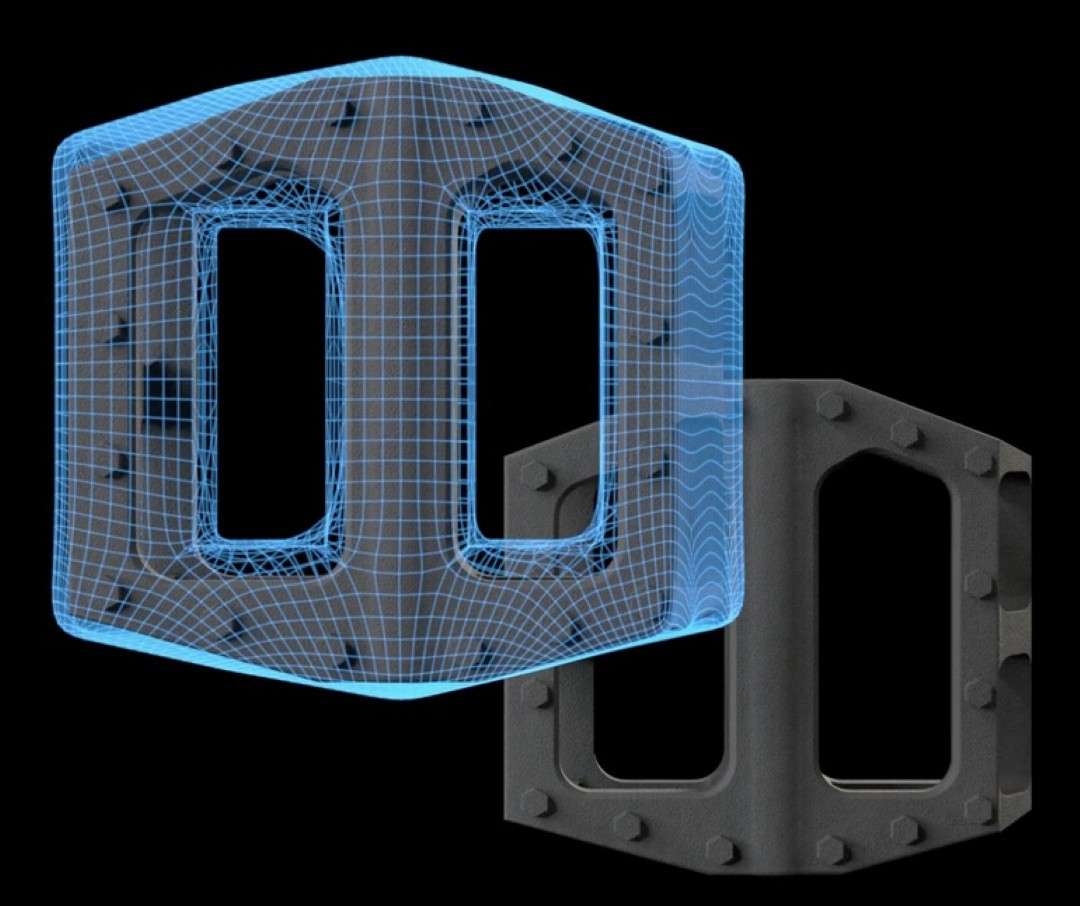
Las impresoras de la serie Fuse envuelven cada pieza en Surface Armor, una cubierta protectora semisinterizada que compensa las inconsistencias térmicas durante el proceso de sinterizado. En el caso del Nylon 12 GF, esta cubierta es más densa que en el Nylon 12 o Nylon 11 estándar. El siguiente esquema muestra cómo Surface Armor envuelve la geometría de la pieza terminada antes de su retirada.
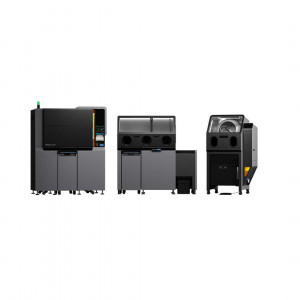
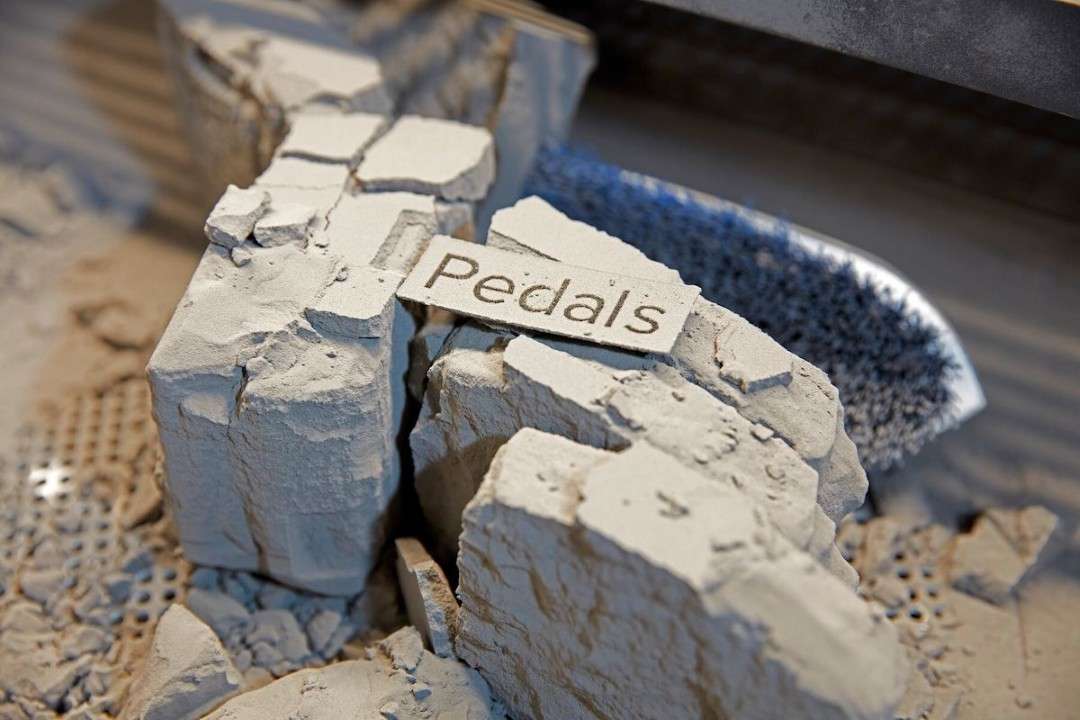
El primer paso consiste en romper el bloque de polvo en la Fuse Sift para separar las piezas del polvo no sinterizado que las rodea. Tenga en cuenta que el bloque de Nylon 12 GF es más rígido que el de Nylon 12; aplique más fuerza para liberar las piezas.
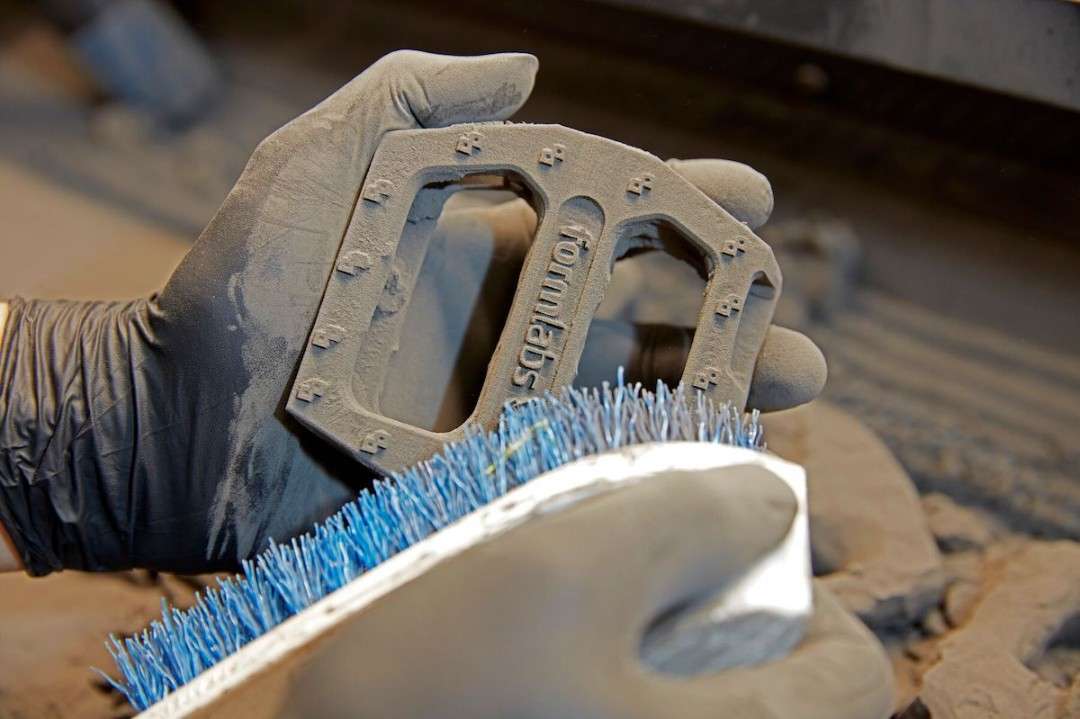
Una vez que la Fuse Sift retire el polvo suelto, cepille los restos residuales de las superficies accesibles antes de pasar a la fase de chorreado.
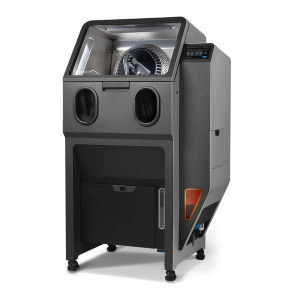
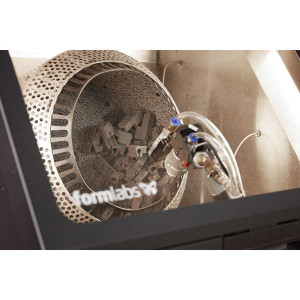
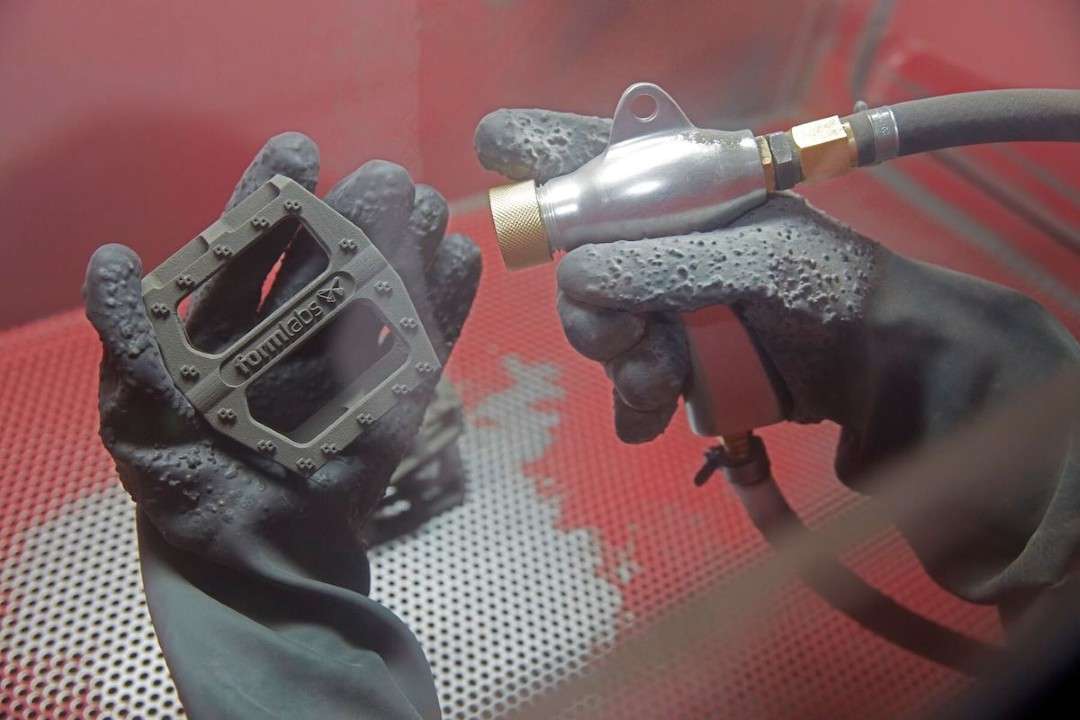
A diferencia del Nylon 12 estándar, el Nylon 12 GF requiere una chorreadora de arena o abrasivo (como la Fuse Blast) para retirar por completo la cubierta más densa de Surface Armor. El cepillado manual por sí solo resulta insuficiente. Realice varias pasadas en orificios, cavidades y zonas cerradas, y extreme las precauciones con los elementos finos debido a la mayor fragilidad del material.
Notas de mantenimiento de la impresora para Nylon 12 GF
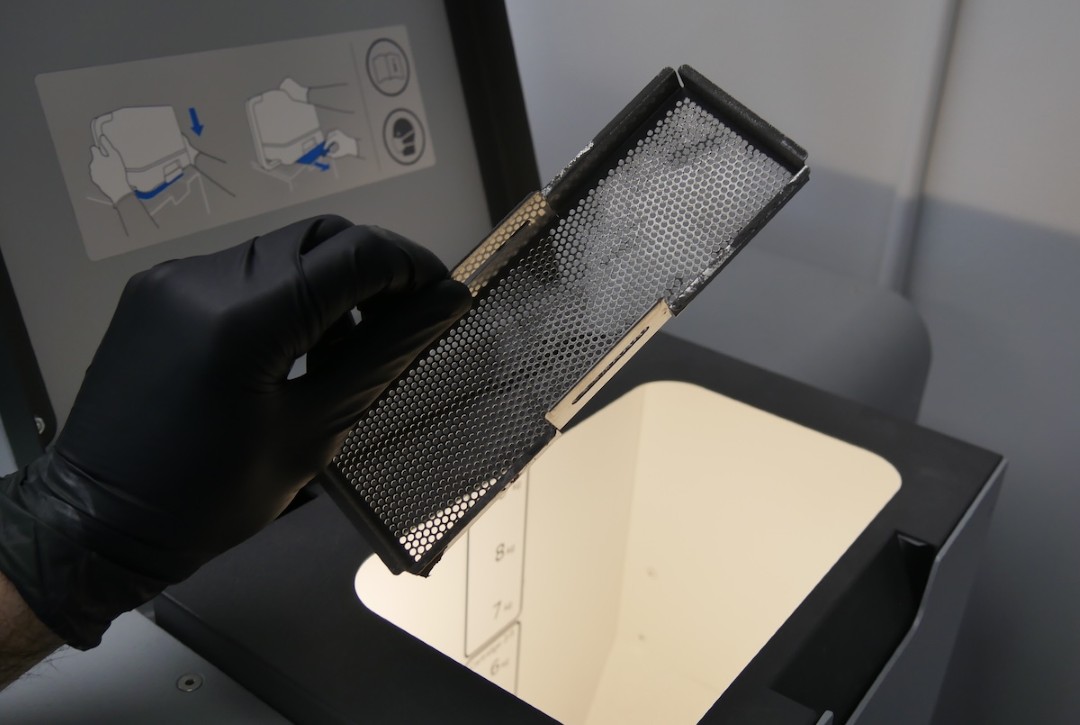
El polvo cargado con fibra de vidrio es más abrasivo y propenso a aglomerarse que el nylon estándar: es obligatorio seguir unos pasos de limpieza específicos entre cada trabajo de impresión. En la Fuse 1, retire siempre el atrapagrumos de la tolva antes de imprimir. Si se deja en su sitio, el material se aglomera a su alrededor y provoca fallos de impresión.
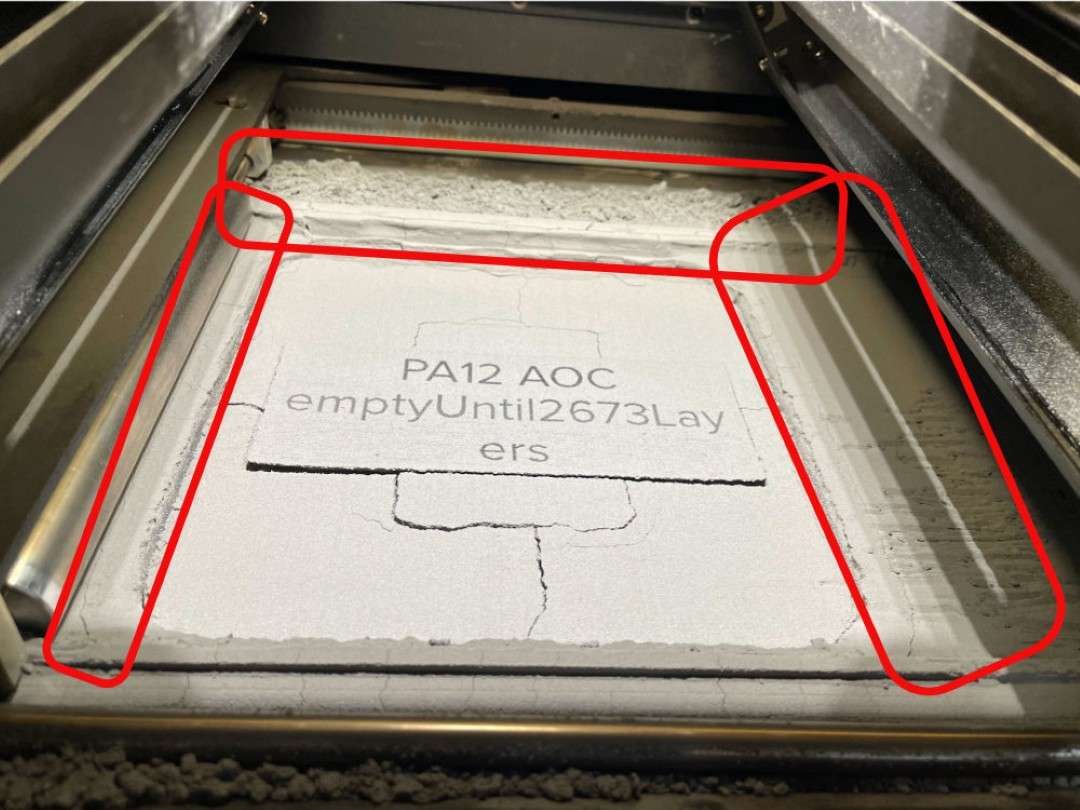
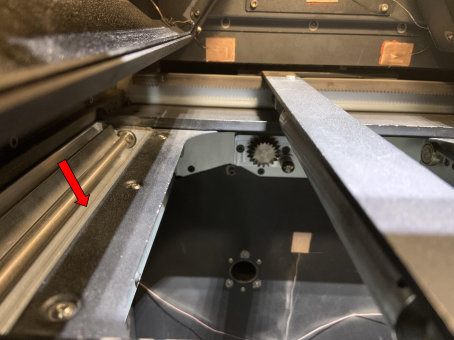
El polvo se acumula en la parte superior del recinto de impresión, especialmente en las guías situadas entre los depósitos de polvo y la cámara de impresión. Este exceso de polvo puede sinterizarse y ser arrastrado hacia la impresión en trabajos posteriores; aspire esta zona minuciosamente después de cada impresión.
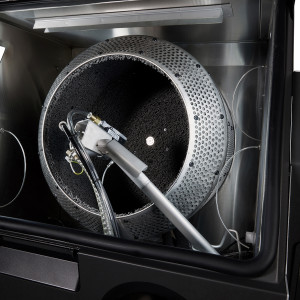
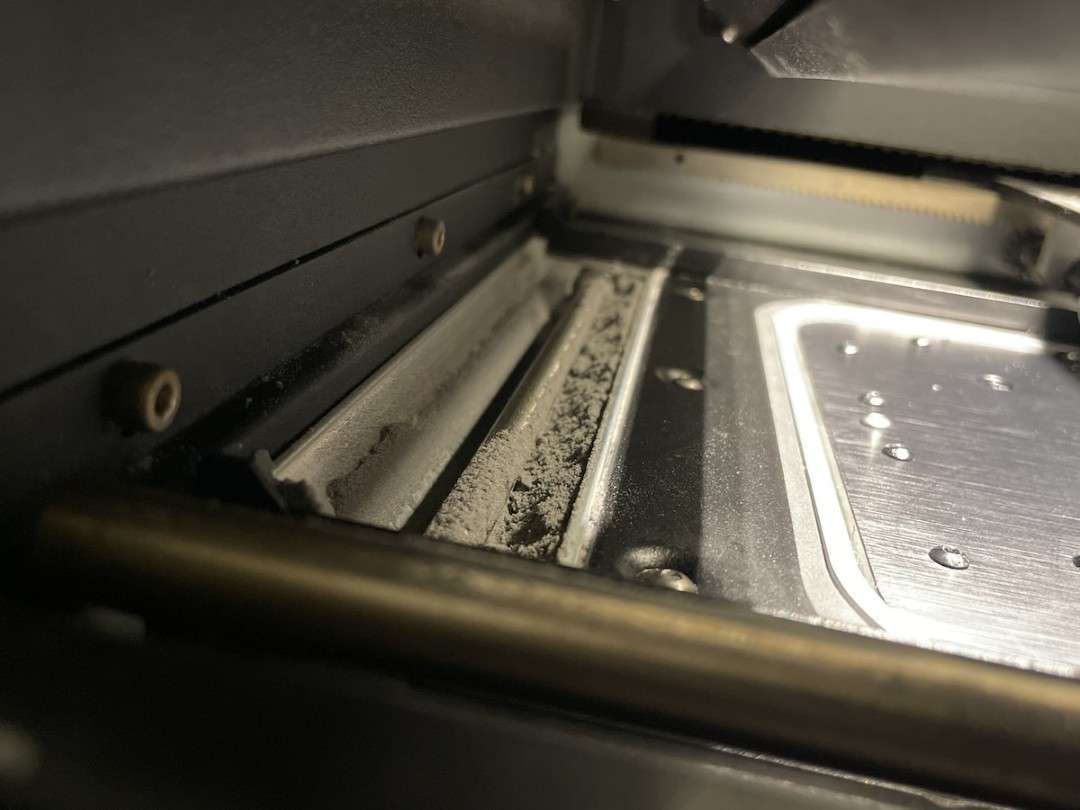
El Nylon 12 GF se acumula con mayor intensidad en los depósitos de polvo que el nylon estándar. La siguiente imagen muestra un patrón de acumulación típico en los canales de los depósitos tras un trabajo de impresión.
Aspire ambos depósitos por completo, prestando especial atención a las paredes internas y las esquinas. Utilice los movimientos del motor del dosificador a través de la pantalla táctil para desprender el polvo de las zonas de difícil acceso antes de aspirar.
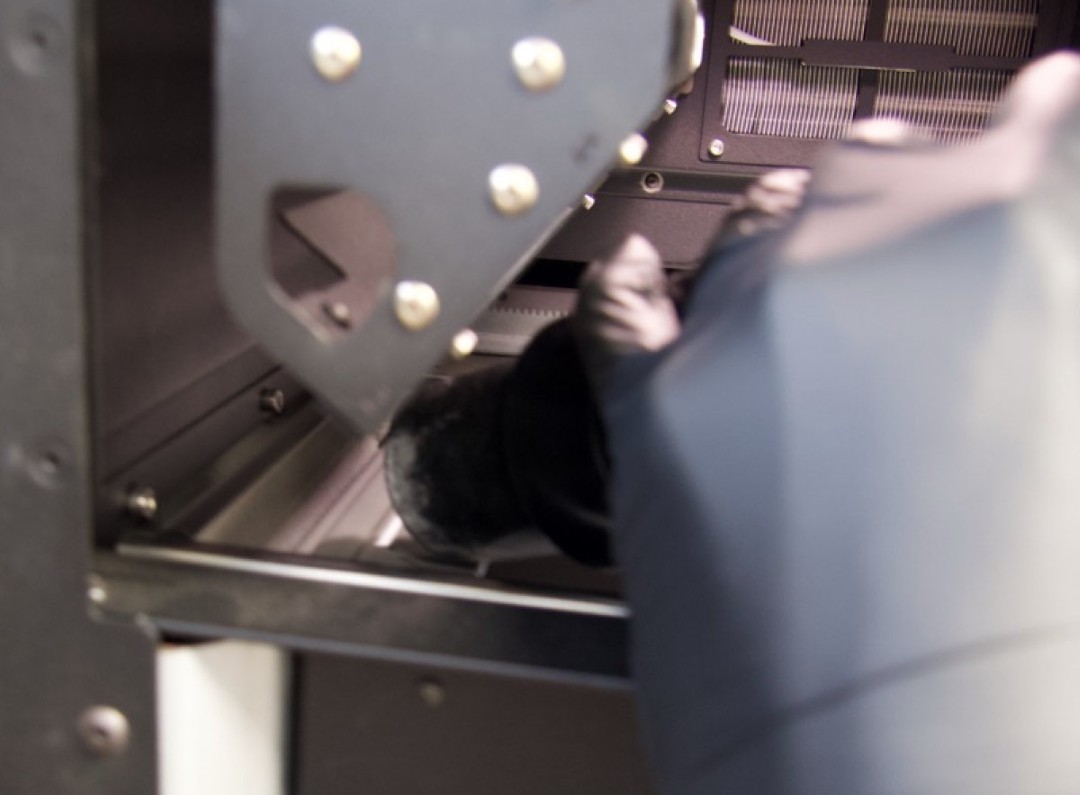
Se deben limpiar ambos depósitos: repita el mismo procedimiento de aspirado en el depósito derecho, asegurándose de que el accesorio de manguera flexible llegue a todas las esquinas y al área alrededor de la trayectoria del recubridor.
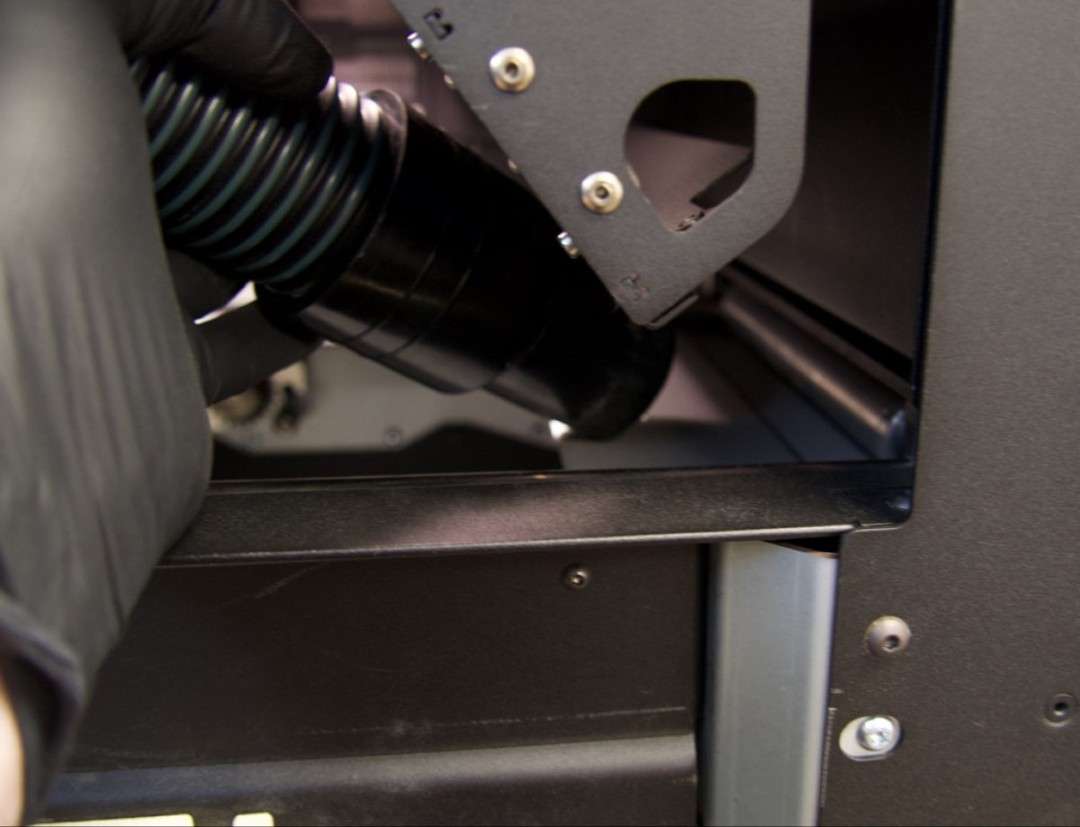
Preste especial atención al borde interior de cada depósito: aquí es donde el polvo de Nylon 12 GF se compacta con mayor frecuencia y puede provocar arrastre en el recubridor si no se despeja.
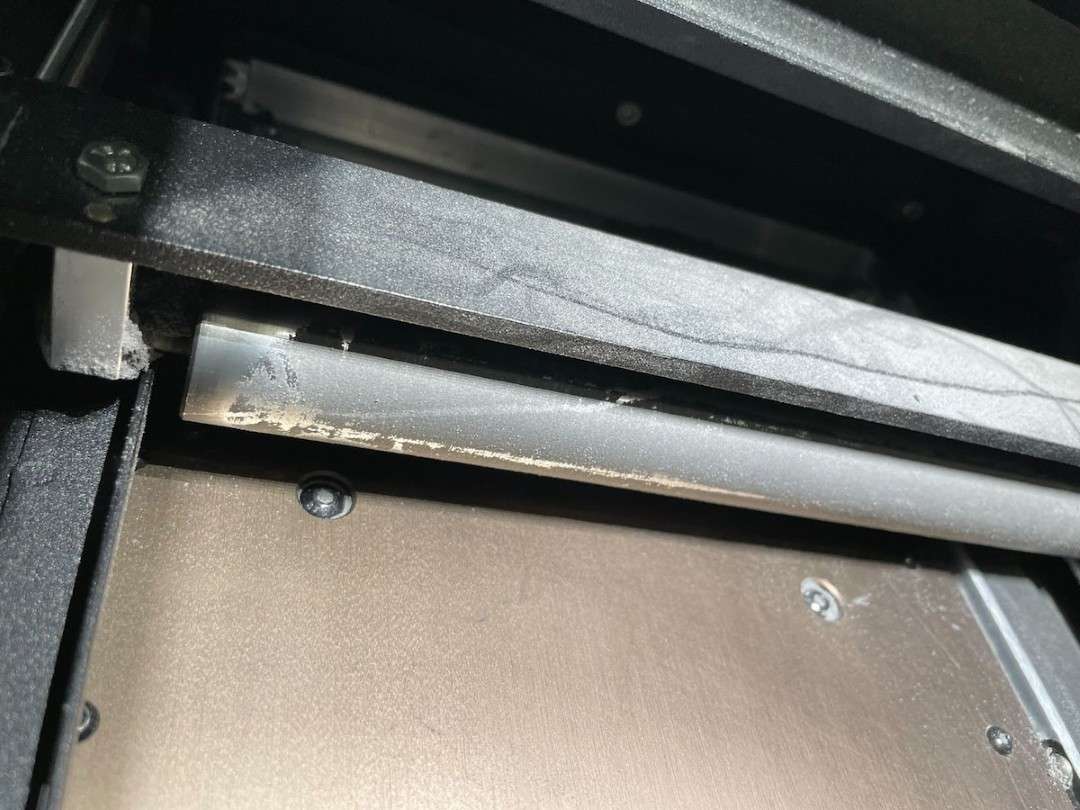
Por último, mueva el recubridor a una posición accesible e inspecciónelo para comprobar si presenta depósitos semisinterizados. Si está impregnado, límpielo con un paño de microfibra sin pelusa humedecido con etanol antes de comenzar el siguiente trabajo.
Consejo técnico: Al cambiar de Nylon 12 a Nylon 12 GF (o viceversa), limpie a fondo la Fuse Sift, el recinto de impresión y todos los accesorios antes de la primera sesión. La mezcla de polvos provoca fallos de impresión y puede dañar la máquina de forma permanente. Si su flujo de trabajo requiere ambos materiales con regularidad, Formlabs recomienda dedicar una impresora de la generación Fuse 1 y una Fuse Sift independientes para cada tipo de material.
Especificaciones técnicas de Formlabs Nylon 12 GF Powder
Propiedades mecánicas
| Resistencia a la tracción | 38 MPa (5510 psi) — ASTM D638-14 Tipo 1 |
| Módulo de tracción | 2800 MPa (406 ksi) — ASTM D638-14 Tipo 1 |
| Alargamiento a la rotura (X/Y) | 4 % — ASTM D638-14 Tipo 1 |
| Alargamiento a la rotura (Z) | 3 % — ASTM D638-14 Tipo 1 |
Propiedades de flexión
| Resistencia a la flexión | 56 MPa (8122 psi) — ASTM D790-15 |
| Módulo de flexión | 2400 MPa (348 ksi) — ASTM D790-15 |
Propiedades de impacto
| Resistencia al impacto Izod con entalladura | 36 J/m (0,67 ft-lb/in) — ASTM D256-10 |
Propiedades térmicas
| Temp. de flexión bajo carga a 1,8 MPa | 113 °C (235 °F) — ASTM D648-16 |
| Temp. de flexión bajo carga a 0,45 MPa | 170 °C (338 °F) — ASTM D648-16 |
| Temperatura de reblandecimiento Vicat | 175 °C (347 °F) — ASTM D1525 |
Otras propiedades
| Contenido de humedad (polvo) | 0,23 % — ISO 15512 Método D |
| Absorción de agua (pieza impresa) | 0,24 % — ASTM D570 |
| Clasificación de inflamabilidad | HB (UL 94 Sección 7, muestra de 3,00 mm) |
| Tasa de renovación recomendada | 50 % |
| Impresoras compatibles | Fuse 1, Fuse 1+ 30W (Serie Fuse) |
| Entorno de impresión | Aire (no requiere atmósfera inerte) |
| SKU / Número de pieza | FLP12B01 |
| Peso neto | 6 kg |
Biocompatibilidad (ISO 10993-1:2018)
| ISO 10993-5:2009 | No citotóxico |
| ISO 10993-10:2010/(R)2014 (Irritación) | No irritante |
| ISO 10993-10:2010/(R)2014 (Sensibilización) | No sensibilizante |
Compatibilidad con disolventes (% de aumento de peso tras 24 h)
| Ácido acético al 5 % | 0,2 % |
| Acetona | 0,2 % |
| Lejía ~5 % NaOCl | 0,2 % |
| Acetato de butilo | 0,2 % |
| Combustible diésel | 0,6 % |
| Éter monometílico de dietilenglicol | 0,5 % |
| Aceite hidráulico | 1,0 % |
| Peróxido de hidrógeno (3 %) | 0,2 % |
| Isoctano (gasolina) | 0,0 % |
| Alcohol isopropílico | 0,2 % |
| Aceite mineral (pesado) | 1,0 % |
| Aceite mineral (ligero) | 1,3 % |
| Agua salada (3,5 % NaCl) | 0,2 % |
| Skydrol 5 | 0,8 % |
| Hidróxido de sodio (0,025 % pH 10) | 0,2 % |
| Ácido fuerte (HCl conc.) | 0,8 % |
| Éter monometílico de tripropilenglicol | 0,8 % |
| Agua | 0,1 % |
| Xileno | 0,2 % |
Cómo posprocesar piezas impresas en Nylon 12 GF
Una guía paso a paso para extraer y dar acabado a las piezas impresas en Nylon 12 GF Powder en una impresora de la serie Fuse, desde la separación del bloque de polvo hasta la eliminación de Surface Armor.
Paso 1: Romper el bloque de polvo
Transfiera la cámara de impresión a la Fuse Sift. Tenga en cuenta que el bloque de polvo de Nylon 12 GF es más rígido que el de Nylon 12 estándar; aplique más fuerza al fragmentarlo para separar las piezas impresas del polvo circundante.
Paso 2: Retirar el polvo suelto
Utilice la Fuse Sift para eliminar todo el polvo suelto no sinterizado de alrededor de las piezas. Cepille el polvo restante de las superficies accesibles antes de pasar a la fase de chorreado.
Paso 3: Chorreado con abrasivo para eliminar Surface Armor
Transfiera las piezas a la Fuse Blast o a otro entorno de chorreado homologado. El Nylon 12 GF requiere chorreado con abrasivo (no basta con el cepillado manual) para eliminar por completo la cubierta más densa de Surface Armor. Realice múltiples pasadas en orificios, cavidades y zonas cerradas.
Paso 4: Inspeccionar los elementos delicados
Debido a la mayor fragilidad del Nylon 12 GF en comparación con el nylon estándar, extreme el cuidado durante el chorreado y la manipulación de los elementos finos. Inspeccione todas las geometrías finas tras el chorreado y antes de cualquier acabado posterior.
Paso 5: Aplicar el acabado final (Opcional)
Prosiga con los pasos de posprocesamiento restantes según sea necesario: pintura, galvanoplastia u otros tratamientos superficiales. Las piezas estarán listas para su uso funcional o para un procesamiento posterior una vez eliminada la totalidad de Surface Armor.
Preguntas frecuentes
Preguntas frecuentes — Formlabs Nylon 12 GF Powder
¿Qué impresoras Formlabs son compatibles con el Nylon 12 GF Powder?
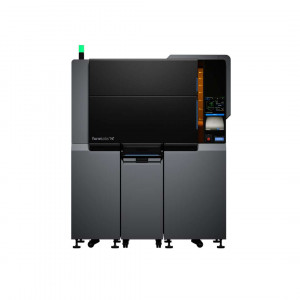
El Nylon 12 GF Powder es compatible exclusivamente con las impresoras SLS de la serie Fuse de Formlabs: la Fuse 1 y la Fuse 1+ 30W. Antes de imprimir, actualice el firmware de la impresora a la versión más reciente. En el caso de los usuarios de Fuse 1, recuerde retirar el atrapagrumos de la tolva antes de cada trabajo de impresión.
¿Cuál es la tasa de renovación recomendada para el Nylon 12 GF Powder?
La tasa de renovación recomendada por defecto es del 50 %, lo que significa que cada nueva impresión utiliza una mezcla 50/50 de polvo nuevo y polvo recuperado. Bajo indicaciones específicas del servicio de asistencia técnica de Formlabs, se puede utilizar una tasa de renovación del 70 % para solucionar defectos en las piezas. La tasa del 50 % permite una máxima reutilización del polvo manteniendo una calidad constante en las piezas.
¿Cómo se compara el Nylon 12 GF con el Nylon 12 estándar en cuanto a rigidez?
El Nylon 12 GF presenta un módulo de tracción de 2800 MPa frente a los 1850 MPa del Nylon 12, lo que supone un aumento del 51 % en rigidez. El inconveniente es la reducción del alargamiento a la rotura: 4 % (X/Y) para el Nylon 12 GF frente al 11 % del Nylon 12. Esto hace que el Nylon 12 GF sea más adecuado para aplicaciones estructurales rígidas, pero menos apropiado para piezas que requieran flexibilidad o absorción de impactos.
¿El Nylon 12 GF Powder requiere una atmósfera de impresión especial?
No. Formlabs recomienda imprimir el Nylon 12 GF en aire; no se requiere nitrógeno ni atmósfera inerte. Esto simplifica la preparación en comparación con otros materiales SLS de alto rendimiento y reduce los costes operativos.
¿El Nylon 12 GF Powder es biocompatible?
Sí. Las piezas impresas en Nylon 12 GF Powder han sido evaluadas según la norma ISO 10993-1:2018 y han superado los requisitos de citotoxicidad (ISO 10993-5:2009), irritación y sensibilización (ISO 10993-10:2010). Esto hace que el material sea adecuado para el prototipado de dispositivos médicos y utillaje en entornos regulados.
¿Se puede mezclar el Nylon 12 GF con otros polvos SLS de Formlabs en la misma impresora?
No. La mezcla de tipos de polvo provoca fallos de impresión y puede causar daños permanentes en la impresora Fuse y en la Fuse Sift. Antes de cambiar de material, limpie a fondo todo el equipo siguiendo las directrices de Formlabs. Si imprime con regularidad tanto en Nylon 12 como en Nylon 12 GF, Formlabs recomienda dedicar equipos independientes a cada material.
¿Por qué elegir EXPERT3D?
EXPERT3D es especialista en tecnología 3D desde 2012, prestando servicio a equipos de ingeniería y departamentos de producción en toda España con experiencia técnica y soporte práctico. Disponemos de stock de polvos SLS de Formlabs, incluido el Nylon 12 GF, y ofrecemos un envío rápido a toda España y Europa. Nuestro equipo le asesorará sobre la selección de materiales, la compatibilidad con impresoras y los flujos de trabajo de posprocesamiento. Realice su pedido directamente en nuestra tienda online con precios transparentes en EUR (€) y cobertura completa de garantía oficial.