

- Disponibilidad: En stock
- Código del producto:
- Peso bruto: 6.50kg
- SKU: PD-FS-P11B-01

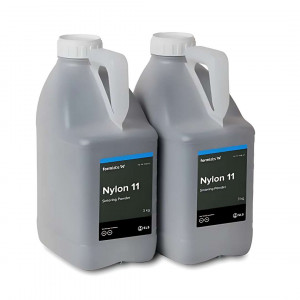
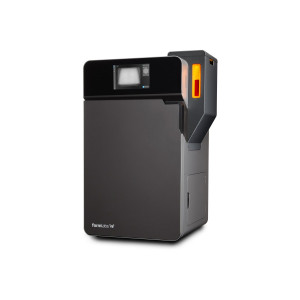
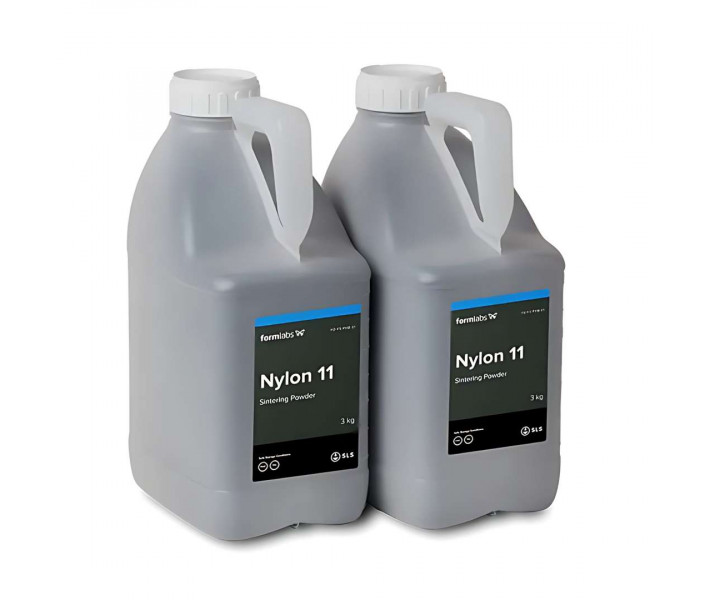
Formlabs Nylon 11 Black Powder es un polvo SLS de base biológica diseñado para piezas de uso final que deben absorber impactos, flexarse repetidamente y resistir el desgaste con el tiempo. Con un módulo de tracción de 1600 MPa, una elongación en rotura de 40% (X/Y) y una resistencia al impacto Izod entallado de 71 J/m, este material PA11 ofrece la mayor ductilidad de la gama de polvos SLS de Formlabs — compatible exclusivamente con las impresoras de la serie Fuse. Disponible en un cartucho de 6 kg con una tasa de renovación recomendada del 30% al imprimir con atmósfera inerte en la Fuse 1+ 30W.
| Módulo de Tracción | 1600 MPa |
| Elongación en Rotura (X/Y) | 40% |
| Resistencia al Impacto Izod Entallado | 71 J/m |
| Tasa de Renovación Recomendada | 30% (atmósfera inerte, Fuse 1+ 30W) |
Por qué la ductilidad amplía las posibilidades en SLS
La mayoría de los polvos SLS están optimizados para la rigidez. El Nylon 11 Powder adopta el enfoque contrario. Su cadena principal PA11 de base biológica — obtenida del aceite de ricino — genera una cadena polimérica intrínsecamente más larga y flexible que la PA12. El resultado es una elongación en tracción del 40% frente al 11% del Nylon 12: piezas que se estiran y recuperan su forma en lugar de romperse. La resistencia al impacto alcanza 71 J/m (Izod entallado, ASTM D256-10), frente a los 32 J/m del Nylon 12 de Formlabs. Esa diferencia es determinante para enganches, clips, bisagras y cualquier pieza sometida a ciclos de carga repetidos.
La rigidez se sitúa en un módulo de tracción de 1600 MPa y un módulo de flexión de 1400 MPa — inferiores a los del Nylon 12 (1850 MPa / 1600 MPa), pero totalmente adecuados para aplicaciones donde la flexibilidad, y no la rigidez, es el requisito funcional. La resistencia máxima a la tracción sigue siendo competitiva, con 49 MPa.
Aplicaciones que exigen flexibilidad y resistencia al impacto
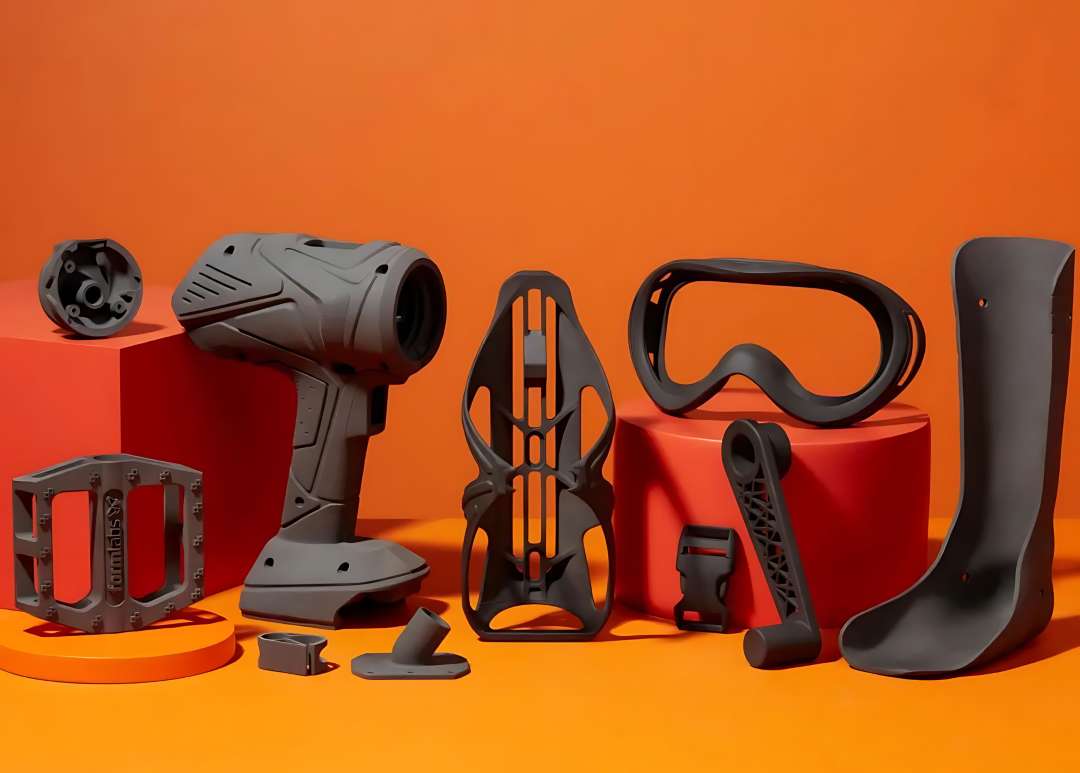
El Nylon 11 Powder es el material adecuado cuando las piezas deben absorber golpes y seguir funcionando. La combinación de alta elongación, elevada resistencia al impacto e imprimibilidad en paredes delgadas abre un amplio abanico de categorías de piezas funcionales:
- Prototipos funcionales resistentes al impacto, utillajes y accesorios
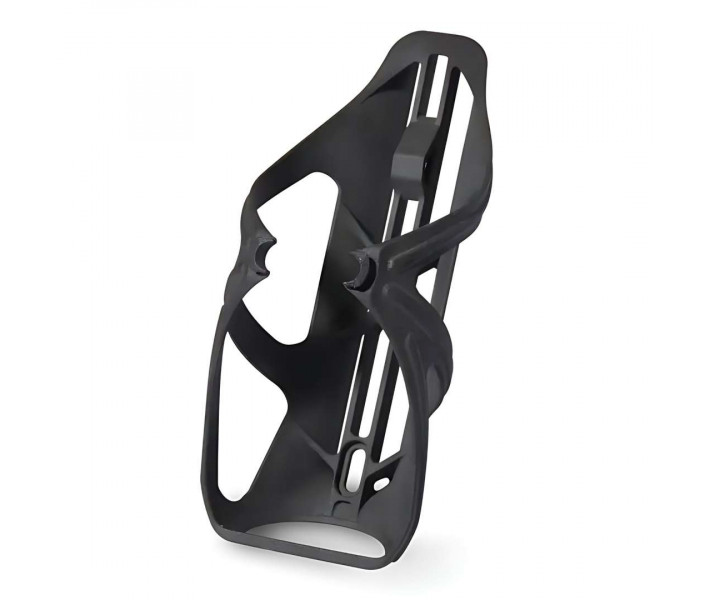
- Enganches, clips y bisagras vivas
- Conductos, carcasas y cubiertas de paredes delgadas
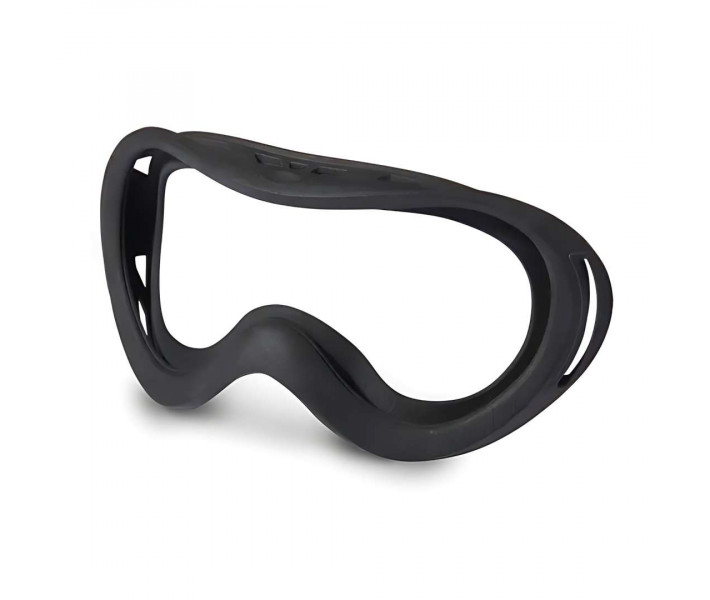
- Componentes para material deportivo (gafas, equipos de protección, soportes)
- Ortesis y prótesis (validar la idoneidad para el uso previsto)
- Piezas de uso final de bajo volumen para consumo e industria
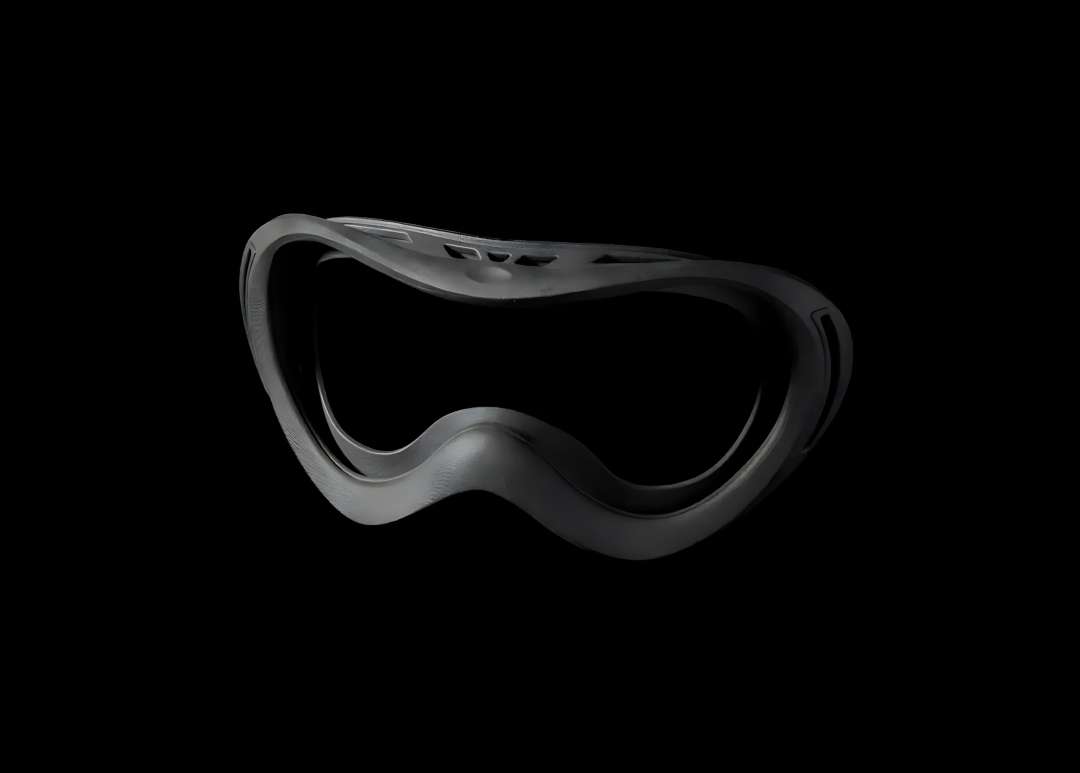
Paredes delgadas y geometría compleja sin deformaciones
El flujo de trabajo SLS de la serie Fuse elimina las estructuras de soporte que requieren los procesos FDM y SLA. El Nylon 11 Powder aprovecha esto al máximo: conductos de paredes delgadas, estructuras de celosía, elementos de ensamblaje a presión y conjuntos entrelazados pueden fabricarse en una sola construcción sin utillajes. El soporte del polvo durante la sinterización significa que las superficies funcionales no presentan marcas de postprocesado.
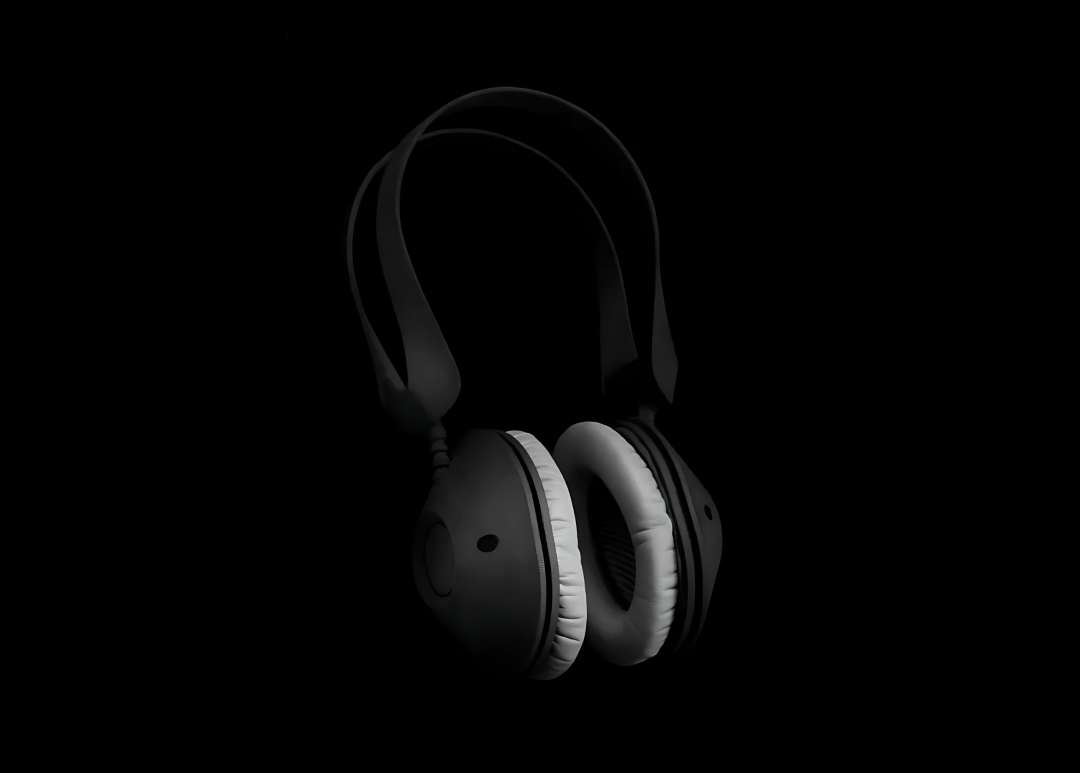
Biocompatibilidad y resistencia química
El Nylon 11 Powder ha sido evaluado conforme a la norma ISO 10993-1:2018 y ha superado los requisitos de citotoxicidad, irritación y sensibilización — relevantes para la elaboración de prototipos de dispositivos médicos, la fabricación de ortesis y los entornos de producción regulados. La absorción de agua de la pieza impresa es de tan solo 0,07% (ASTM D570), una de las cifras más bajas de la gama SLS de Formlabs. El contenido de humedad del propio polvo es del 0,37% (ISO 15512 Método D).
La resistencia química frente a 20 disolventes muestra una ganancia de peso muy inferior al 1% para la mayoría de las sustancias. El ácido fuerte (HCl conc.) registra una ganancia de peso del 1,0% — el valor más alto —, mientras que el agua, la lejía, el alcohol isopropílico y el isooctano se mantienen en 0,1% o por debajo.
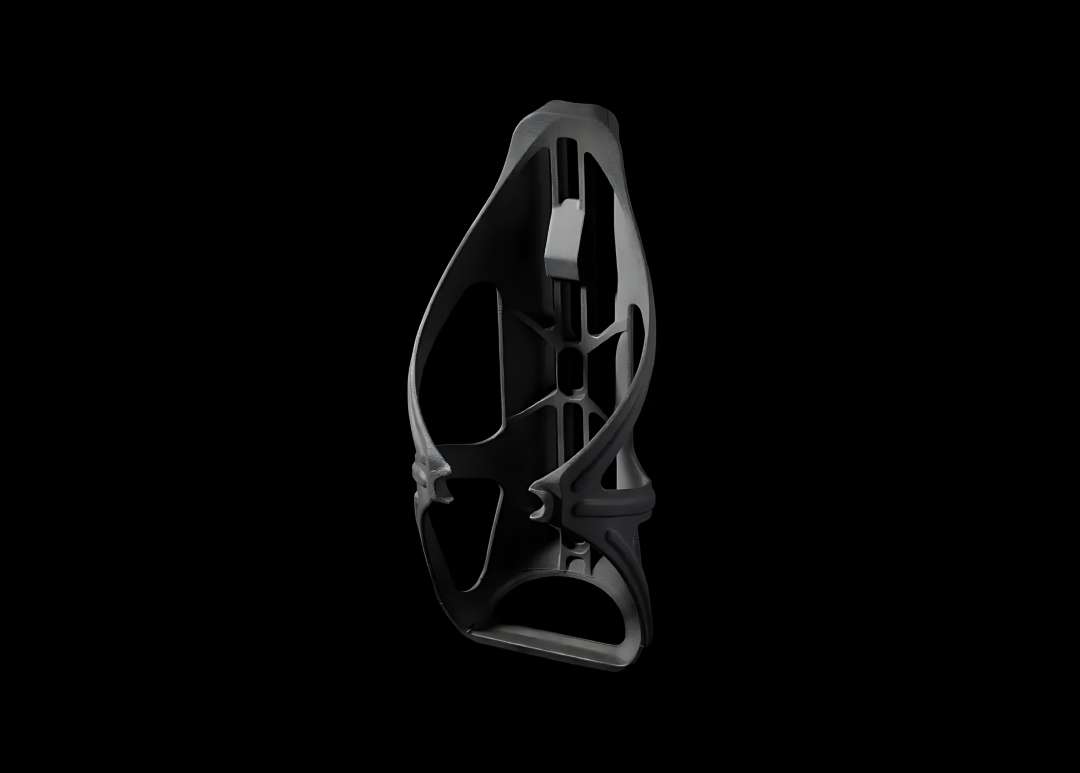
Recomendaciones de impresión: atmósfera inerte para mejores resultados
Formlabs recomienda encarecidamente imprimir el Nylon 11 en la Fuse 1+ 30W con control de atmósfera inerte. La sinterización con oxígeno reducido disminuye la degradación del polvo, lo que permite una tasa de renovación inferior del 30% — maximizando la eficiencia del material y conservando propiedades mecánicas consistentes. Si se imprime en la Fuse 1 o en una atmósfera de aire, utilice una tasa de renovación del 50% para mantener la calidad de las piezas.
Notas de mantenimiento de la impresora para Nylon 11
El Nylon 11 sigue el mismo protocolo de limpieza entre impresiones que otros polvos de la serie Fuse. Hay pasos específicos que son obligatorios entre cada trabajo de impresión para evitar que el polvo acumulado se fusione en construcciones posteriores.
En la Fuse 1, retire siempre el recogedor de residuos de la tolva antes de imprimir. Si se deja en su lugar, el Nylon 11 se apelmazará a su alrededor y provocará fallos de impresión.
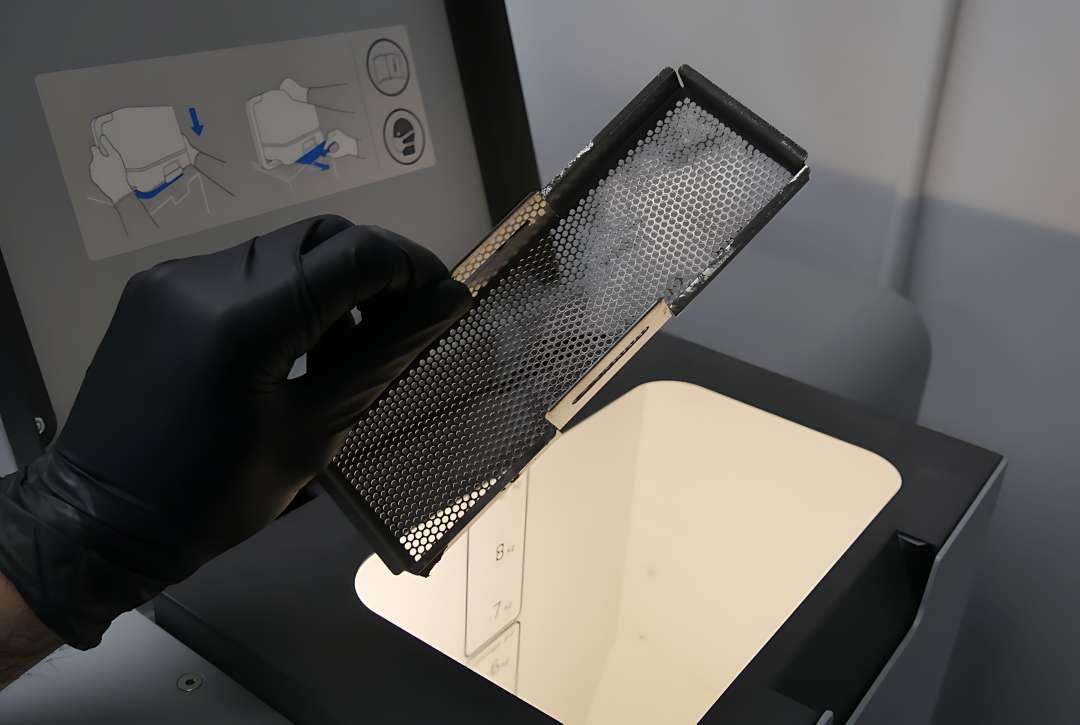
El polvo se acumula en la parte superior del recinto de impresión — especialmente en las guías entre las bandejas de polvo y la parte superior de la cámara de construcción. Este exceso puede fusionarse y arrastrase hacia el área de construcción durante trabajos posteriores. Aspire esta zona a fondo después de cada impresión.
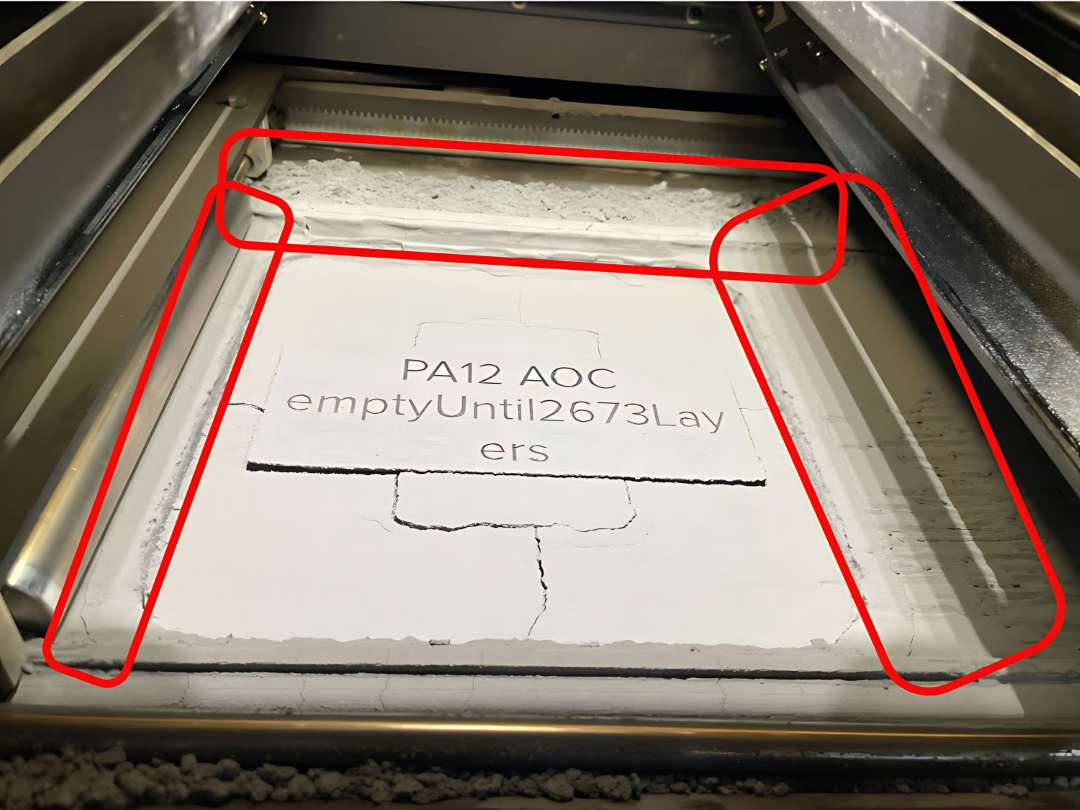
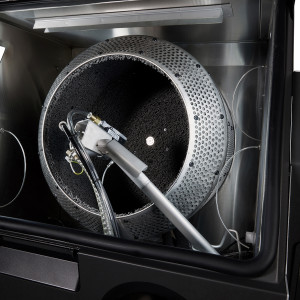
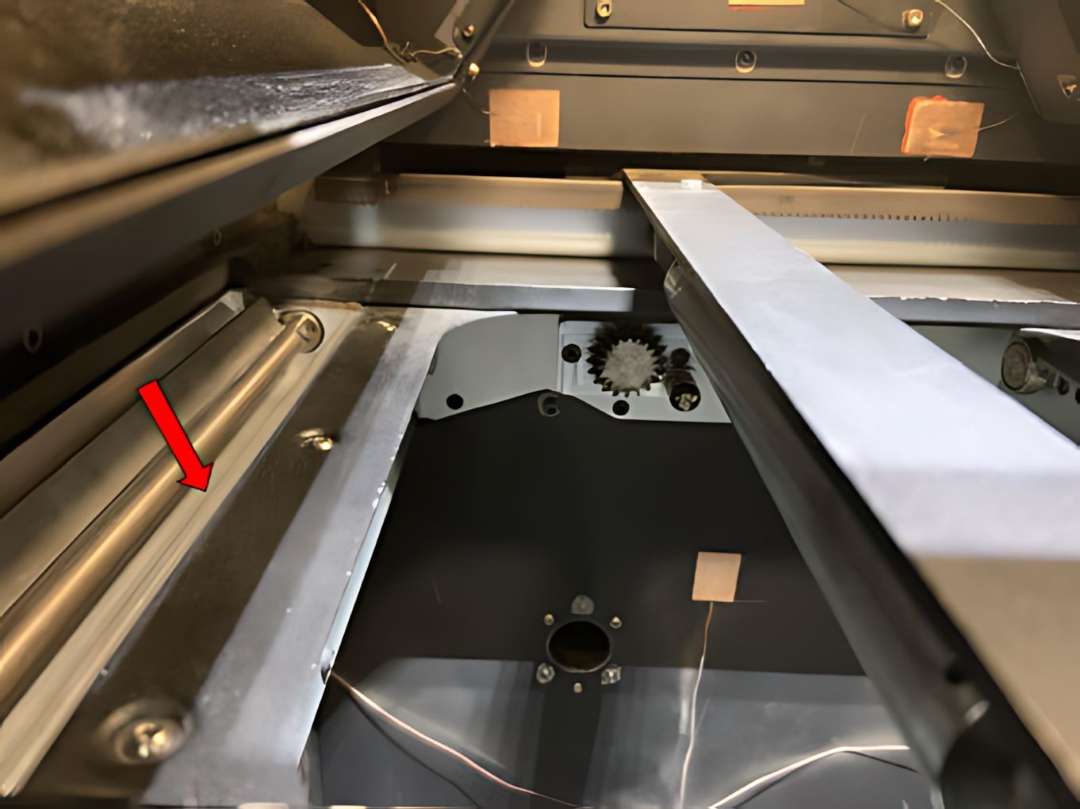
El Nylon 11 se acumula en ambas bandejas de polvo. La imagen siguiente muestra un patrón típico de acumulación tras la impresión en el canal de la bandeja.
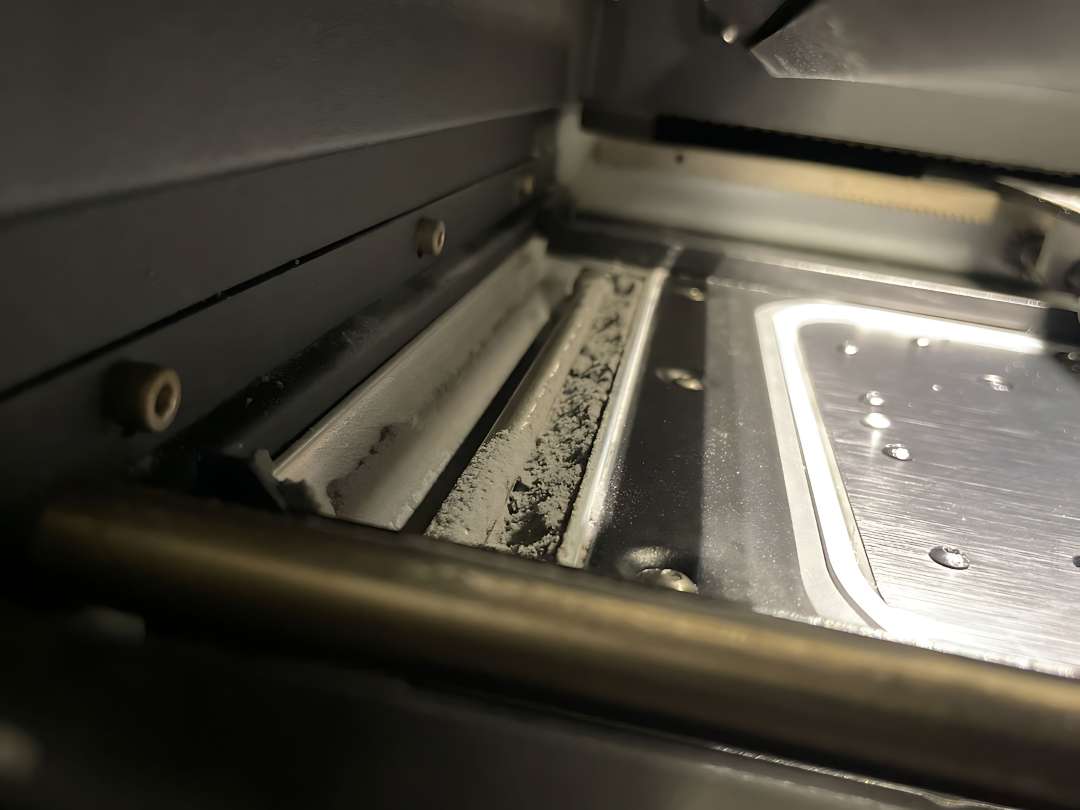
Aspire ambas bandejas por completo, prestando atención a las paredes interiores y los rincones. Use los movimientos del motor de aleta mediante la pantalla táctil para desprender el polvo de las zonas de difícil acceso antes de aspirar. Preste especial atención al borde interior de cada bandeja, que es donde más probabilidad hay de compactación.
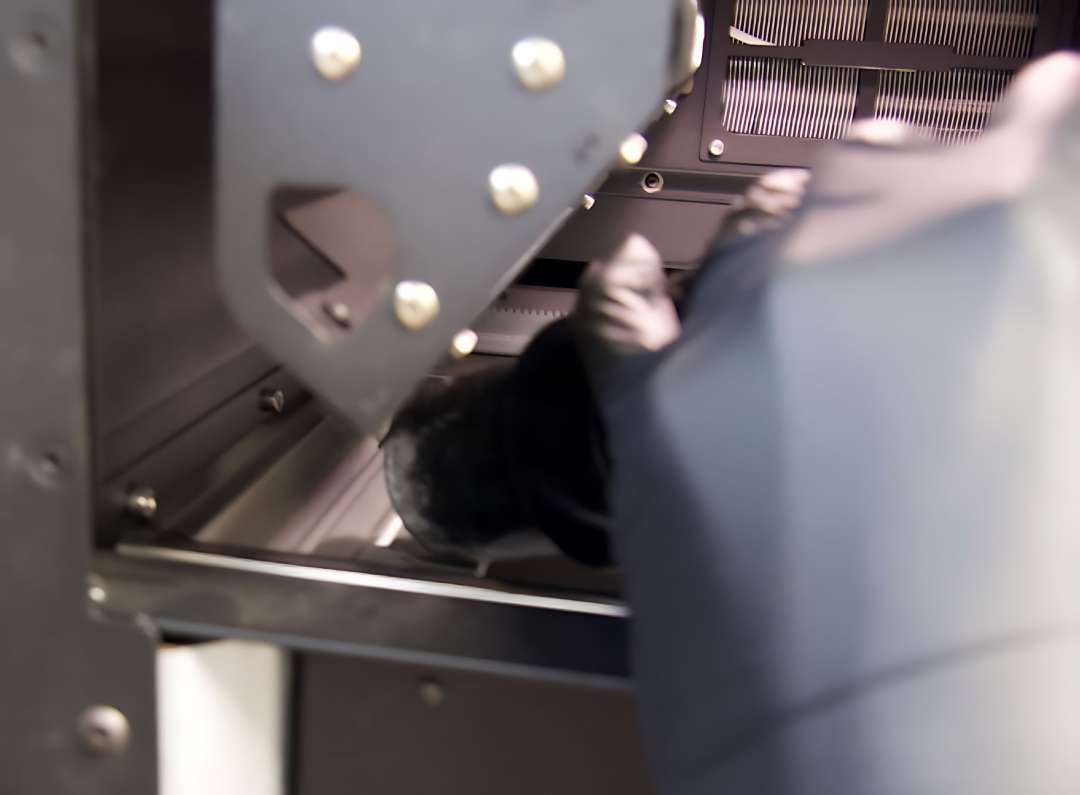
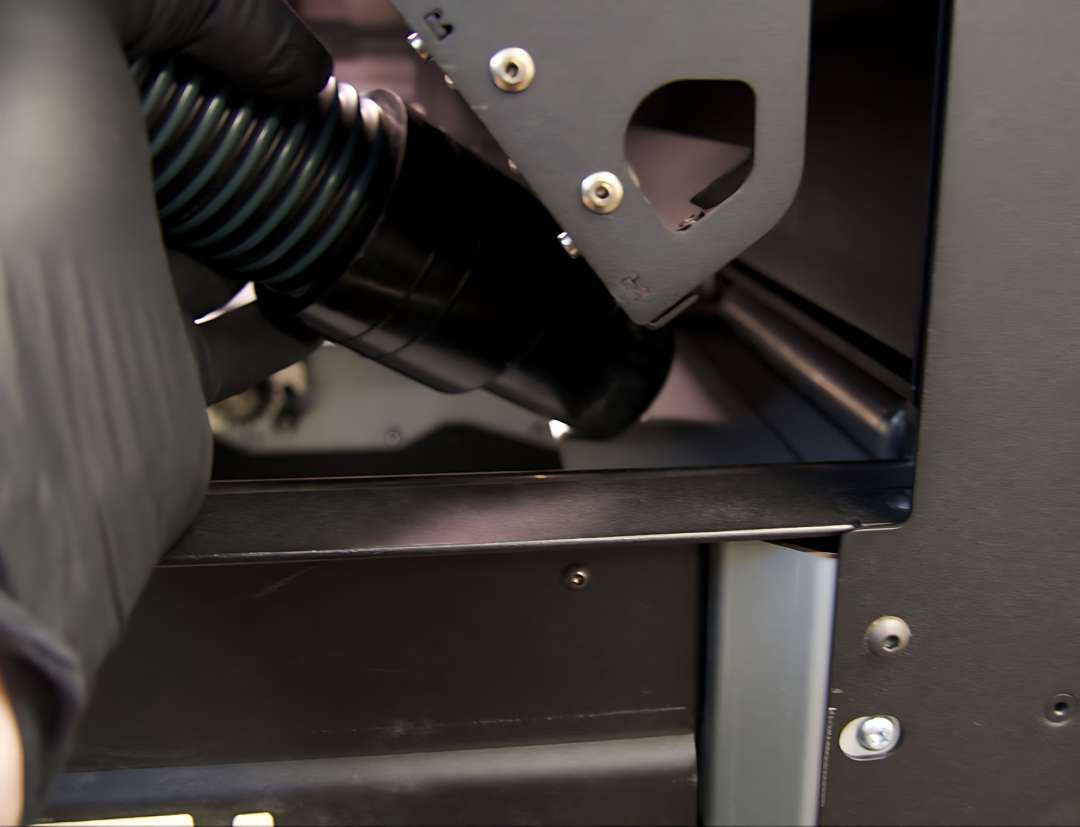
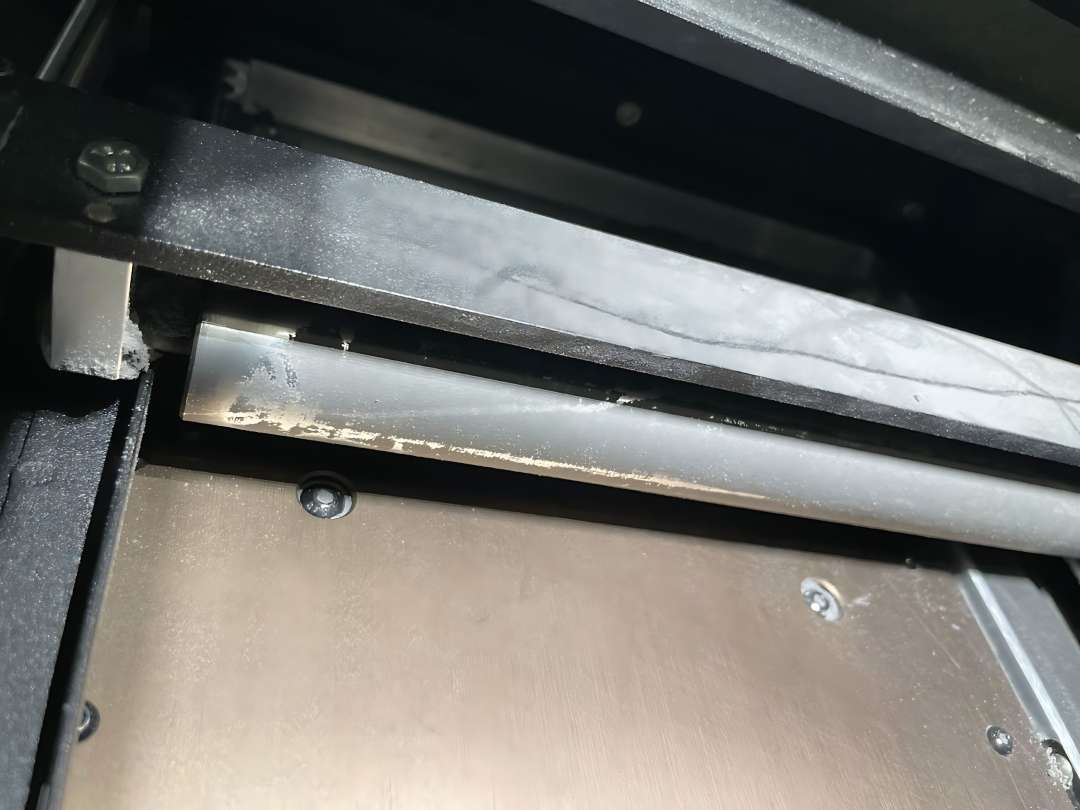
Por último, mueva el revestidor a una posición accesible e inspecciónelo en busca de depósitos semisinterizados. Si está impregnado, límpielo con un paño de microfibra sin pelusa humedecido con etanol antes de la siguiente impresión.
Consejo técnico: Imprimir Nylon 11 en una Fuse 1+ 30W con control de atmósfera inerte no es solo una cuestión de tasas de renovación — también produce propiedades mecánicas más consistentes en distintas geometrías de pieza y orientaciones de construcción. Si necesita elongación e impacto predecibles en piezas de uso final, la inversión en atmósfera inerte se amortiza con la reducción de las tasas de reimpresión. Para los usuarios de la Fuse 1 que impriman en aire: espere propiedades mecánicas ligeramente inferiores y menos consistentes, y compense usando polvo 100% fresco para los trabajos de mayor rendimiento.
Especificaciones técnicas del Formlabs Nylon 11 Black Powder
Propiedades de tracción
| Resistencia máxima a la tracción | 49 MPa (7107 psi) — ASTM D638-14 Tipo 1 |
| Módulo de tracción | 1,6 GPa (232 ksi) — ASTM D638-14 Tipo 1 |
| Elongación en rotura (X/Y) | 40% — ASTM D638-14 Tipo 1 |
Propiedades de flexión
| Resistencia a la flexión | 55 MPa (7977 psi) — ASTM D790-15 |
| Módulo de flexión | 1,4 GPa (203 ksi) — ASTM D790-15 |
Propiedades de impacto
| Resistencia al impacto Izod entallado | 71 J/m (1,3 ft-lb/in) — ASTM D256-10 |
Propiedades térmicas
| Temperatura de deflexión térmica @ 1,8 MPa | 46 °C (115 °F) — ASTM D648-16 |
| Temperatura de deflexión térmica @ 0,45 MPa | 182 °C (360 °F) — ASTM D648-16 |
| Temperatura de ablandamiento Vicat | 189 °C (372 °F) — ASTM D1525 |
Otras propiedades
| Contenido de humedad (polvo) | 0,37% — ISO 15512 Método D |
| Absorción de agua (pieza impresa) | 0,07% — ASTM D570 |
| Clasificación de inflamabilidad | HB (UL 94 Sección 7, muestra de 3,00 mm) |
| Tasa de renovación recomendada (inerte) | 30% — Fuse 1+ 30W con atmósfera inerte |
| Tasa de renovación recomendada (aire) | 50% — Fuse 1 o Fuse 1+ 30W en aire |
| Impresoras compatibles | Fuse 1, Fuse 1+ 30W (serie Fuse) |
| SKU / Número de referencia | FLP11B01 |
| Peso neto | 6 kg |
Biocompatibilidad (ISO 10993-1:2018)
| ISO 10993-5:2009 | No citotóxico |
| ISO 10993-10:2010/(R)2014 (Irritación) | No irritante |
| ISO 10993-10:2010/(R)2014 (Sensibilización) | No sensibilizante |
Compatibilidad con disolventes (% de ganancia de peso en 24 h)
| Ácido acético 5% | 0,1% |
| Acetona | 0,1% |
| Lejía ~5% NaOCl | 0,1% |
| Acetato de butilo | 0,1% |
| Gasóleo | 0,2% |
| Éter monometílico de dietilenglicol | 0,4% |
| Aceite hidráulico | 0,5% |
| Agua oxigenada (3%) | <0,1% |
| Isooctano (gasolina) | <0,1% |
| Alcohol isopropílico | 0,1% |
| Aceite mineral (ligero) | 0,4% |
| Aceite mineral (pesado) | 0,4% |
| Agua salada (3,5% NaCl) | 0,1% |
| Skydrol 5 | 0,2% |
| Hidróxido de sodio (0,025% pH 10) | 0,1% |
| Ácido fuerte (HCl conc.) | 1,0% |
| Éter monometílico de tripropilenglicol | 0,3% |
| Agua | 0,1% |
| Xileno | 0,1% |
Cómo imprimir y mantener la Fuse 1 con Nylon 11 Powder
Guía paso a paso para configurar, imprimir y limpiar la impresora de la serie Fuse al utilizar Formlabs Nylon 11 Black Powder, incluidas las recomendaciones sobre atmósfera inerte y el mantenimiento obligatorio entre impresiones.
Paso 1: Retirar el recogedor de residuos (solo Fuse 1)
Antes de iniciar cualquier trabajo de impresión, retire el recogedor de residuos de la tolva. El Nylon 11 se apelmazará alrededor del recogedor de residuos si se deja en su lugar, provocando fallos de impresión. Este paso es obligatorio para la Fuse 1; no aplica de la misma manera a la Fuse 1+ 30W.
Paso 2: Configurar la tasa de renovación
Configure la tasa de renovación en PreForm antes de enviar el trabajo. Use el 30% al imprimir en la Fuse 1+ 30W con control de atmósfera inerte. Use el 50% al imprimir en la Fuse 1 o en la Fuse 1+ 30W con atmósfera de aire. Usar polvo 100% fresco maximiza las propiedades mecánicas, pero aumenta el coste de material.
Paso 3: Aspirar la parte superior del recinto de impresión
Tras cada impresión, aspire las zonas de las guías en la parte superior del recinto de impresión — las zonas entre las bandejas de polvo y la cámara de construcción. El polvo que se acumula aquí puede fusionarse y contaminar construcciones posteriores.
Paso 4: Limpiar ambas bandejas de polvo
Cierre la puerta del recinto de impresión y use los movimientos del motor de aleta mediante la pantalla táctil para desprender el polvo antes de aspirar. Aspire por completo las bandejas izquierda y derecha, prestando especial atención a las paredes interiores, los rincones y el borde interior de cada bandeja, donde es más probable la compactación.
Paso 5: Inspeccionar y limpiar el revestidor
Mueva el revestidor a una posición accesible mediante Movimientos de motor en la pantalla táctil. Inspecciónelo en busca de depósitos de polvo semisinterizado. Si los hay, limpie el revestidor con un paño de microfibra sin pelusa humedecido con etanol antes de iniciar el siguiente trabajo de impresión.
Preguntas frecuentes
Preguntas frecuentes — Formlabs Nylon 11 Black Powder
¿Qué impresoras de Formlabs son compatibles con el Nylon 11 Powder?
El Nylon 11 Powder es compatible con todas las impresoras SLS de la serie Fuse: la Fuse 1 y la Fuse 1+ 30W. Para obtener los mejores resultados mecánicos, Formlabs recomienda la Fuse 1+ 30W con control de atmósfera inerte. Los usuarios de la Fuse 1 deben retirar el recogedor de residuos de la tolva antes de cada trabajo de impresión.
¿Cuál es la tasa de renovación recomendada para el Nylon 11 Powder?
La tasa de renovación recomendada depende del entorno de impresión. Al usar la Fuse 1+ 30W con control de atmósfera inerte, utilice una tasa de renovación del 30% — la más baja de la gama SLS de Formlabs. Al imprimir en atmósfera de aire (Fuse 1 o Fuse 1+ 30W sin gas inerte), use el 50% para mantener la calidad de las piezas y la fiabilidad de impresión.
¿Cómo se compara el Nylon 11 con el Nylon 12 en cuanto a impacto y flexibilidad?
El Nylon 11 tiene una resistencia al impacto y una elongación significativamente superiores a las del Nylon 12: 71 J/m Izod entallado frente a 32 J/m, y un 40% de elongación en rotura (X/Y) frente al 11%. El Nylon 12 es más rígido (módulo de tracción de 1850 MPa frente a 1600 MPa) y está más indicado para aplicaciones estructurales rígidas. El Nylon 11 es la elección cuando las piezas deben flexarse, absorber impactos repetidos o soportar cargas dinámicas sostenidas.
¿El Nylon 11 requiere atmósfera inerte para imprimir?
La atmósfera inerte no es obligatoria, pero Formlabs la recomienda encarecidamente. Imprimir en un entorno con oxígeno reducido en la Fuse 1+ 30W reduce la degradación del polvo, disminuye la tasa de renovación necesaria al 30% y produce propiedades mecánicas más consistentes. Imprimir en aire es posible, pero ofrece resultados menos predecibles y requiere una tasa de renovación más alta del 50%.
¿Es biocompatible el Nylon 11 Powder?
Sí. El Nylon 11 Powder ha sido evaluado conforme a la norma ISO 10993-1:2018 y ha superado los requisitos de citotoxicidad (ISO 10993-5:2009), irritación y sensibilización (ISO 10993-10:2010). Esto lo hace adecuado para la elaboración de prototipos de dispositivos médicos, ortesis y utillaje en entornos regulados. Los fabricantes son responsables de validar la idoneidad para usos finales específicos.
¿Se puede mezclar el Nylon 11 con otros polvos SLS de Formlabs?
No. Mezclar tipos de polvo provoca fallos de impresión y puede dañar de forma permanente la impresora Fuse y la Fuse Sift. Antes de cambiar de material, limpie todo el equipo a fondo conforme a las directrices de Formlabs. Si imprime habitualmente con varios materiales, Formlabs recomienda dedicar una impresora Fuse 1 de su generación y una Fuse Sift independientes a cada tipo de material.
¿Por qué elegir EXPERT3D?
EXPERT3D es especialista en tecnología 3D desde 2012, apoyando a equipos de ingeniería y departamentos de producción en toda España con profunda experiencia técnica y servicio directo. Tenemos en stock polvos SLS de Formlabs, incluido el Nylon 11 Black Powder, y ofrecemos envío rápido por toda España y Europa. Nuestro equipo asesora sobre selección de materiales, compatibilidad de impresoras y optimización del flujo de trabajo. Realice su pedido directamente en nuestra tienda online con precios transparentes en EUR (€) y garantía oficial completa.