- Disponibilidade: Em stock
- Código do produto:
- Peso bruto: 185.00kg
Conteúdo da embalagem
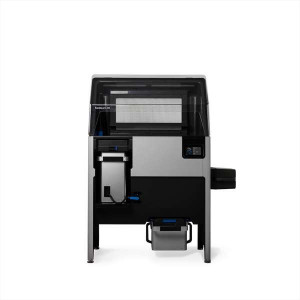
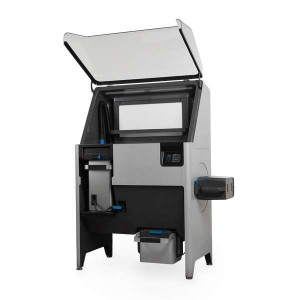
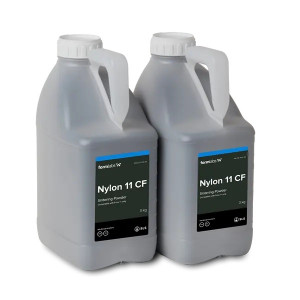
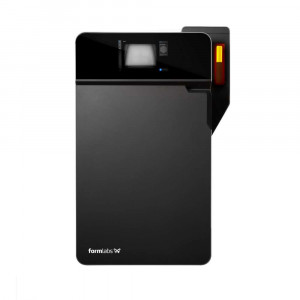
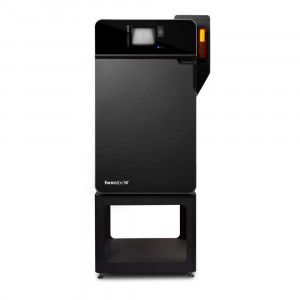
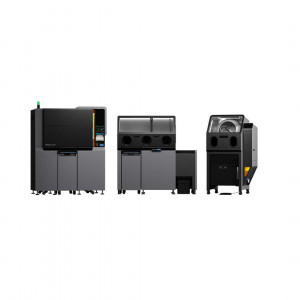
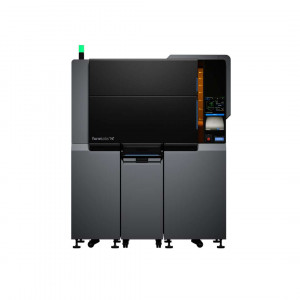
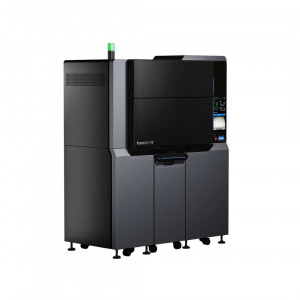
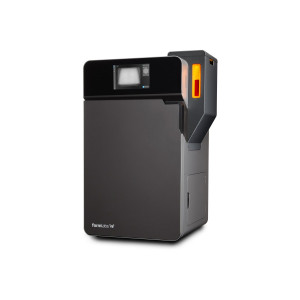
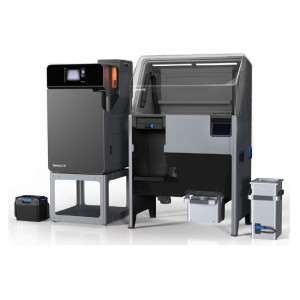
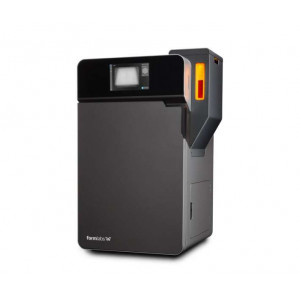
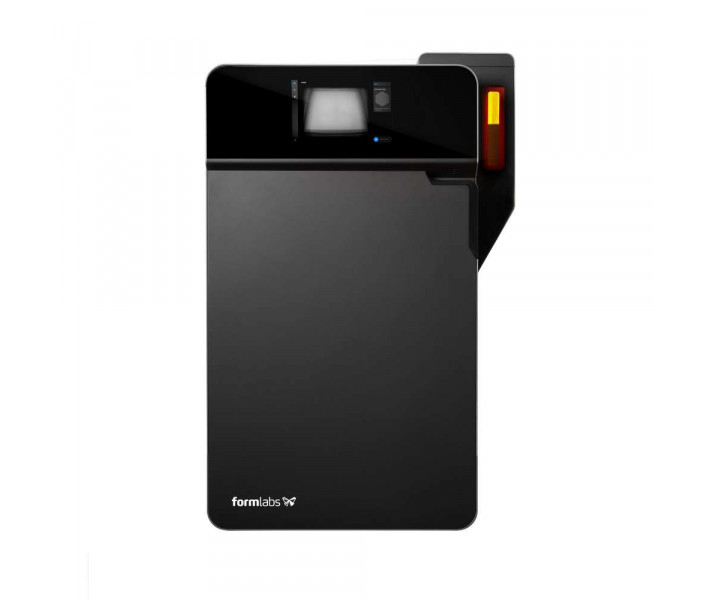
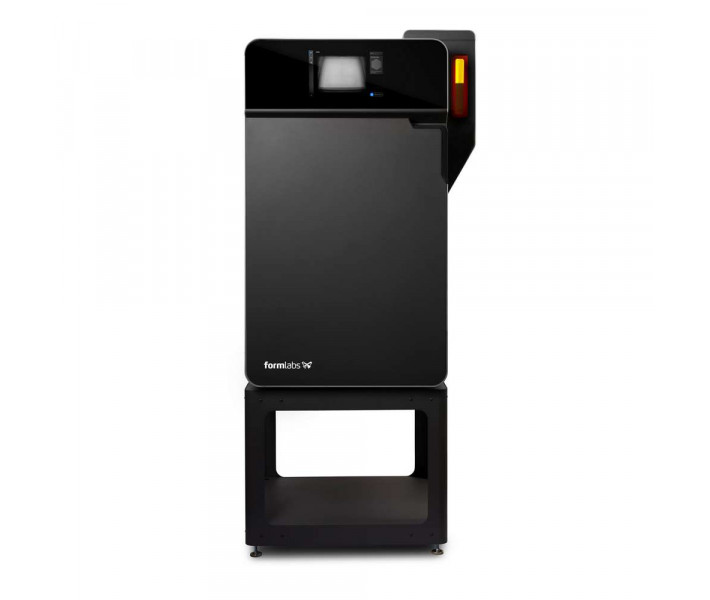
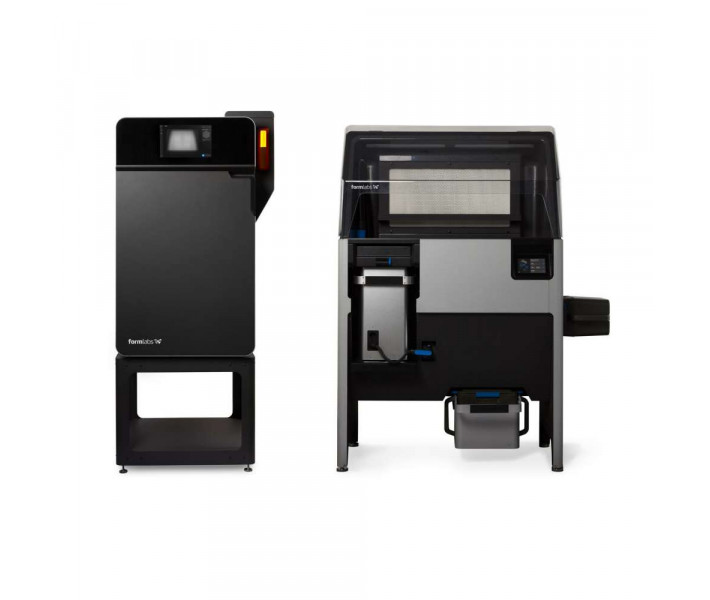
- Impressora Fuse 1 Recondicionada de Fábrica 230V
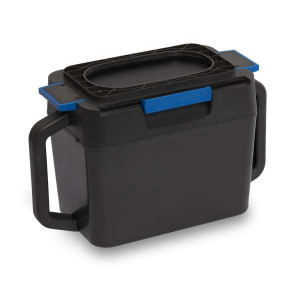
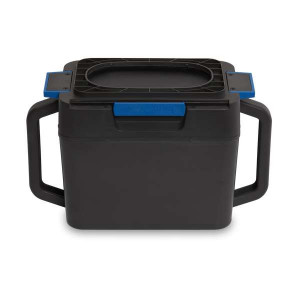
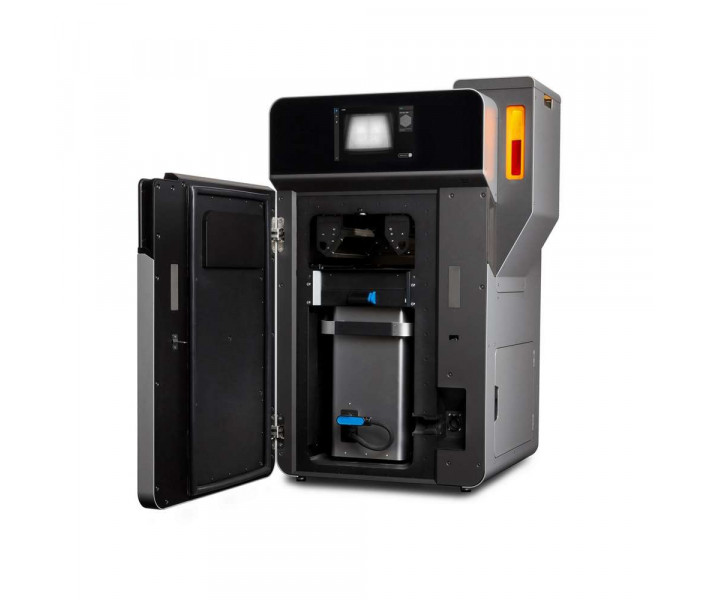
- Câmara de Construção da série Fuse 230V
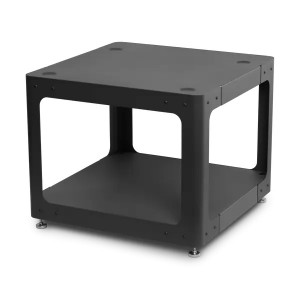
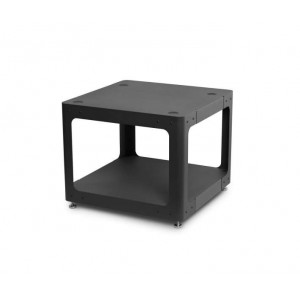
- Suporte para impressora da série Fuse
- Serviço Completo para a série Fuse, 1 ano
- Entrega à porta da Fuse 1
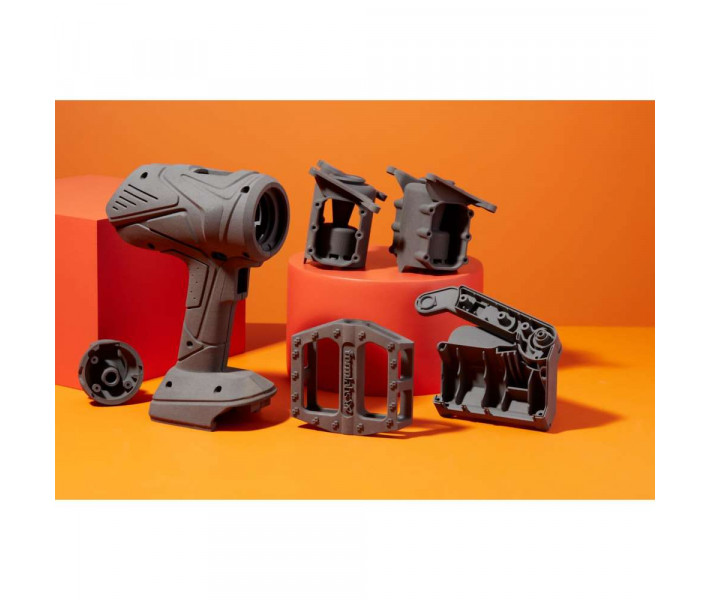
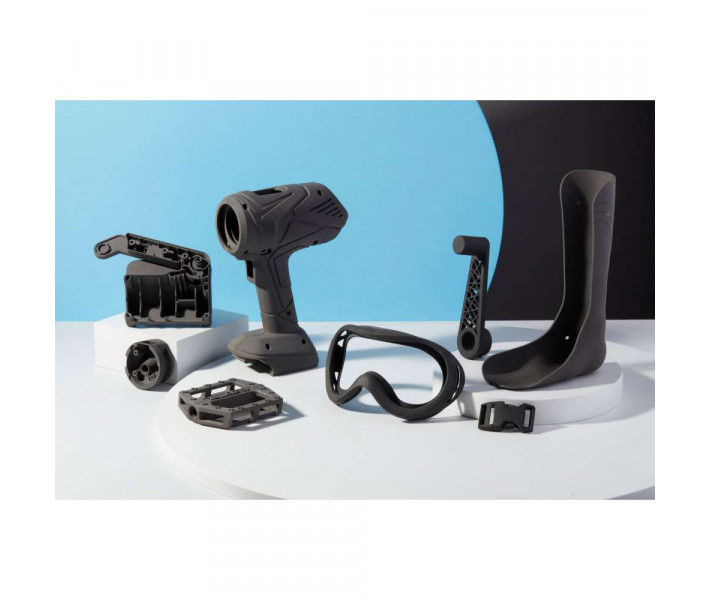
O sistema Formlabs Fuse 1 Certified Refurbished leva a Sinterização Seletiva a Laser (SLS) de nível industrial diretamente para a sua oficina ou bancada de trabalho. Equipada com um laser de fibra de itérbio de 10W de alta precisão e um volume de impressão eficiente de 165 × 165 × 300 mm, esta impressora 3D fabrica geometrias complexas em nylon, sem necessidade de suportes e prontas para uso final. Totalmente testada, calibrada e certificada pelo fabricante, garante ciclos de produção fiáveis de 24 horas ao mesmo tempo que reduz os seus custos operacionais. Este pacote completo inclui um Plano de Serviço de 1 ano para assegurar um fluxo de trabalho de fabrico ininterrupto.
Porquê integrar o ecossistema SLS Formlabs Fuse 1?
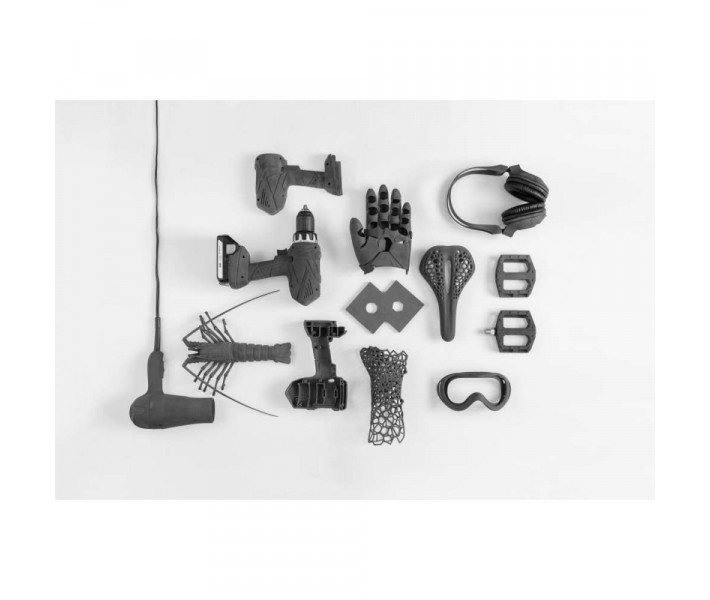
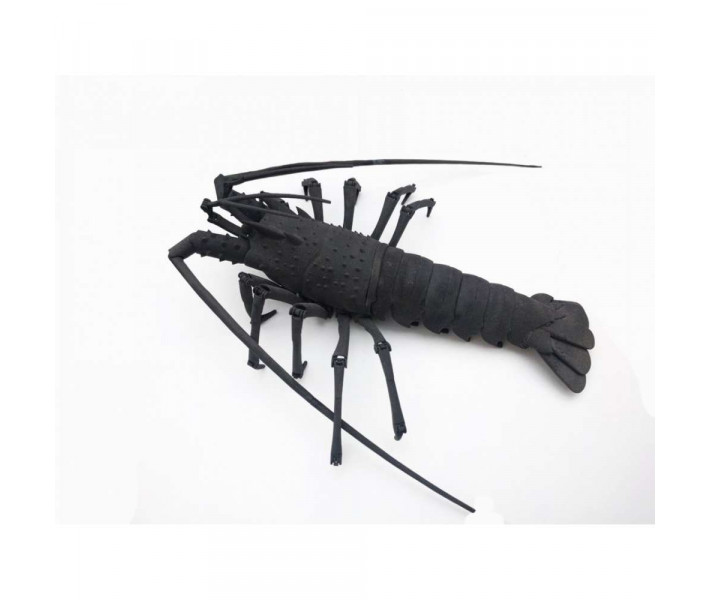
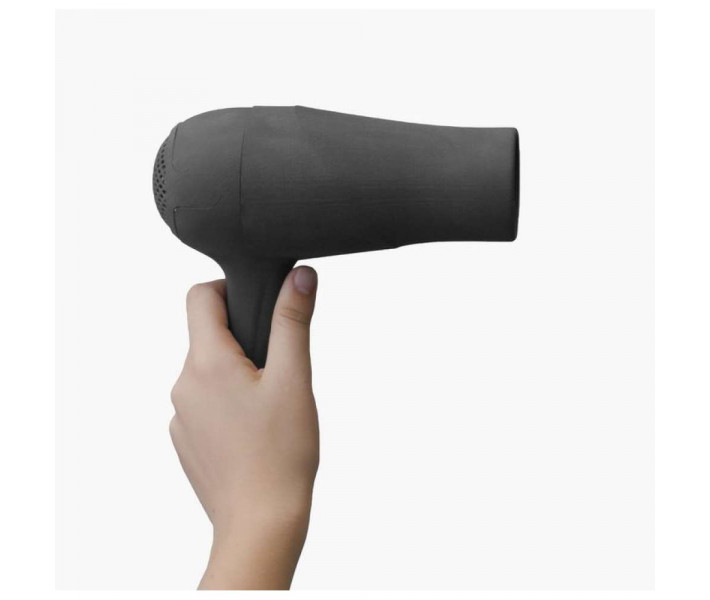
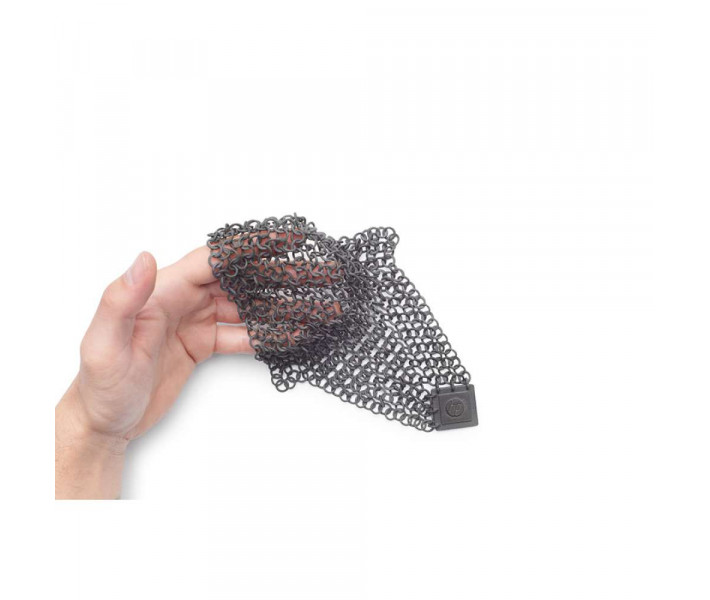
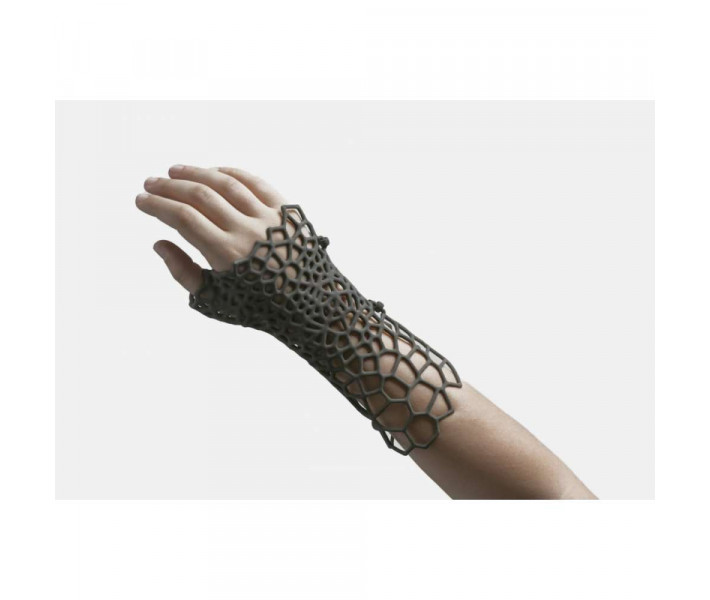
Assumir o controlo do seu ciclo de fabrico exige eliminar as dependências externas. Ao adotar a Fuse 1, evita os longos prazos de entrega dos serviços de terceiros e traz a produção robusta de nylon para a sua própria empresa. Graças ao facto de a tecnologia SLS utilizar o próprio pó não sinterizado para suportar a peça impressa, deixará de estar limitado pelas regras de conceção das estruturas de suporte. Isto permite-lhe projetar canais internos complexos, saliências intrincadas e conjuntos articulados diretamente num único trabalho de impressão. Colmatar a lacuna entre o protótipo e a peça funcional é agora possível num prazo standard de apenas 24 horas.
Vantagens ao nível da produção
- Gestão autónoma: Execute produções de pequenas séries e prototipagem rápida diretamente nas suas instalações por uma fração do custo das plataformas SLS tradicionais de grande escala.
- Aninhamento volumétrico 3D: Maximize a câmara de 165 × 165 × 300 mm. Imprima dezenas de peças em simultâneo "fazendo-as flutuar" no espaço tridimensional dentro do leito de pó.
- Pós-processamento sem suportes: Esqueça a remoção manual de suportes. Basta extrair o bloco de impressão, limpar o pó residual e utilizar a peça funcional de imediato.
- Fusão a laser de precisão: O sistema de galvanómetro personalizado e o laser de fibra fundem com exatidão as micropartículas de nylon, obtendo estruturas leves capazes de suportar um desgaste intenso e contínuo.
- Comportamento mecânico real: As peças de nylon sinterizado fletem dinamicamente sob tensão e recuperam a sua forma original, evitando as fraturas frágeis e repentinas comuns nas resinas de SLA standard ou nos filamentos de FDM.
- Estabilidade térmica: Os perfis de material robustos suportam temperaturas elevadas, o que os torna ideais para caixas de motores, condutas localizadas e suportes submetidos a esforço térmico.
- Fluxo de trabalho contínuo: O sistema de câmara de construção intercambiável reduz drasticamente os tempos de inatividade. Insira uma câmara vazia e inicie a impressão seguinte enquanto a anterior arrefece externamente.
- Economia circular: Otimize a sua despesa em consumíveis. O sistema permite-lhe reciclar e reutilizar até 70% do pó não sinterizado nos ciclos de impressão seguintes.
Matriz de desempenho mecânico do material
O desempenho da peça depende estritamente das propriedades do material. Conhecer estas métricas de engenharia assegura-lhe a seleção da variante de nylon correta para a sua aplicação profissional.
| Alongamento na rotura(Capacidade de flexão antes da falha) | Nylon 12: 12% Nylon 11: 35% |
| Resistência à tração(Tolerância à carga estrutural) | Nylon 12: 50 MPa Nylon 11: 48 MPa |
| Temperatura de amolecimento(Estabilidade térmica a 0,45 MPa) | Nylon 12: 154 °C Nylon 11: 130 °C |
Veja o ecossistema Fuse 1 em ação
Especificações técnicas da Formlabs Fuse 1 Certified Refurbished – Inclui Plano de Serviço de 1 ano
| Especificação | Valor |
|---|---|
| Tecnologia de impressão 3D | SLS |
| Área de impressão | 165 × 165 × 300 mm |
| Tamanho máximo da peça (Nylon 12) | 159 × 159 × 295 mm |
| Velocidade de fabrico | 10 mm/hora |
| Espessura de camada | 110 mícrones |
| Taxa de reciclagem de material | Até 70% |
| Tempo de arranque | 60 minutos |
| Conectividade | Ethernet, Wi-Fi, USB 2.0 |
| Requisitos de alimentação | 2 kW, 120 ou 240 VAC |
| Velocidade de varrimento | 2.000 mm/s |
| Tamanho do ponto laser | 200 mícrones (FWHM) |
| Características do laser | Fibra de Itérbio com vida útil > 10.000 horas |
| Certificado | EN 60825-1:2014 |
| Classe de laser | Produto laser de Classe 1 |
| Comprimento de onda | 1065 nm |
| Potência máxima | 10W |
| Divergência do feixe | 4,01 mrad (nominal, ângulo completo) |
| Capacidade de material | 8,5 kg Nylon PA12 |
| Software de preparação | Software PreForm |
| Tipo de ficheiro | STL ou OBJ |
| Ambiente de trabalho | 18 – 28 ºC |
| Humidade ambiental | ≤ 30% humidade relativa |
| Temperatura da câmara | 200 ºC |
| Controlo de temperatura | Elementos de aquecimento tubulares de quartzo |
| PTC | Cartuchos de Coeficiente de Temperatura Positivo (PTC) |
| Filtração | Filtração de duas etapas com controlo de pressão |
| Meios filtrantes | (HEPA e carvão ativado substituíveis) |
| Software/Sistema | Formlabs Custom |
| Controlo da impressora | Ecrã tátil interativo de 10,1 polegadas |
| Resolução | 1280 × 800 |
| Compatibilidade SO (Windows) | Windows 7 (64 bits) ou superior |
| Compatibilidade SO (Mac) | Mac OS X 10.12 ou posterior |
| Requisitos gráficos | OpenGL 2.1 |
| Requisitos de memória | 4 GB de RAM (8 GB recomendados) |
| Dimensões | 677 × 668 × 1059 mm |
| Peso | 114 kg |
| Garantia | 1 ano |
Guia suplementar do sistema e diagnósticos
Assegure um funcionamento fiável da sua plataforma Fuse 1 SLS seguindo estes passos operacionais e matrizes de resolução de problemas fornecidos pelo fabricante.
Como configurar a Fuse 1: Preparação e ambiente operacional
Prepare o seu espaço de trabalho para um ambiente de impressão ótimo:
1. Assegure o isolamento: Escolha uma localização separada de qualquer maquinaria que gere pó ou faíscas, como equipamentos de carpintaria ou metalurgia.
2. Controle a humidade ambiental: Mantenha uma humidade baixa. Ao imprimir com Nylon 12, a humidade relativa em torno da impressora, da Fuse Sift e do armazenamento de pó deve ser de 50% ou inferior. Uma humidade elevada provoca grumos e erros de dosagem.
3. Mantenha os espaços livres: Reserve um espaço de pelo menos 149,5 × 125,5 × 187,0 cm para a Fuse 1, assegurando 20,0 cm livres à esquerda e 61,0 cm à frente e à direita para acesso técnico.
4. Instale ventilação adequada: A sinterização de pó de nylon produz laurolactama, que se acumula no compartimento. É necessária uma ventilação externa adequada.
Como inicializar a câmara de construção
1. Desbloqueie o compartimento: Deslize o controlo "Unlock Door" no ecrã tátil. Abra a porta do compartimento de impressão.
2. Prepare o fecho: Desbloqueie e abra o trinco da câmara de construção empurrando o gatilho de libertação para a esquerda.
3. Insira a câmara: Levante a câmara vazia pelas pegas laterais com a pega frontal virada para si. Apoie o rebordo superior nas calhas e empurre para a frente até encostar ao batente.
4. Fixe e ligue: Feche o trinco da câmara. Insira o conector da câmara na porta adjacente situada no canto inferior direito. Um "clique" audível indicará que a ligação está correta.
Diagnóstico do sistema e resolução de problemas
Resolva as falhas operacionais mais comuns consultando este quadro de diagnóstico integrado.
Porque é que o ecrã tátil ou a máquina não responde?
Causa: O cabo de alimentação pode estar desligado, o disjuntor está na posição OFF ou existe um pequeno erro de firmware.
Solução: Verifique se o circuito tem corrente e se o cabo está bem fixo. Reinicie a máquina desligando o interruptor traseiro, aguarde um minuto e volte a ligá-lo. Se o ecrã continuar sem responder, certifique-se de que o firmware está atualizado. Se o problema persistir, contacte o nosso suporte técnico.
O que faz com que as peças impressas se deformem (warping)?
Causa: Procedimentos de arrefecimento incorretos ou restrições de conceção estrutural. A deformação ocorre se a peça arrefecer de forma não uniforme ou se for extraída prematuramente do compartimento. As peças impressas muito perto das paredes da câmara também são suscetíveis a desvios térmicos.
Solução: Deixe que a câmara de construção conclua o seu ciclo de arrefecimento automático dentro da impressora antes de a extrair. Reposicione os modelos digitais mais para o centro do volume no PreForm para evitar efeitos térmicos nas extremidades.
Porque é que aparecem picadas ou uma crosta dura nas superfícies superiores?
Causa: A temperatura interna do leito de impressão é demasiado elevada.
Solução: Isto costuma indicar um sensor bloqueado. Verifique a caixa do sensor IR para ver se a evaporação de laurolactama se acumulou no seu campo de visão. Limpe o sensor seguindo o procedimento standard com etanol e uma zaragatoa de poliéster.
Porque é que as minhas peças estão frágeis ou têm um mau acabamento superficial?
Causa: A fragilidade indica uma sinterização insuficiente devido a uma potência laser atenuada, causada normalmente por óticas sujas. Um mau acabamento nos eixos verticais costuma dever-se a uma proporção desequilibrada entre pó reciclado e novo.
Solução: Inspecione e limpe imediatamente a janela superior do laser e a cassete ótica seguindo as instruções do fabricante. Se as óticas estiverem limpas, aumente a taxa de renovação de pó (adicionando mais pó novo) para assegurar temperaturas de fusão constantes.
Desde 2012, a EXPERT3D é uma referência de confiança no fabrico aditivo industrial na Península Ibérica. Como distribuidores oficiais da Formlabs, garantimos-lhe o melhor preço, serviço técnico autorizado e garantia oficial para o seu sistema Formlabs Fuse 1 Certified Refurbished. Melhore a sua capacidade de produção com total confiança hoje mesmo.