

- Disponibilidade: Em stock
- Código do produto:
- Peso bruto: 10.50
- SKU: PD-FS-P12W-10-01

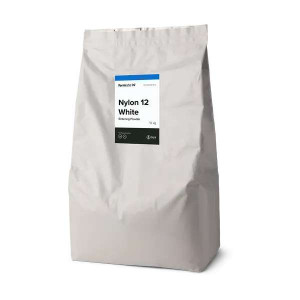
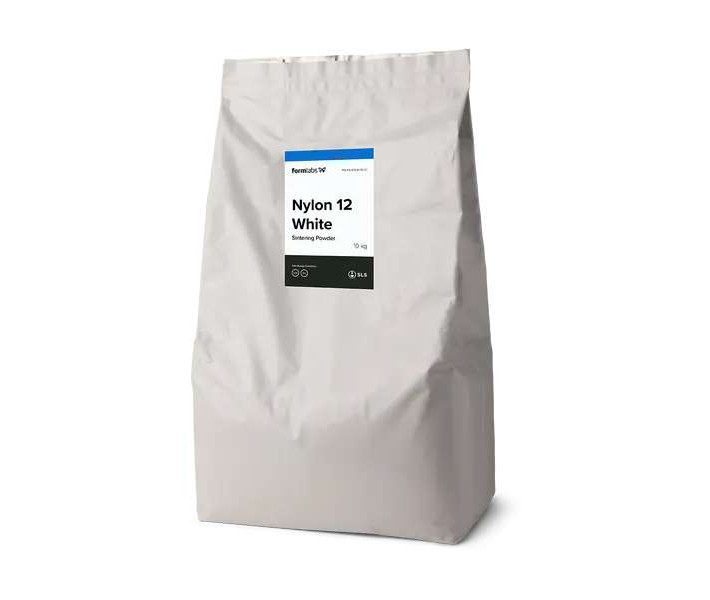
Formlabs Nylon 12 White Powder é um pó para sinterização seletiva a laser (SLS) desenvolvido especificamente para a impressora Fuse 1+ 30W, que produz peças brancas nítidas com uma resistência à tração de 47 MPa, biocompatibilidade avaliada segundo a norma ISO 10993 e a capacidade de aceitar corantes personalizados, o que o torna igualmente válido para protótipos funcionais, peças de marca para o consumidor final e aplicações de grau médico.
| Propriedade | Valor |
|---|---|
| Resistência à tração | 47 MPa |
| Módulo de tração | 1950 MPa |
| Temperatura de deflexão térmica @ 1,8 MPa | 87 °C |
| Biocompatibilidade | Avaliado segundo a norma ISO 10993-1:2018 |
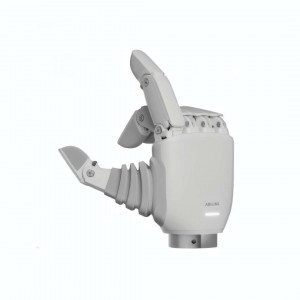
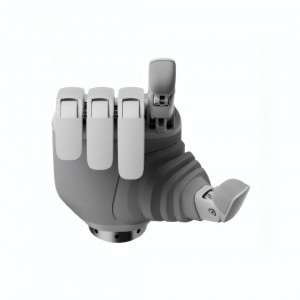
Peças SLS brancas sem concessões
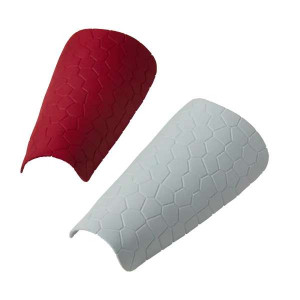
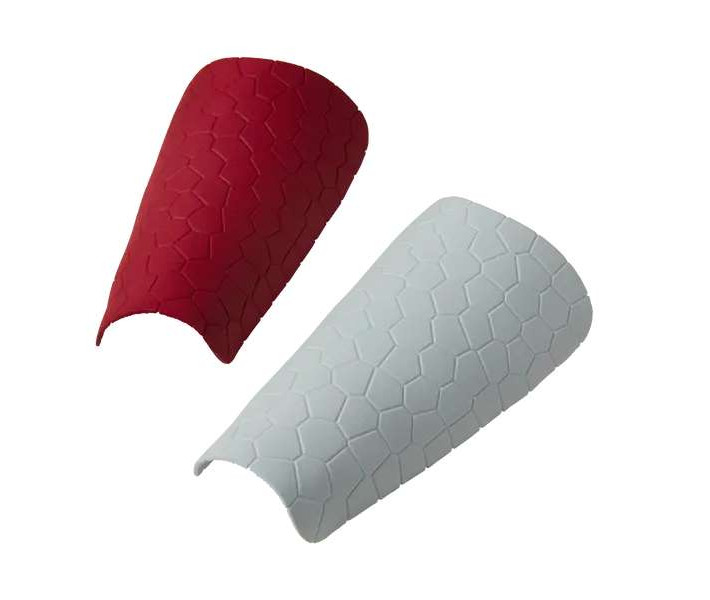
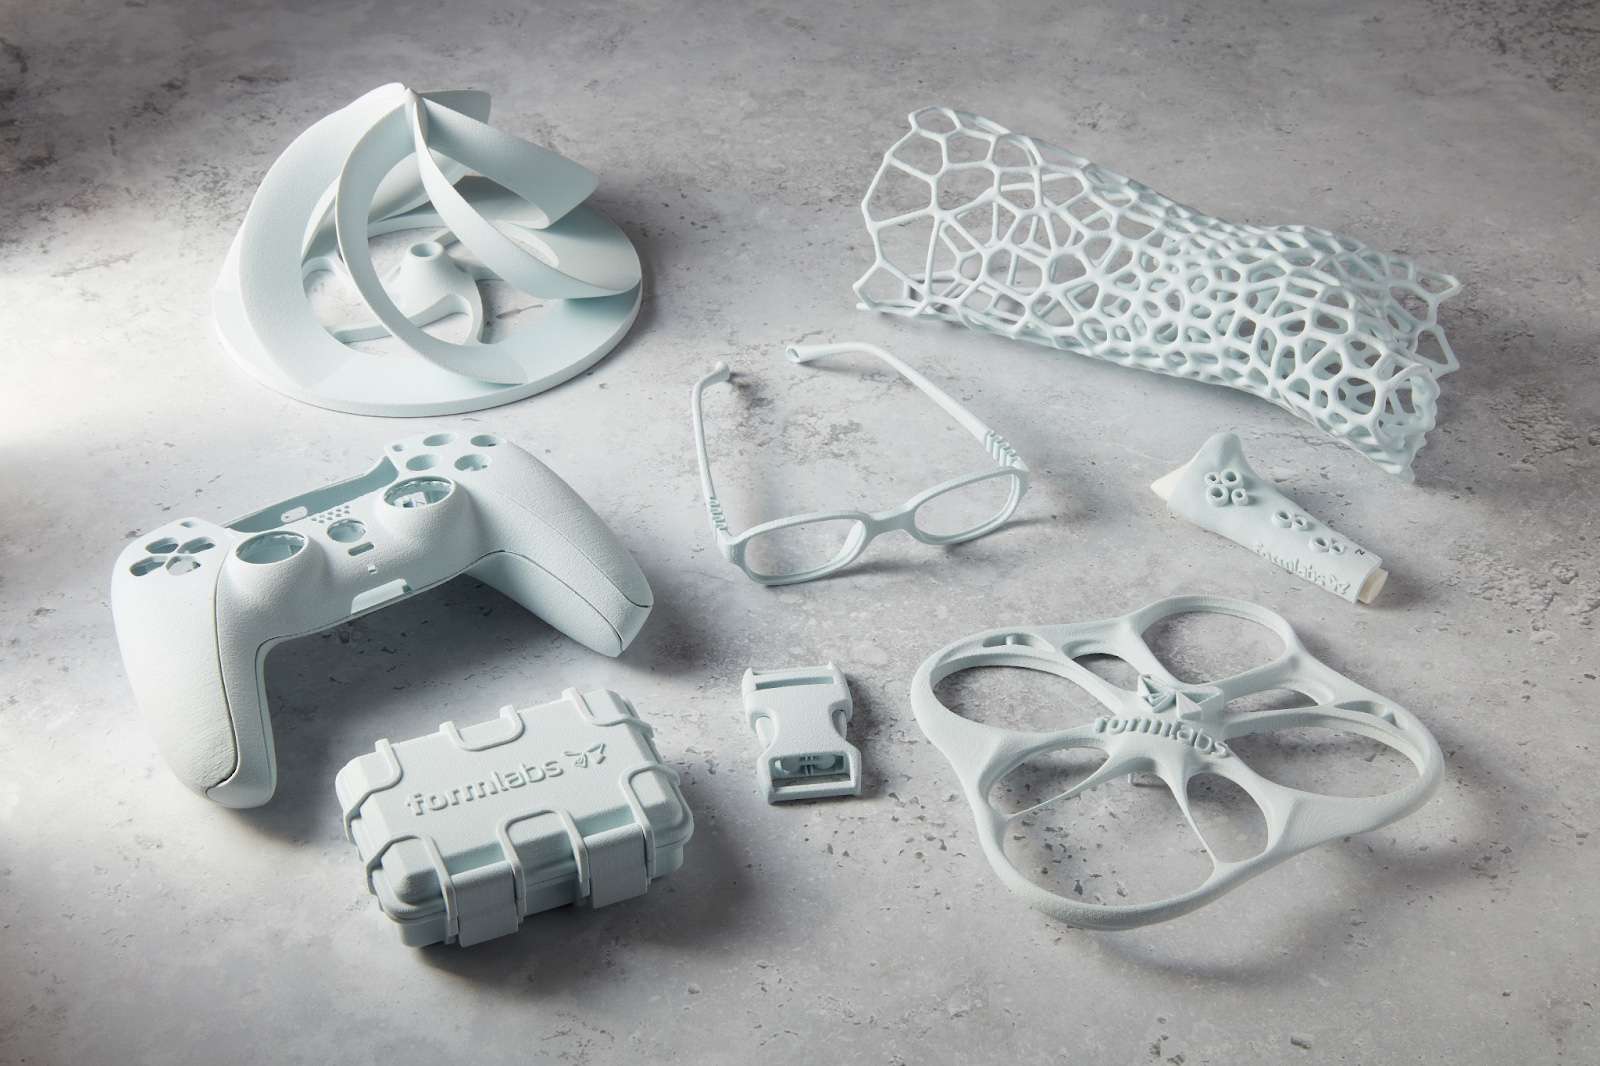
Os materiais SLS padrão produzem superfícies cinzentas ou de um branco baço. Nylon 12 White Powder quebra esse padrão. A pigmentação com dióxido de titânio proporciona um acabamento branco limpo e uniforme que rivaliza visualmente com as peças de Multi Jet Fusion (MJF), mantendo as vantagens da plataforma aberta SLS. A textura superficial mais rugosa é tolerante: os riscos e as marcas de manuseamento são muito menos visíveis do que em superfícies polidas, conservando uma aparência profissional ao longo de todo o ciclo de vida do produto.
Graças ao facto de a cor de base ser branco neutro, as peças aceitam corantes reativos em praticamente qualquer tonalidade. Um único lote de pó, opções de cor ilimitadas — uma vantagem decisiva para equipas de marca e designers de embalagens que necessitam de correspondência Pantone sem se comprometerem com ferramentaria específica.
Biocompatibilidade para aplicações médicas e de segurança
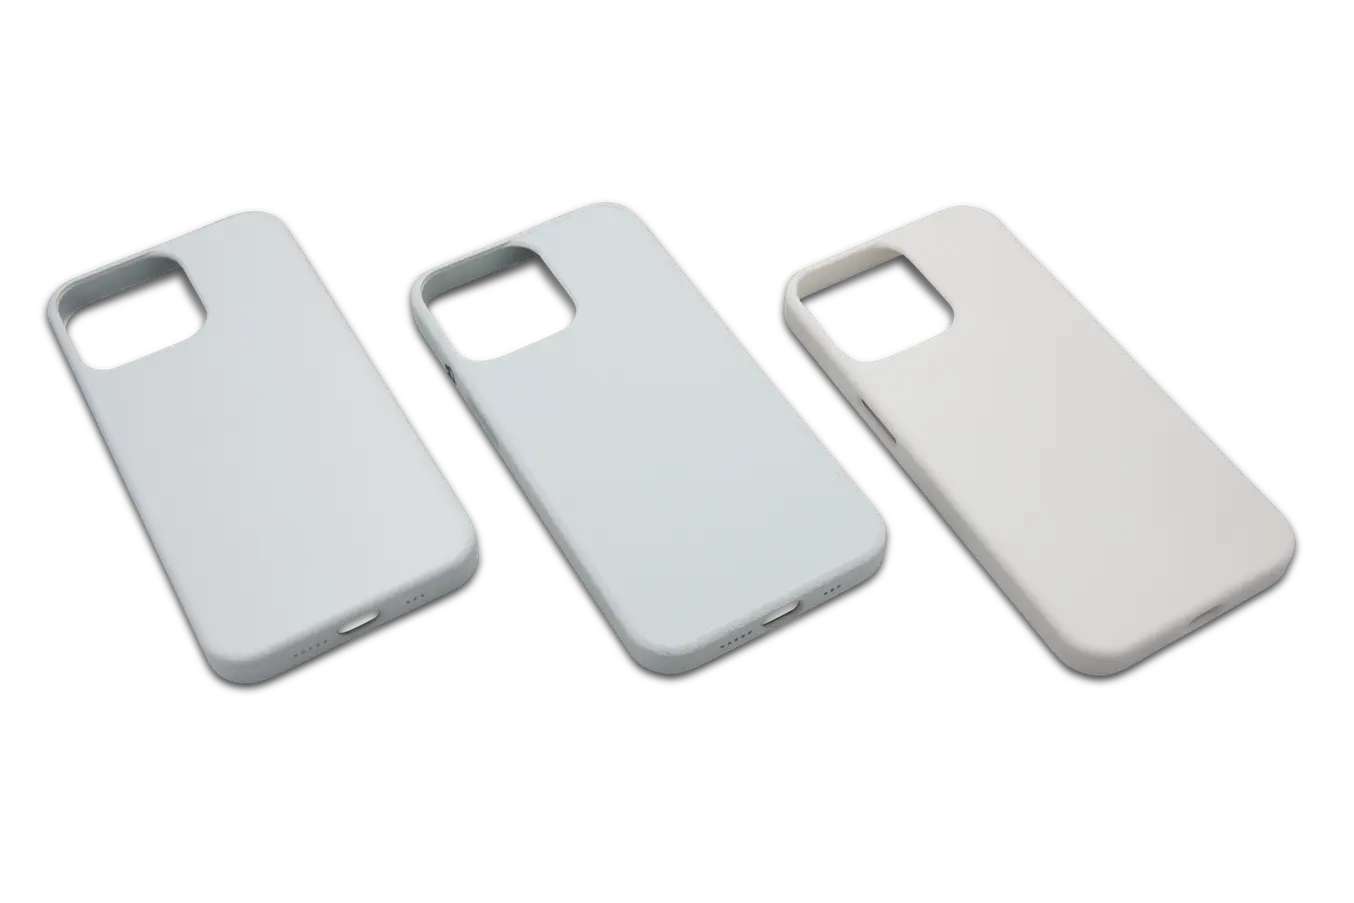
O branco é o padrão clínico. O Nylon 12 White Powder foi avaliado segundo a norma ISO 10993-1:2018 na NAMSA World Headquarters (OH, EUA) e superou todas as categorias de ensaio:
- Sem toxicidade sistémica (ISO 10993-11:2017)
- Não citotóxico (ISO 10993-5:2009)
- Não irritante (ISO 10993-23:2021)
- Não sensibilizante (ISO 10993-10:2021)
- Não pirogénico (ISO 10993-11:2017)
Isto torna o material diretamente aplicável a guias cirúrgicos, modelos médicos, componentes ortóticos e produtos de consumo em contacto com a pele — sem necessidade de ensaios de certificação secundários para estas categorias de risco.
Desempenho mecânico comparado com o Nylon 12 padrão
A formulação branca cede alguma resistência ao impacto em troca de uma maior rigidez. O módulo de tração sobe para 1950 MPa face aos 1850 MPa do Nylon 12 padrão, enquanto o alongamento na rutura no plano X/Y desce ligeiramente de 11 % para 8 %. Para caixas estruturais, gabaritos e calibradores sujeitos a cargas estáticas, esse perfil mais rígido é uma vantagem. Os designs críticos ao impacto devem ser validados face ao conjunto completo de propriedades.
Requisitos de impressão e boas práticas
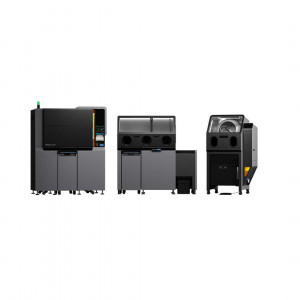
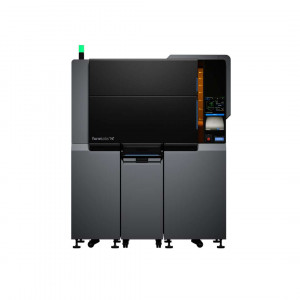
O Nylon 12 White Powder exige uma impressora Fuse 1+ 30W com ajuste de temperatura da base concluído. As variações na temperatura da base são a principal causa de defeitos superficiais com este material; executar a impressão de diagnóstico de ajuste através do PreForm antes do primeiro trabalho é obrigatório, não opcional. Cada unidade de impressora requer a sua própria calibração — mesmo duas máquinas idênticas na mesma sala podem necessitar de valores de compensação diferentes.
Recomenda-se vivamente uma atmosfera de azoto (controlo atmosférico inerte). As peças impressas em ar ambiente podem amarelecer progressivamente à medida que o pó envelhece, sendo esse amarelecimento frequentemente irregular ao arrefecer. Se o objetivo final for tingir as peças, o amarelecimento prévio ao tingimento é menos crítico, e aumentar a taxa de renovação para 50 % ao imprimir em ar ajuda a abrandar a descoloração.
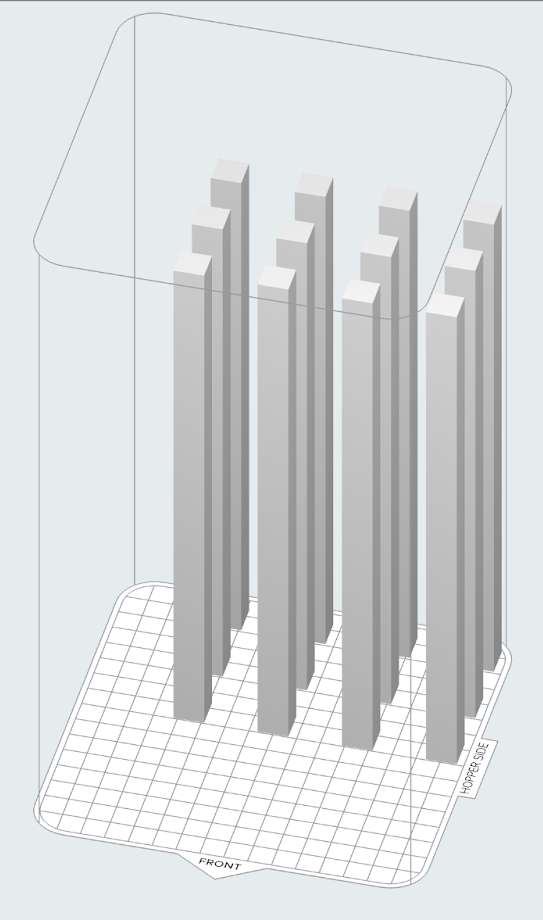
As peças com secções transversais uniformes ao longo do eixo Z podem apresentar defeitos superficiais ao imprimir com pó novo. Envelhecer o pó uma vez antes do primeiro trabalho cria conteúdo reciclado suficiente para resolver este problema. O procedimento de envelhecimento apenas deve ser realizado uma vez.
Diretrizes adicionais de orientação e espaçamento para uma qualidade superficial ótima:
- Centrar as peças na câmara de fabrico, afastando-as das paredes — especialmente da parede traseira
- Orientar as superfícies planas de grandes dimensões perpendicularmente ao plano de impressão
- Evitar que as faces planas apontem para a parte frontal da câmara
- Manter pelo menos 3 mm de separação entre peças para facilitar a remoção do pó
- As superfícies ligeiramente curvas ao longo do eixo Z mostrarão linhas de camada — ter isto em conta no projeto
Pós-processamento e manuseamento do material
O Nylon 12 White Powder é mais aderente do que o Nylon 12 padrão. As peças requerem limpeza assistida com escova para se separarem do bloco de pó; os sensores da Fuse Sift podem emitir falsos alarmes devido à cobertura de pó, embora a peneiração continue normalmente. Utilizar uma estação de remoção de pó dedicada e uma cabina de jato de abrasivo — a contaminação cruzada com outros tipos de pó provoca uma descoloração visível que não pode ser eliminada.
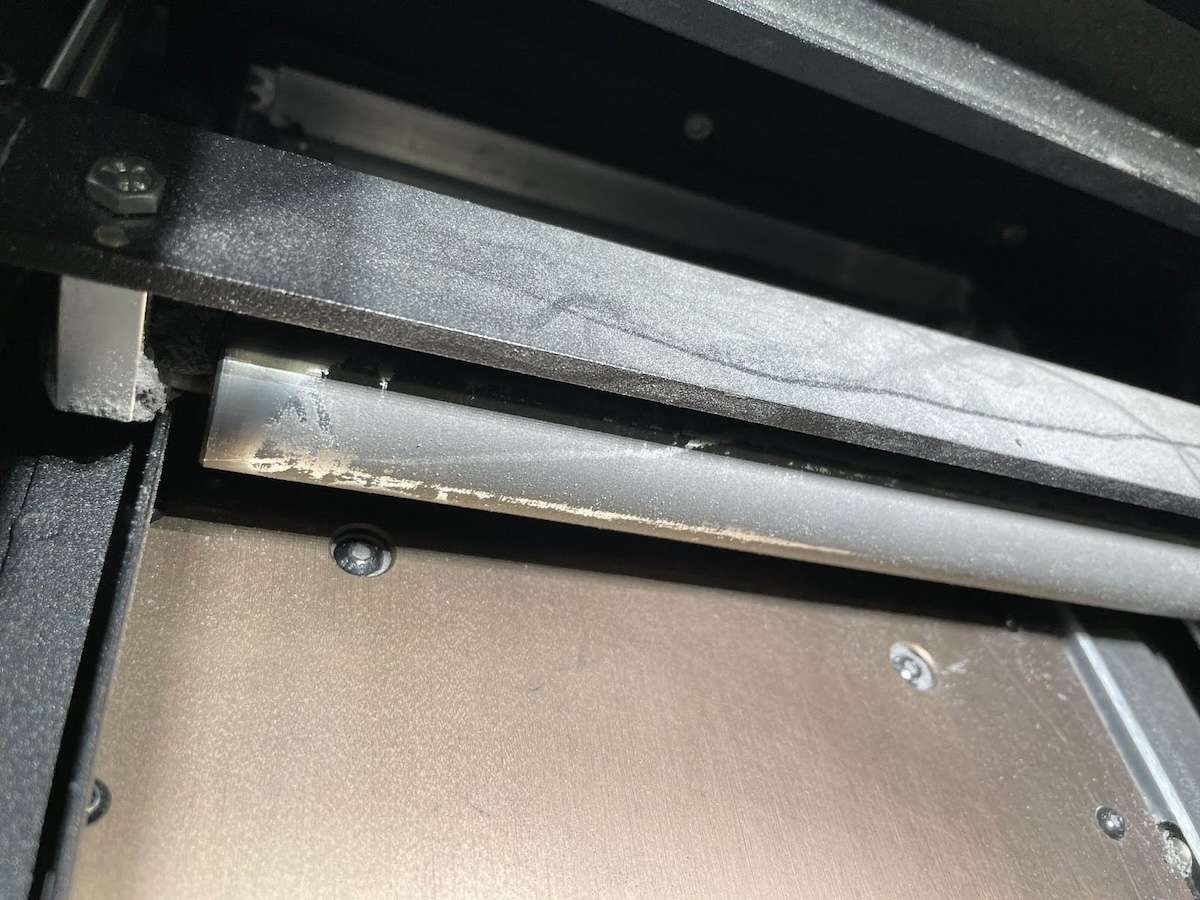
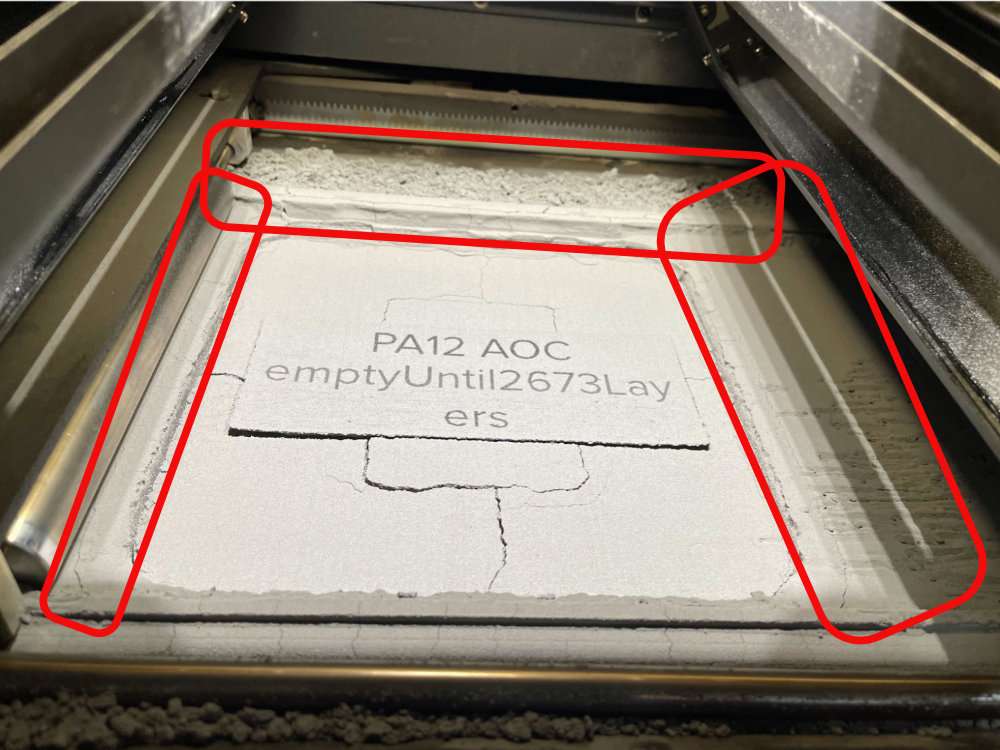
Entre impressões, limpar a parte superior do compartimento de impressão, ambas as tremonhas de pó e o conjunto do recoater. O pó semissinterizado acumulado e arrastado para a câmara em trabalhos posteriores é a principal causa de falhas em lote com este material.
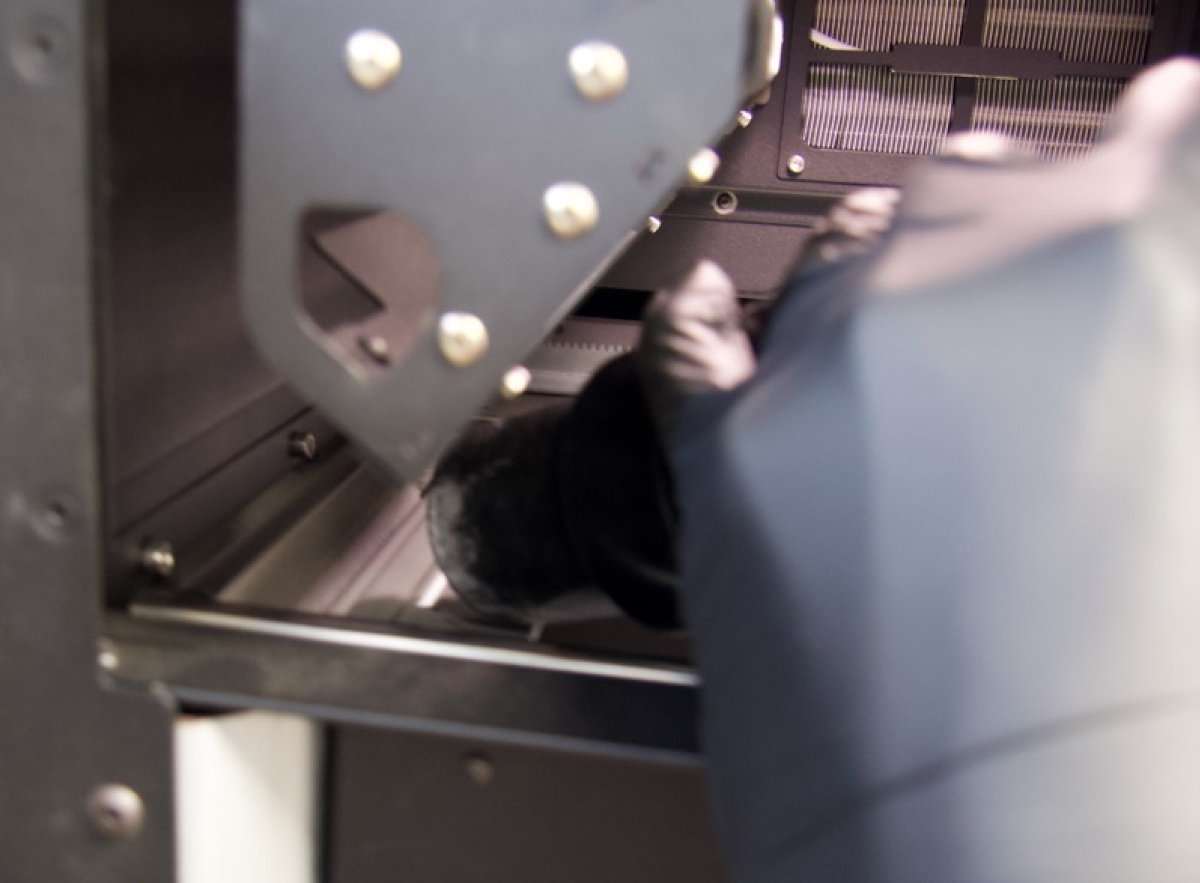
A taxa de renovação do Nylon 12 White é de 30 % para maximizar a eficiência e a fiabilidade de impressão. Recomenda-se vivamente a utilização de uma câmara de fabrico dedicada para este material; ao mudar a partir de um material de menor temperatura como o Polipropileno, substituir o conjunto da base de impressão para evitar falhas por bloqueio da base.
Conselho técnico: Ao mudar para Nylon 12 White a partir de qualquer material carregado anteriormente, dedicar uma câmara de fabrico e uma Fuse Sift independentes para evitar a contaminação cruzada. Mesmo vestígios de Nylon 12 cinzento visíveis na estação de remoção de pó produzirão um aspeto sujo nas peças brancas. Um investimento único numa unidade de peneiração dedicada elimina por completo a reclamação de qualidade mais habitual com este pó.
Especificações técnicas do Formlabs Nylon 12 White Powder
Propriedades mecânicas
| Propriedade | Métrico | Imperial | Método de ensaio |
|---|---|---|---|
| Resistência à tração | 47 MPa | 6900 psi | ASTM D638-14 Tipo 1 |
| Módulo de tração | 1950 MPa | 285 ksi | ASTM D638-14 Tipo 1 |
| Alongamento na rutura (X/Y) | 8 % | 8 % | ASTM D638-14 Tipo 1 |
| Alongamento na rutura (Z) | 6 % | 6 % | ASTM D638-14 Tipo 1 |
| Resistência à flexão | 56 MPa | 8100 psi | ASTM D790-17 |
| Módulo de flexão | 1500 MPa | 217 ksi | ASTM D790-17 |
| Resistência ao impacto Izod entalhado | 28 J/m | 0,5 ft-lb/in | ASTM D256-10 |
Propriedades térmicas
| Propriedade | Métrico | Imperial | Método de ensaio |
|---|---|---|---|
| Temperatura de deflexão térmica @ 1,8 MPa | 87 °C | 189 °F | ASTM D648-16 |
| Temperatura de deflexão térmica @ 0,45 MPa | 177 °C | 350 °F | ASTM D648-16 |
| Temperatura de amolecimento Vicat | 177 °C | 350 °F | ASTM D1525 |
Outras propriedades
| Propriedade | Valor | Método de ensaio |
|---|---|---|
| Absorção de água (peça impressa) | 1,40 % | ASTM D570 |
| Classificação de inflamabilidade | UL 94 HB (3,00 mm) | UL 94 Secção 7 |
| Taxa de renovação de pó | 30 % | Especificação Formlabs |
| Peso líquido | 10 kg | — |
| Código do produto | FLP12W01 | — |
| Impressora compatível | Formlabs Fuse 1+ 30W | — |
| Atmosfera recomendada | Azoto (inerte) | Especificação Formlabs |
Biocompatibilidade (ISO 10993-1:2018)
| Norma ISO | Categoria de ensaio | Resultado |
|---|---|---|
| ISO 10993-11:2017 (Toxicidade sistémica) | Sem toxicidade sistémica | Aprovado |
| ISO 10993-5:2009 (Citotoxicidade) | Não citotóxico | Aprovado |
| ISO 10993-23:2021 (Irritação) | Não irritante | Aprovado |
| ISO 10993-10:2021 (Sensibilização) | Não sensibilizante | Aprovado |
| ISO 10993-11:2017 (Pirogenicidade) | Não pirogénico | Aprovado |
Conteúdo da embalagem
- Formlabs Nylon 12 White Powder – cartucho de 10 kg (código do produto FLP12W01)
Como preparar e imprimir com Nylon 12 White Powder na Fuse 1+ 30W
Siga estes passos para concluir a configuração obrigatória na primeira utilização e obter peças SLS brancas uniformes desde o primeiro trabalho.
Passo 1 – Confirmar a compatibilidade da impressora
Verifique se a impressora é uma Fuse 1+ 30W. Consulte a tabela de compatibilidade da Formlabs em "Choosing the right powder" para confirmar que a unidade está ativada para Nylon 12 White. A utilização deste pó numa impressora incompatível pode causar danos no equipamento.
Passo 2 – Executar o ajuste de temperatura da base
Descarregue a impressão de diagnóstico de ajuste da temperatura da base a partir do suporte da Formlabs e carregue-a na impressora através do PreForm. Esta calibração elimina os defeitos superficiais causados por variações na temperatura da impressora. Cada impressora individual requer a sua própria execução de ajuste — mesmo unidades idênticas na mesma sala podem necessitar de valores de compensação diferentes.
Passo 3 – Envelhecer o pó (se necessário)
As peças com secções transversais uniformes ao longo do eixo Z podem falhar com pó novo. Se o projeto se enquadrar nesta categoria, envelheça o pó uma vez após o ajuste de temperatura, seguindo o procedimento de envelhecimento da Formlabs. Isto cria pó reciclado suficiente para o primeiro trabalho de produção.
Passo 4 – Configurar a atmosfera e abrir o PreForm
Ative o controlo atmosférico inerte (azoto) para obter a cor branca mais uniforme e as propriedades mecânicas mais consistentes em múltiplos fabricos. Abra o modelo no PreForm, oriente as peças para o centro da câmara com pelo menos 3 mm de separação e envie o trabalho para a impressora.
Passo 5 – Extrair e limpar as peças
Utilize uma escova para ajudar a separar as peças do bloco de pó — o Nylon 12 White é mais aderente do que o Nylon 12 padrão. Efetue a decapagem numa cabina de jato de abrasivo dedicada para evitar contaminação cruzada. Não aplique jato excessivo, uma vez que pode criar manchas mate na superfície branca.
Passo 6 – Limpar a impressora entre fabricos
Aspire a parte superior do compartimento de impressão, ambas as tremonhas de pó e o conjunto do recoater entre cada impressão. Utilize um aspirador dissipador de eletricidade estática homologado. Mova os motores flipper através do menu Manutenção → Movimentos do motor no ecrã tátil para soltar o pó retido nos cantos das tremonhas antes de aspirar.
Para que impressora foi concebido o Nylon 12 White Powder?
O Formlabs Nylon 12 White Powder (FLP12W01) foi desenvolvido especificamente para a impressora Fuse 1+ 30W com ajuste de temperatura da base ativado. Não está homologado para outras impressoras da geração Fuse sem confirmar previamente a compatibilidade através da tabela de pós da Formlabs.
Por que razão é obrigatório o ajuste de temperatura da base para o Nylon 12 White?
O Nylon 12 White é mais sensível às variações de temperatura da impressora do que o Nylon 12 padrão. Sem o ajuste, as temperaturas variáveis da base provocam defeitos superficiais e inconsistência da cor branca ao longo do volume de fabrico. O diagnóstico de ajuste corrige os desvios térmicos específicos de cada unidade, e deve ser executado em separado em cada impressora, mesmo que as máquinas sejam do mesmo modelo.
É possível imprimir com Nylon 12 White Powder em ar ambiente em vez de azoto?
Sim, mas as peças podem amarelecer progressivamente e de forma irregular à medida que o pó envelhece. Aumentar a taxa de renovação para 50 % ao imprimir em ar abranda a descoloração. Se as peças finais forem tingidas, o amarelecimento prévio ao tingimento é menos problemático. Para aplicações que requerem superfícies brancas uniformes — especialmente peças médicas ou de marca — recomenda-se vivamente a atmosfera de azoto.
O Nylon 12 White Powder é biocompatível?
As amostras foram avaliadas segundo a norma ISO 10993-1:2018 e superaram os ensaios de toxicidade sistémica, citotoxicidade, irritação, sensibilização e pirogenicidade. É da responsabilidade do fabricante validar as peças impressas para as utilizações finais específicas, tendo em conta a geometria, o projeto e as práticas de fabrico.
As peças de Nylon 12 White podem ser tingidas após a impressão?
Sim. A base branca neutra aceita corantes reativos numa vasta gama de cores, o que torna este pó ideal para protótipos de marca e peças de uso final com cores personalizadas. A Formlabs publica um documento técnico específico sobre o tingimento de peças SLS com orientações sobre a seleção de corantes e o controlo do processo.
Por que razão o Nylon 12 White requer uma estação de remoção de pó dedicada?
O Nylon 12 White é muito sensível à contaminação cruzada com outros tipos de pó. Mesmo vestígios mínimos de pó cinzento ou de cor misturados durante a remoção de pó ou a decapagem por jato produzem um aspeto visivelmente sujo nas peças brancas acabadas. Uma Fuse Sift e uma cabina de jato de abrasivo dedicadas eliminam este risco por completo.
Porquê escolher a EXPERT3D?
A EXPERT3D presta consultoria especializada em tecnologia 3D profissional desde 2012, com experiência prática em sistemas SLS, FDM e resina. A nossa equipa assegura aconselhamento de materiais pré-venda, seleção de aplicações e suporte técnico pós-venda para garantir que o seu fluxo de trabalho de produção com Nylon 12 White funcione desde a primeira calibração até à peça acabada. Compre com confiança — consumíveis Formlabs originais, orientação especializada e suporte técnico completo incluído.